

خشک کردن فیلامنت پرینتر سه بعدی – دما و زمان مناسب هر فیلامنت
- علی قنبری
- آموزش, آموزش پرینتر سه بعدی, راهنمای انتخاب فیلامنت
- 1405/07/21


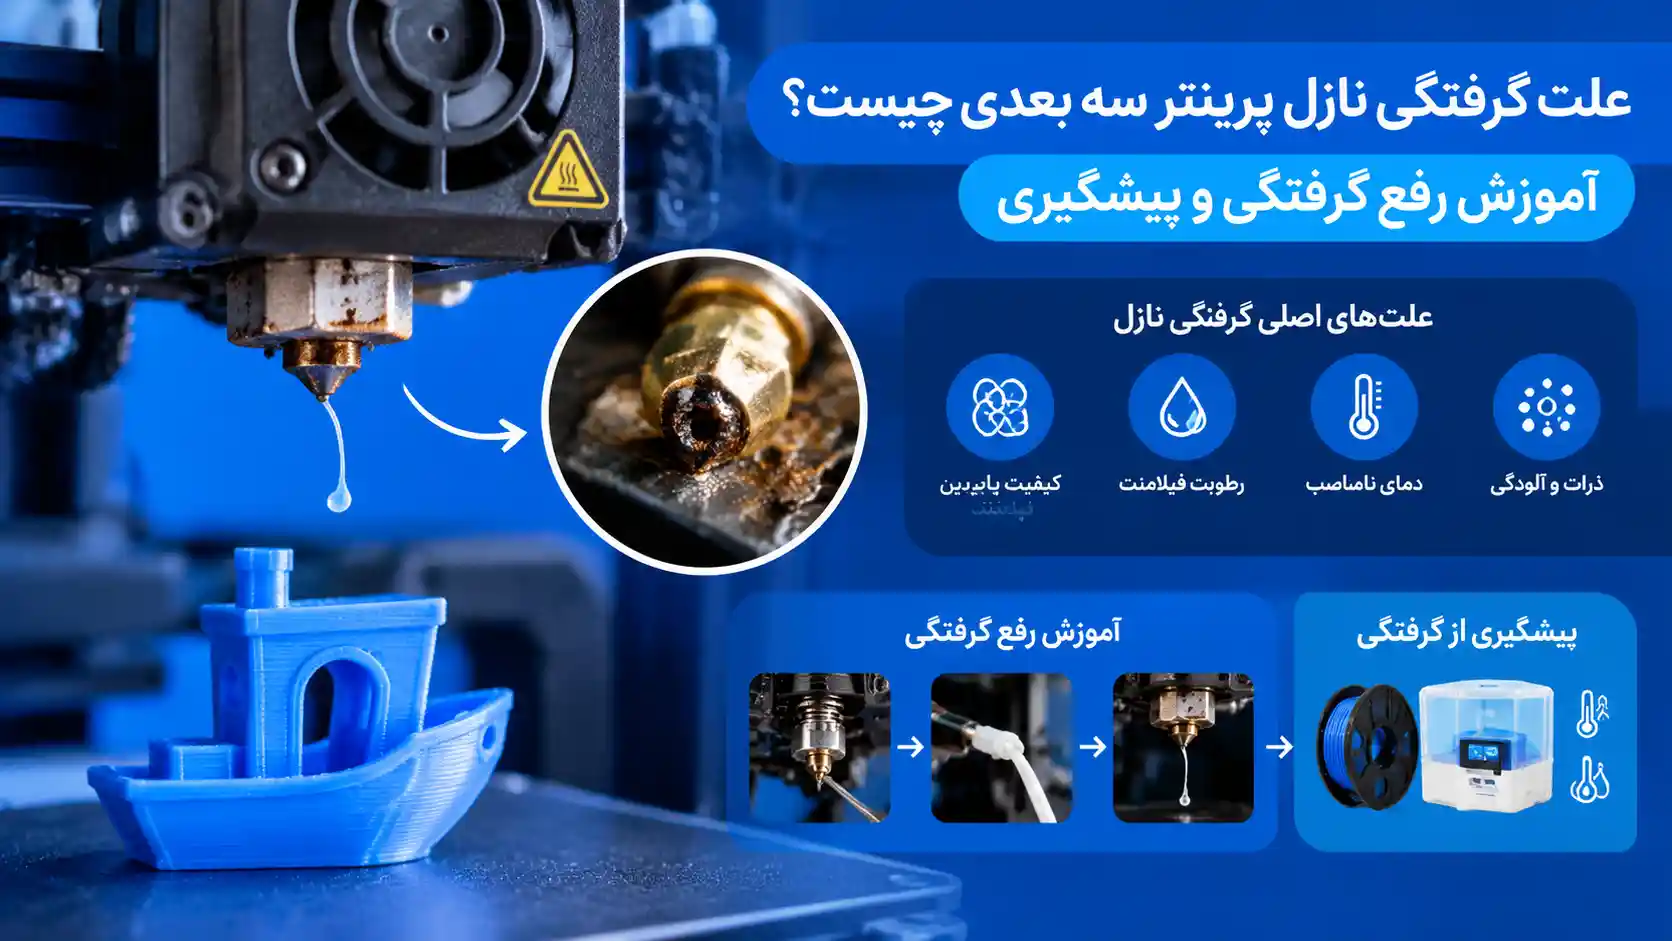
خشک کردن فیلامنت پرینتر سه بعدی یکی از روشهای مؤثر برای کاهش مشکلات چاپ ناشی از جذب رطوبت است. بسیاری از مواد مصرفی پرینتر سه بعدی، بهویژه PETG، TPU و نایلون، میتوانند رطوبت محیط را جذب کنند. این رطوبت هنگام عبور فیلامنت از نازل داغ، باعث ایجاد بخار و اختلال در فرایند اکستروژن میشود.
اگر هنگام چاپ صدای تقتق از نازل میشنوید، سطح قطعه حبابدار شده است یا رشتههای نازک پلاستیکی بین بخشهای مختلف مدل دیده میشوند، ممکن است فیلامنت شما رطوبت جذب کرده باشد. البته این مشکلات همیشه ناشی از رطوبت نیستند و تنظیمات نامناسب چاپ نیز میتوانند علت آنها باشند.
در این راهنما از داتیس 3D، با روش صحیح خشک کردن فیلامنت، دمای مناسب مواد مختلف، زمان تقریبی خشککردن و راهکارهای جلوگیری از جذب مجدد رطوبت آشنا میشوید.
خشک کردن فیلامنت پرینتر سه بعدی چیست و چرا اهمیت دارد؟
خشک کردن فیلامنت فرایندی است که در آن با استفاده از گرمای کنترلشده و گردش هوا، رطوبت جذبشده توسط ماده کاهش مییابد. هدف این کار، رساندن فیلامنت به شرایط مناسب برای چاپ باکیفیت و جلوگیری از مشکلات ناشی از وجود آب در ساختار ماده است.
بعضی از پلیمرها رطوبت بیشتری جذب میکنند و به خشککردن دقیقتری نیاز دارند. برای مثال، نایلون به رطوبت حساس است و TPU نیز بسته به ترکیب و شرایط محیط میتواند بهسرعت رطوبت بگیرد. در مقابل، PLA معمولاً رطوبت را آهستهتر جذب میکند، اما آن هم در شرایط نامناسب ممکن است به خشککردن نیاز داشته باشد.
رطوبت چگونه کیفیت چاپ سه بعدی را کاهش میدهد؟
وقتی فیلامنت مرطوب وارد نازل داغ میشود، آب موجود در آن میتواند به بخار تبدیل شود. این اتفاق ممکن است باعث اختلال در خروج یکنواخت مواد، ایجاد حفره و کاهش کیفیت سطح قطعه شود.
مهمترین مشکلات احتمالی عبارتاند از:
- ایجاد صدای تقتق هنگام خروج فیلامنت از نازل
- زبر شدن سطح قطعه و ایجاد حبابهای کوچک
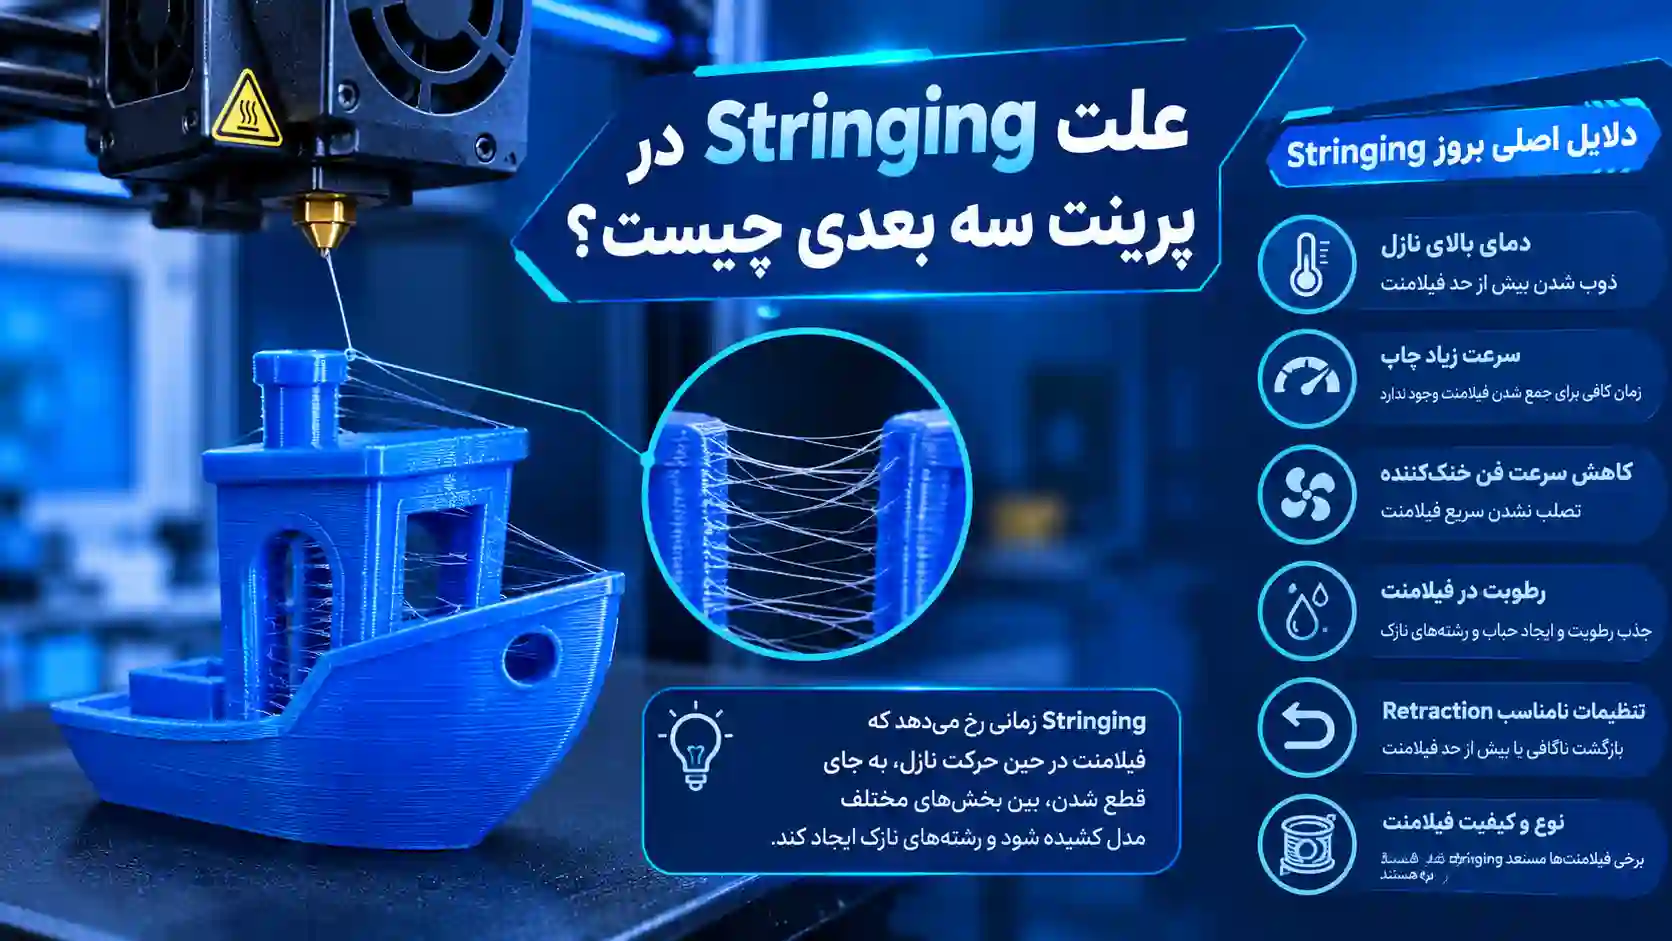
- افزایش رشتههای اضافی یا Stringing
- خروج نامنظم مواد و ایجاد شکاف در دیوارهها
- کاهش استحکام اتصال بین لایهها
- شکننده شدن برخی فیلامنتها پس از جذب رطوبت
نکته مهم: وجود هرکدام از این نشانهها بهتنهایی رطوبت را اثبات نمیکند. پیش از تغییر تنظیمات دستگاه، وضعیت فیلامنت را بررسی کنید و در صورت نیاز، آن را مطابق دستورالعمل سازنده خشک کنید.
آیا تمام فیلامنتهای پرینتر سه بعدی به خشککردن نیاز دارند؟
خیر. میزان نیاز به خشککردن به جنس فیلامنت، مدت قرارگیری در محیط، رطوبت هوا، نوع بستهبندی و توصیه سازنده بستگی دارد. فیلامنتی که بهتازگی از بستهبندی سالم و رطوبتگیر خارج شده، ممکن است آماده چاپ باشد؛ اما همان فیلامنت پس از نگهداری طولانی در محیط مرطوب میتواند به خشککردن نیاز پیدا کند.
جدول دما و زمان خشک کردن فیلامنت
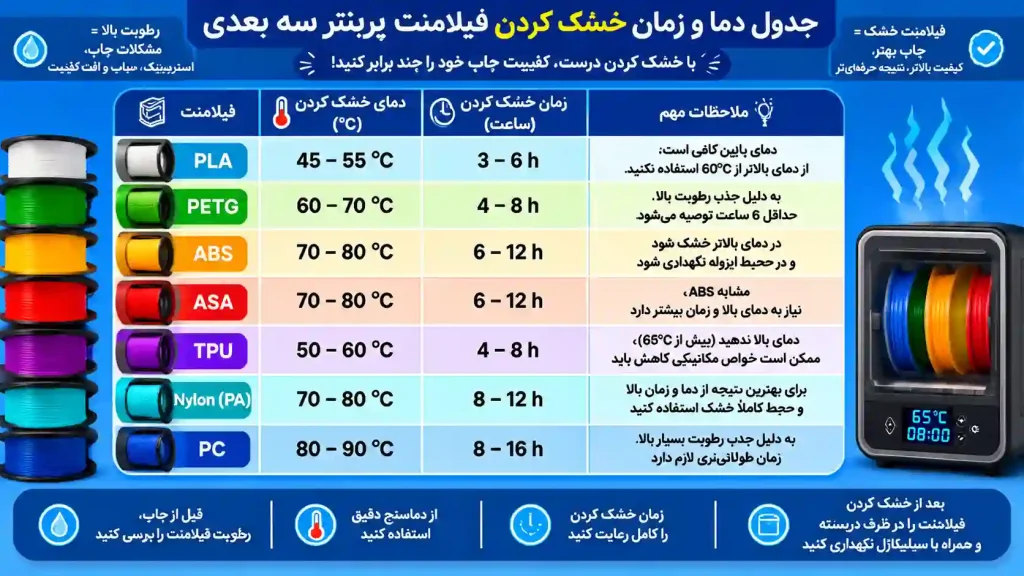
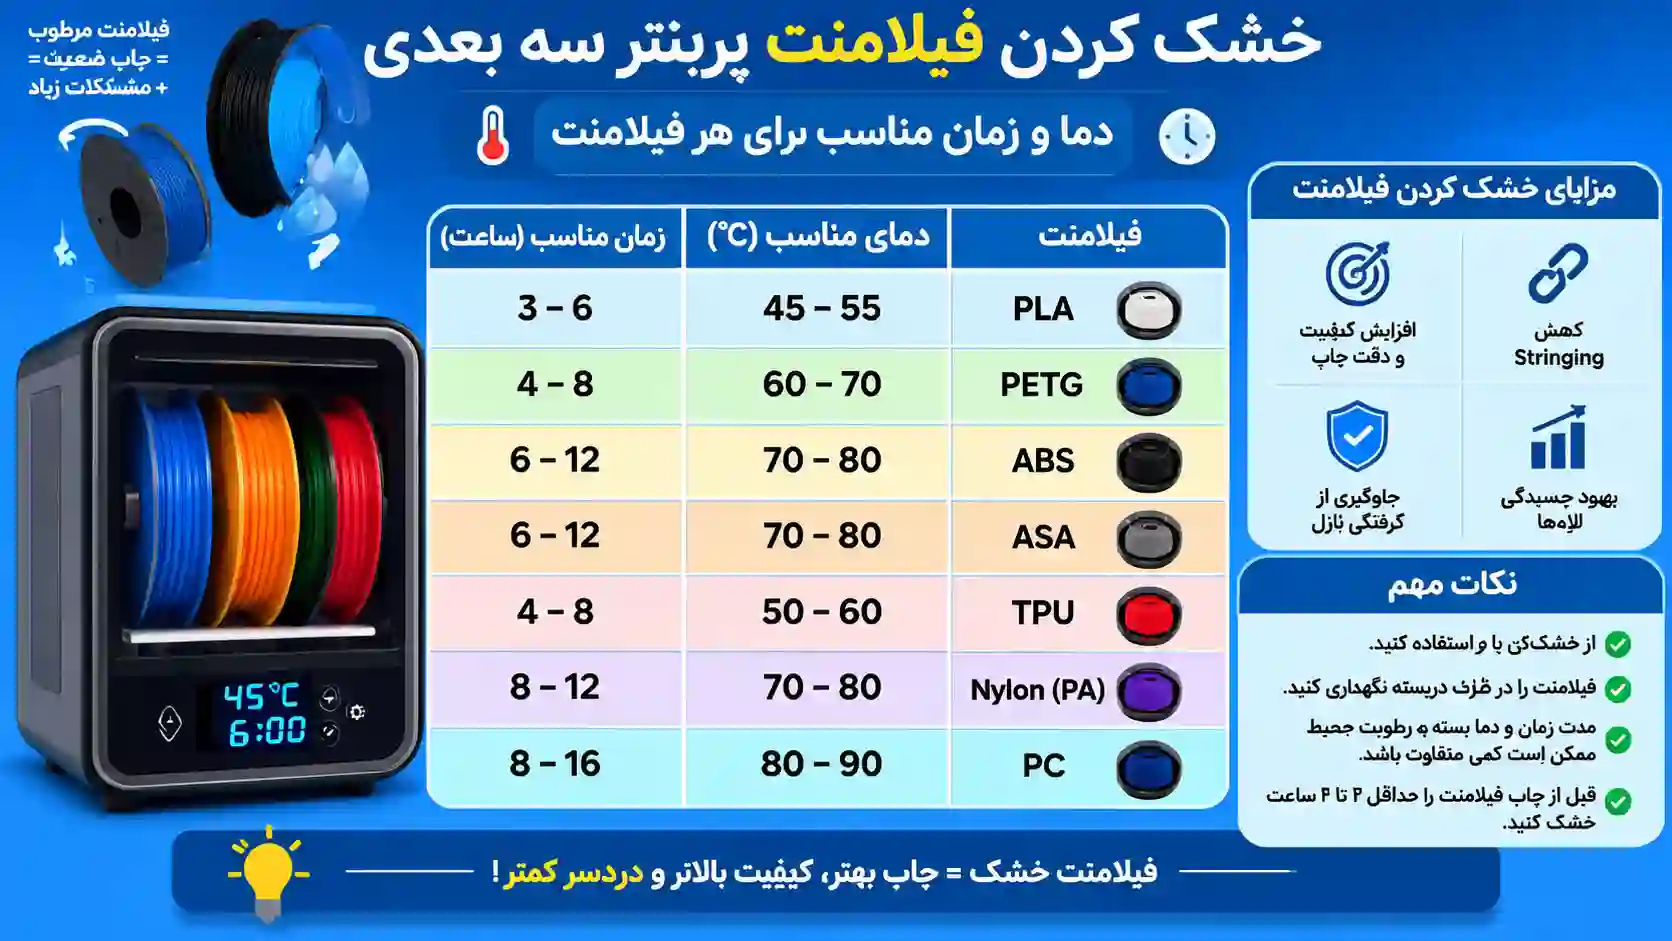
دمای خشککردن و مدتزمان آن باید متناسب با نوع ماده انتخاب شود. جدول زیر مقادیر اولیه و تقریبی برای شروع کار را نشان میدهد، نه یک دستورالعمل قطعی برای تمام برندها.
| نوع فیلامنت | دمای تقریبی خشککردن | زمان تقریبی |
|---|---|---|
| PLA | 45 تا 50 درجه سانتیگراد | 4 تا 8 ساعت |
| PETG | 60 تا 65 درجه سانتیگراد | 4 تا 8 ساعت |
| ABS | 65 تا 75 درجه سانتیگراد | 4 تا 8 ساعت |
| ASA | 70 تا 80 درجه سانتیگراد | 4 تا 8 ساعت |
| TPU | 50 تا 60 درجه سانتیگراد | 4 تا 8 ساعت |
| نایلون (PA) | 70 تا 85 درجه سانتیگراد | 8 تا 12 ساعت |
| پلیکربنات (PC) | 70 تا 90 درجه سانتیگراد | 6 تا 12 ساعت |
این مقادیر صرفاً نقطه شروع هستند. فرمولاسیون ماده، نوع دستگاه خشککن و جنس قرقره میتوانند نتیجه را تغییر دهند. برخی گریدهای نایلون یا پلیکربنات به دما و زمان متفاوتی نیاز دارند. در صورت اختلاف، برگه اطلاعات فنی همان فیلامنت را در اولویت قرار دهید.
دمای خشک کردن فیلامنت PLA
PLA در بسیاری از شرایط بهاندازه نایلون رطوبتپذیر نیست، اما نگهداری نامناسب میتواند کیفیت چاپ آن را کاهش دهد. برای شروع، محدوده 45 تا 50 درجه سانتیگراد به مدت 4 تا 8 ساعت قابل بررسی است.
به دلیل حساسیت PLA به گرمای زیاد، دمای بیش از حد ممکن است باعث نرم شدن فیلامنت، تغییر شکل قرقره یا چسبیدن رشتههای روی قرقره به یکدیگر شود. دمای بالاتر را بدون تأیید سازنده انتخاب نکنید.
دمای خشک کردن فیلامنت PETG
PETG میتواند رطوبت جذب کند و در شرایط مرطوب، رشتهکشی و ناهمواری سطح را افزایش دهد. محدوده تقریبی 60 تا 65 درجه سانتیگراد برای 4 تا 8 ساعت نقطه شروع مناسبی است؛ با این حال، دستورالعمل سازنده باید ملاک نهایی باشد.
اگر PETG قبلاً بدون مشکل چاپ میشده و اکنون هنگام خروج از نازل صدای تقتق دارد، خشککردن آن میتواند یکی از اقدامات اولیه برای عیبیابی باشد.
دمای خشک کردن فیلامنت ABS و ASA
برای بسیاری از انواع ABS و ASA، محدوده تقریبی 65 تا 80 درجه سانتیگراد استفاده میشود. زمان خشککردن معمولاً چند ساعت است و باید براساس نوع ماده و راهنمای سازنده تنظیم شود.
در این مواد، دمای بالای خشککن و مقاومت حرارتی قرقره اهمیت زیادی دارند. از گرم کردن بیش از حد قرقرههای پلاستیکی یا قرار دادن آنها در تجهیزات نامناسب خودداری کنید.
دمای خشک کردن فیلامنت TPU
TPU مادهای انعطافپذیر است که میتواند به رطوبت حساس باشد. برای بسیاری از انواع TPU، محدوده 50 تا 60 درجه سانتیگراد برای چند ساعت نقطه شروع محافظهکارانهای است؛ اما گریدهای مختلف TPU ممکن است دستورالعمل متفاوتی داشته باشند.
پس از خشککردن، بهتر است فیلامنت را در جعبه خشک نگهداری کنید و در چاپهای طولانی، تا حد امکان از جذب مجدد رطوبت جلوگیری شود.
دمای خشک کردن فیلامنت نایلون
نایلون یا PA از مواد رطوبتپذیر در چاپ سه بعدی است. جذب آب میتواند خواص مکانیکی و کیفیت سطح قطعه را تحت تأثیر قرار دهد. بسته به نوع نایلون، دمای خشککردن ممکن است در محدوده 70 تا 85 درجه سانتیگراد یا حتی بالاتر قرار بگیرد.
برای نایلون، فقط به افزایش زمان خشککردن در دمای پایین اکتفا نکنید؛ دستورالعمل سازنده و توان واقعی دستگاه خشککن اهمیت زیادی دارند. بعضی گریدهای تقویتشده نیز شرایط متفاوتی دارند.
داتیس 3D مرجع پرینتر سه بعدی FDM در ایران
بهترین روشهای خشک کردن فیلامنت پرینتر سه بعدی
روش اول؛ استفاده از دستگاه خشککن فیلامنت
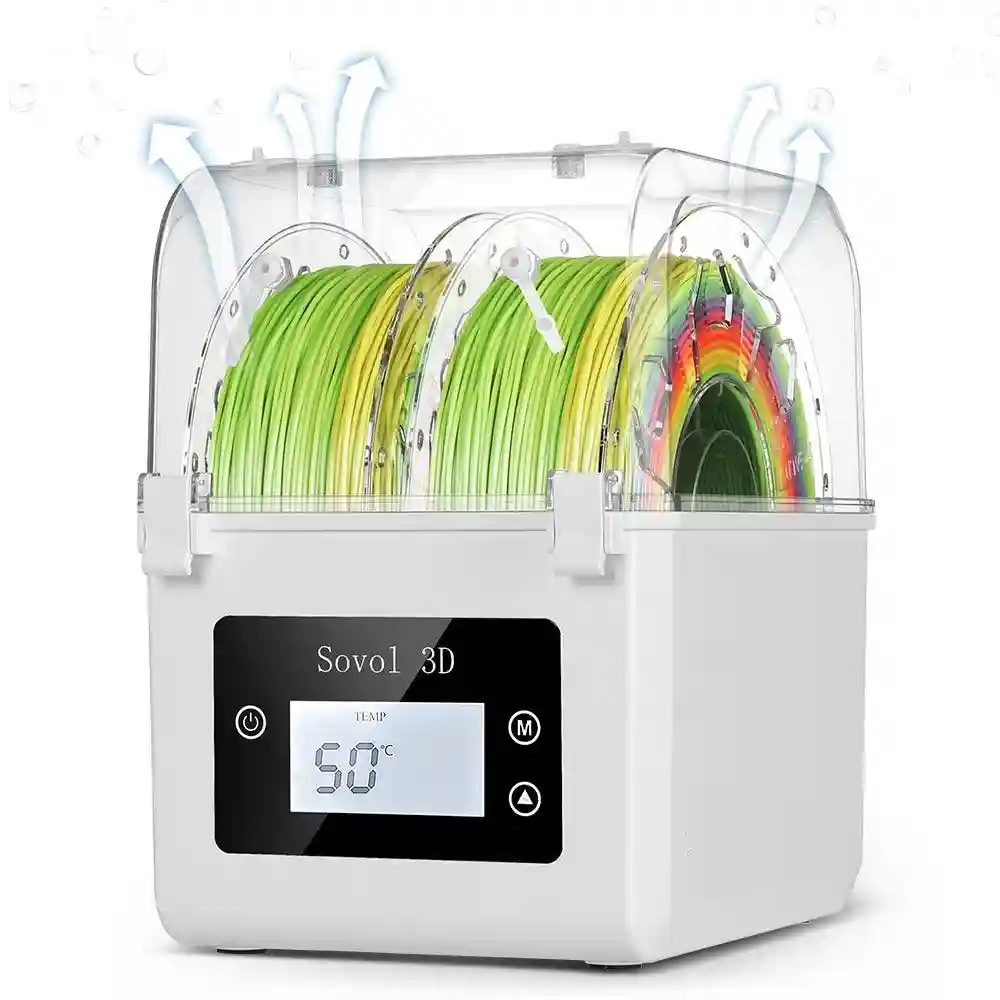
دستگاه خشککن مخصوص فیلامنت معمولاً انتخاب مطمئنتری است، زیرا امکان تنظیم دما و گردش هوا را فراهم میکند. برخی مدلها اجازه میدهند فیلامنت در حین چاپ نیز در محیط کنترلشده باقی بماند.
مراحل استفاده از خشککن:
- نوع فیلامنت و محدوده دمای مجاز آن را مشخص کنید.
- مقاومت حرارتی قرقره را بررسی کنید.
- دمای مناسب را تنظیم کنید.
- فیلامنت را به مدت توصیهشده خشک کنید.
- پس از پایان کار، آن را در بستهبندی یا محفظه خشک قرار دهید.
اگر دستگاه امکان کنترل رطوبت یا نمایش دمای واقعی را دارد، از این قابلیتها برای پایش بهتر فرایند استفاده کنید.
روش دوم؛ استفاده از آون یا فر با کنترل دقیق دما
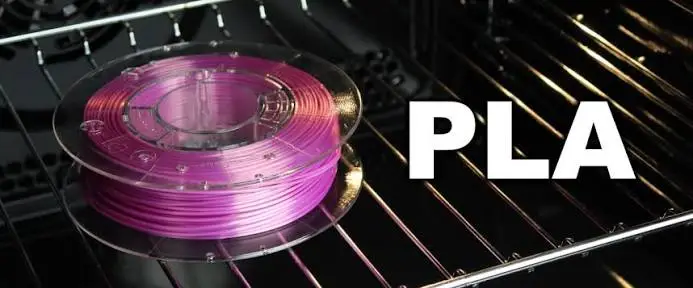
استفاده از آون تنها زمانی قابل توصیه است که دستگاه بتواند دمای مناسب و پایدار را حفظ کند و برای خشککردن مواد موردنظر مناسب باشد. نوسان دما، داغ شدن موضعی و خطای ترموستات میتوانند به فیلامنت آسیب برسانند.
از فر آشپزی معمولی بهعنوان خشککن فیلامنت استفاده نکنید، مگر اینکه سازگاری و کنترل دقیق دمای آن برای این کاربرد تأیید شده باشد. گرم کردن بیش از حد میتواند قرقره را تغییر شکل دهد یا رشتههای فیلامنت را به هم بچسباند.
روش سوم؛ استفاده از صفحه گرم پرینتر سه بعدی
صفحه گرم بعضی پرینترهای سه بعدی ممکن است برای خشککردن برخی مواد به کار گرفته شود، اما این روش به کنترل دما، توزیع یکنواخت گرما و محفظه مناسب نیاز دارد.
قرار دادن قرقره روی صفحه گرم بهتنهایی تضمین نمیکند که کل فیلامنت بهطور یکنواخت خشک شود. همچنین باید از تماس قرقره با بخشهای داغ، آسیب به سیمکشی و خطر آتشسوزی جلوگیری کرد.
بنابراین، خشککن مخصوص فیلامنت معمولاً انتخاب مناسبتری است. از روشن گذاشتن دستگاه بدون نظارت و استفاده از روشهای دستساز فاقد کنترل ایمن دما خودداری کنید.
چگونه بفهمیم فیلامنت رطوبت جذب کرده است؟
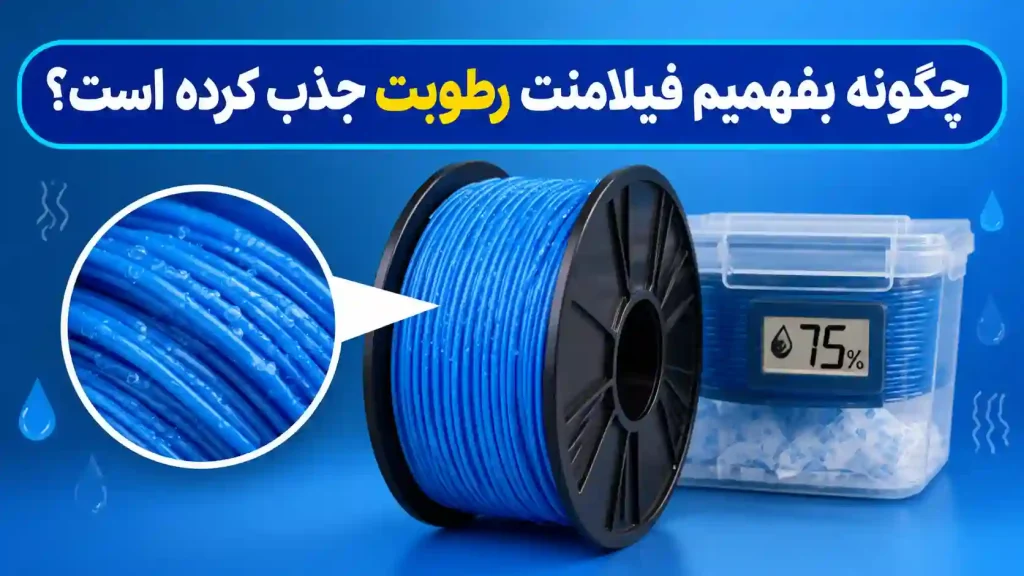
تشخیص رطوبت فقط با نگاه کردن به قرقره امکانپذیر نیست. برای ارزیابی بهتر، به رفتار فیلامنت هنگام چاپ و تغییرات کیفیت قطعه توجه کنید.
صدای تقتق از نازل
اگر هنگام اکستروژن صدای تقتق یا جلزولز شنیده میشود، ممکن است رطوبت موجود در فیلامنت هنگام گرم شدن به بخار تبدیل شده باشد. بااینحال، مشکلات مکانیکی اکسترودر یا عوامل دیگر نیز باید بررسی شوند.
افزایش رشتهکشی یا Stringing
رشتهکشی میتواند در اثر رطوبت، دمای بالای نازل، تنظیم نامناسب Retraction یا ترکیبی از این عوامل ایجاد شود. اگر با همان تنظیمات قبلی ناگهان Stringing افزایش یافته است، بررسی و خشککردن فیلامنت یکی از مراحل مناسب عیبیابی است.
سطح زبر، حبابدار یا نامنظم
وجود حفرههای کوچک، سطح نامنظم یا خروج غیر یکنواخت مواد ممکن است با رطوبت مرتبط باشد. اگر پس از خشککردن صحیح، مشکل همچنان ادامه داشت، دمای نازل، سرعت چاپ، مسیر تغذیه فیلامنت و وضعیت نازل را نیز بررسی کنید.
شکننده شدن فیلامنت
برخی فیلامنتها پس از قرار گرفتن در شرایط نامناسب ممکن است شکننده شوند. بااینحال، شکنندگی میتواند به فرسودگی، ترکیب ماده یا شرایط نگهداری نیز مربوط باشد و همیشه به معنی وجود رطوبت نیست.
چگونه از جذب مجدد رطوبت فیلامنت جلوگیری کنیم؟
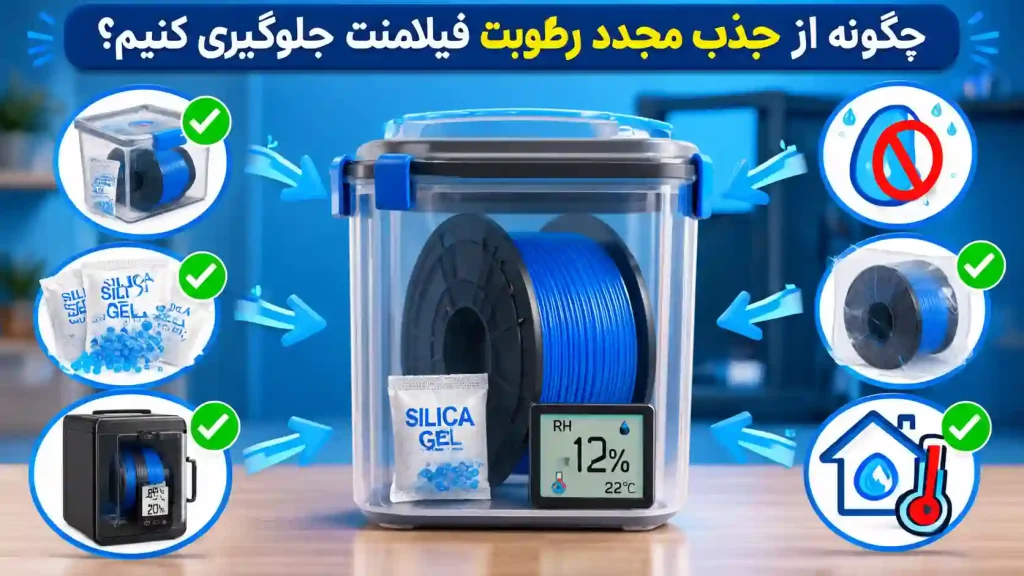
خشککردن فیلامنت تنها بخشی از فرایند است. اگر قرقره پس از خشکشدن در محیط مرطوب رها شود، ممکن است دوباره رطوبت جذب کند.
نگهداری در کیسه یا ظرف دربسته
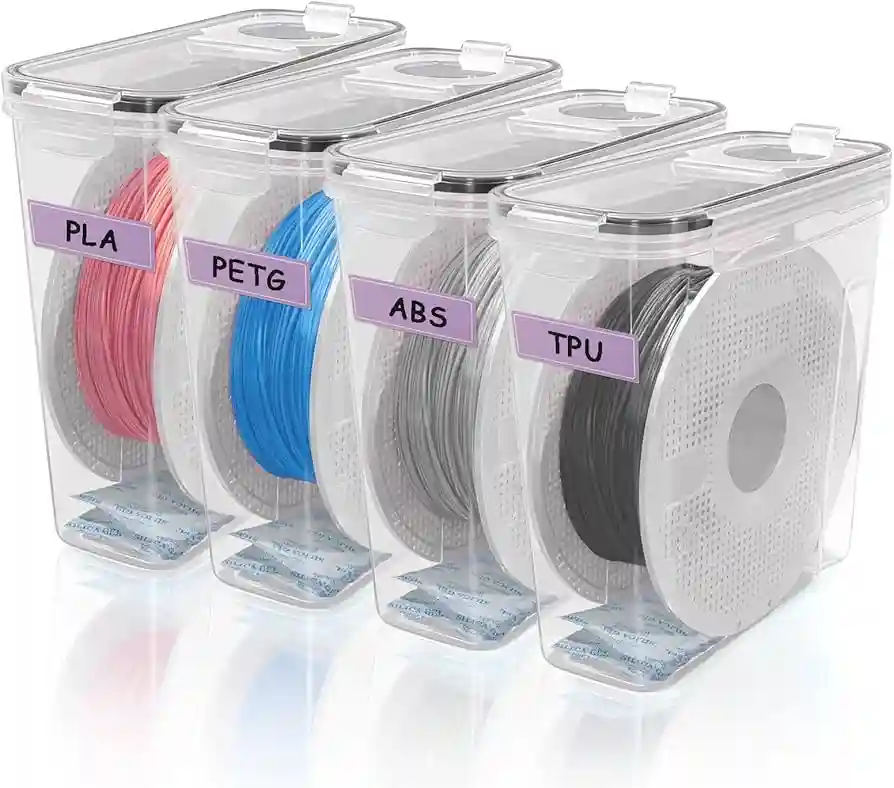
پس از خشککردن، فیلامنت را در کیسه دربسته یا جعبه نگهداری مناسب قرار دهید. هرچه تماس با هوای مرطوب کمتر باشد، احتمال جذب مجدد رطوبت کاهش مییابد.
استفاده از رطوبتگیر مناسب
سیلیکاژل یا رطوبتگیر مناسب میتواند به حفظ شرایط خشک در فضای بسته کمک کند. رطوبتگیر باید متناسب با حجم محفظه انتخاب و در صورت اشباع شدن، طبق دستور سازنده احیا یا تعویض شود.
بازگرداندن فیلامنت به بستهبندی پس از چاپ
اگر چاپ تمام شده و قرار نیست دوباره از فیلامنت استفاده کنید، آن را برای مدت طولانی روی پایه باز پرینتر باقی نگذارید. قرقره را در محفظه خشک قرار دهید و در صورت امکان، تاریخ باز شدن بستهبندی را یادداشت کنید.
استفاده از محفظه خشک هنگام چاپ
برای مواد حساس به رطوبت، نگهداری فیلامنت در جعبه خشک در حین چاپ میتواند کمککننده باشد. این موضوع بهخصوص در چاپهای طولانی یا محیطهایی با رطوبت بالا اهمیت دارد.
آیا خشک کردن فیلامنت کیفیت چاپ داتیس پرو را بهتر میکند؟
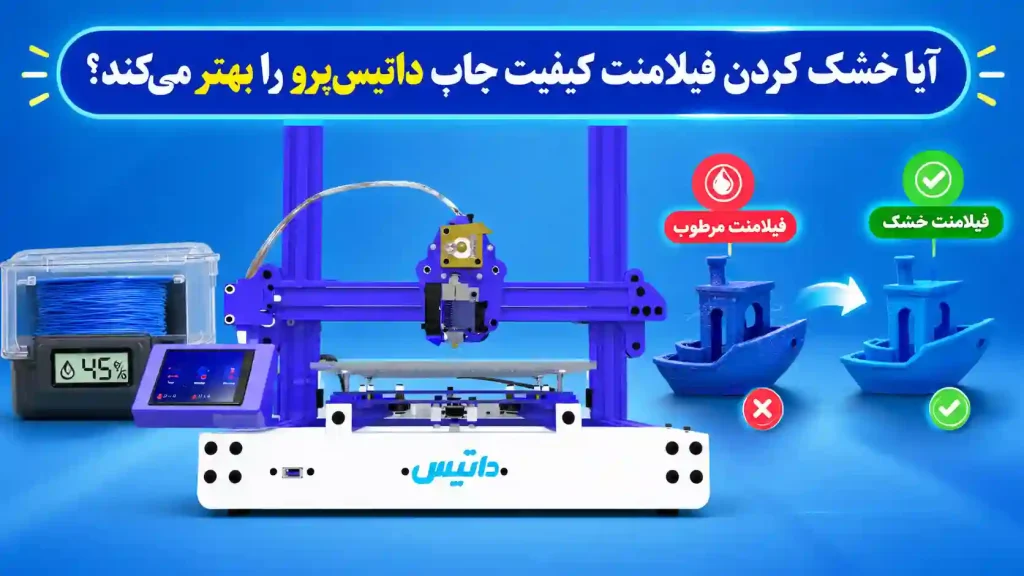
پرینتر سه بعدی داتیس پرو از فناوری FDM استفاده میکند؛ در این فناوری، فیلامنت ذوبشده از نازل عبور میکند و لایههای قطعه را تشکیل میدهد. بنابراین، کیفیت ماده مصرفی یکی از عوامل مؤثر بر نتیجه چاپ است.
اگر فیلامنت داتیس پرو رطوبت جذب کرده باشد، خشککردن صحیح آن میتواند به کاهش عیوب ناشی از رطوبت و یکنواختتر شدن خروج مواد کمک کند. البته کیفیت چاپ علاوه بر وضعیت فیلامنت، به کالیبراسیون دستگاه، دمای نازل، سرعت چاپ، تنظیمات اسلایسر و شرایط محیطی نیز وابسته است.
برای عیبیابی اصولی، ابتدا وضعیت فیلامنت را بررسی کنید. اگر مشکل ادامه داشت، تنظیمات چاپ و اجزای مسیر اکستروژن را نیز ارزیابی کنید.
اشتباهات رایج هنگام خشک کردن فیلامنت
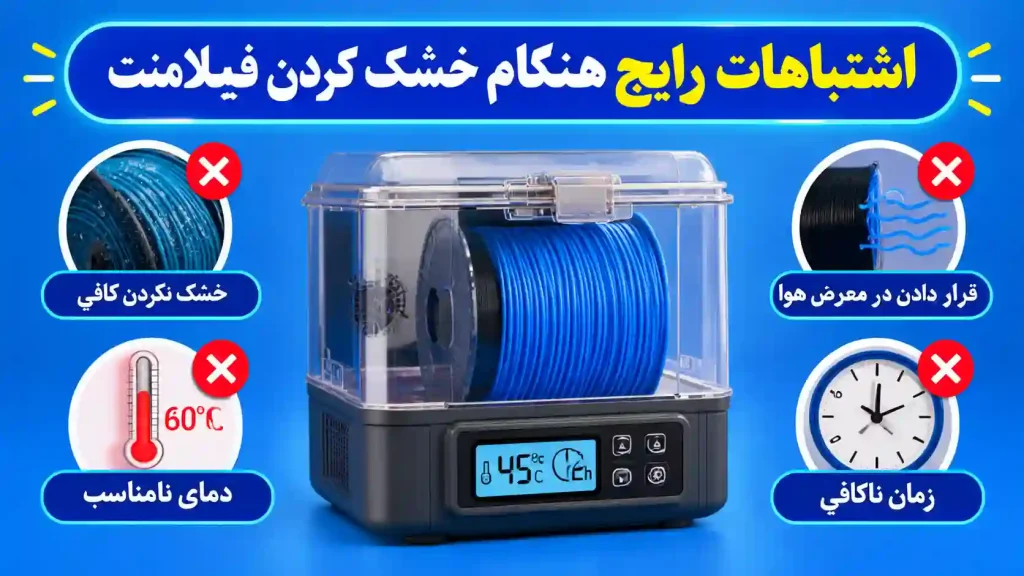
استفاده از دمای یکسان برای تمام مواد
PLA، PETG، TPU و نایلون رفتار حرارتی یکسانی ندارند. استفاده از یک دمای ثابت برای تمام فیلامنتها میتواند باعث خشکنشدن کامل یا آسیب به ماده شود.
افزایش بیش از حد دما برای کاهش زمان
دمای بالاتر همیشه به معنی خشکشدن بهتر نیست. گرمای زیاد ممکن است باعث تغییر شکل قرقره، نرم شدن رشتهها یا چسبیدن آنها به یکدیگر شود.
بیتوجهی به جنس قرقره
بعضی قرقرههای پلاستیکی تحمل دمای محدودی دارند. پیش از خشککردن، بررسی کنید که قرقره در دمای انتخابشده تغییر شکل ندهد.
نگهداری فیلامنت خشکشده در هوای آزاد
اگر فیلامنت بلافاصله پس از خشککردن در محیط مرطوب قرار گیرد، ممکن است دوباره رطوبت جذب کند. نگهداری در محفظه دربسته و استفاده از رطوبتگیر مناسب به حفظ کیفیت آن کمک میکند.
پرسشهای متداول درباره خشک کردن فیلامنت
فیلامنت پرینتر سه بعدی را چند ساعت باید خشک کرد؟
مدتزمان به جنس فیلامنت، میزان رطوبت جذبشده و دستگاه خشککن بستگی دارد. برای بسیاری از فیلامنتهای معمولی چند ساعت و برای برخی مواد حساس مانند نایلون زمان طولانیتری لازم است. دستورالعمل سازنده را در اولویت قرار دهید.
آیا میتوان فیلامنت PLA را خشک نکرد؟
اگر PLA بهدرستی بستهبندی و نگهداری شده باشد، ممکن است بدون خشککردن قابل استفاده باشد. اما در صورت مشاهده علائم مشکوک به رطوبت، خشککردن کنترلشده میتواند بخشی از فرایند عیبیابی باشد.
آیا خشک کردن فیلامنت باعث از بین رفتن Stringing میشود؟
اگر علت اصلی رشتهکشی، رطوبت فیلامنت باشد، خشککردن ممکن است آن را کاهش دهد. اگر مشکل به دمای نازل، Retraction یا تنظیمات اسلایسر مربوط باشد، باید همان عوامل نیز اصلاح شوند.
آیا خشک کردن فیلامنت روی صفحه گرم پرینتر امکانپذیر است؟
در برخی شرایط و با کنترل مناسب دما امکانپذیر است، اما توزیع نامناسب گرما و تغییر شکل قرقره از خطرات این روش هستند. استفاده از خشککن مخصوص فیلامنت معمولاً قابلکنترلتر است.
بعد از خشک کردن فیلامنت چگونه از آن نگهداری کنیم؟
فیلامنت را در کیسه یا محفظه دربسته همراه با رطوبتگیر مناسب نگهداری کنید. برای مواد حساس به رطوبت، استفاده از جعبه خشک هنگام چاپ نیز میتواند مفید باشد.
جمعبندی
خشک کردن فیلامنت پرینتر سه بعدی یکی از اقدامات مهم برای کاهش مشکلات چاپ ناشی از رطوبت است. انتخاب دمای مناسب، رعایت زمان خشککردن، توجه به جنس قرقره و نگهداری صحیح پس از خشکشدن، همگی در حفظ کیفیت فیلامنت نقش دارند.
برای بهترین نتیجه، ابتدا دستورالعمل سازنده را بررسی کنید و در صورت مشاهده علائمی مانند صدای تقتق نازل، حباب روی سطح قطعه یا افزایش ناگهانی رشتهکشی، رطوبت را بهعنوان یکی از علتهای احتمالی بررسی کنید.
در داتیس 3D، هدف از آموزش اصولی چاپ سه بعدی این است که کاربران بتوانند با شناخت بهتر مواد مصرفی و تنظیمات دستگاه، چاپهایی باکیفیتتر و قابلاعتمادتر داشته باشند.