

علت Stringing در پرینت سه بعدی چیست؟ آموزش کامل رفع تارهای نازک
- علی قنبری
- آموزش, آموزش پرینتر سه بعدی
- 1405/07/19


علت Stringing در پرینت سه بعدی
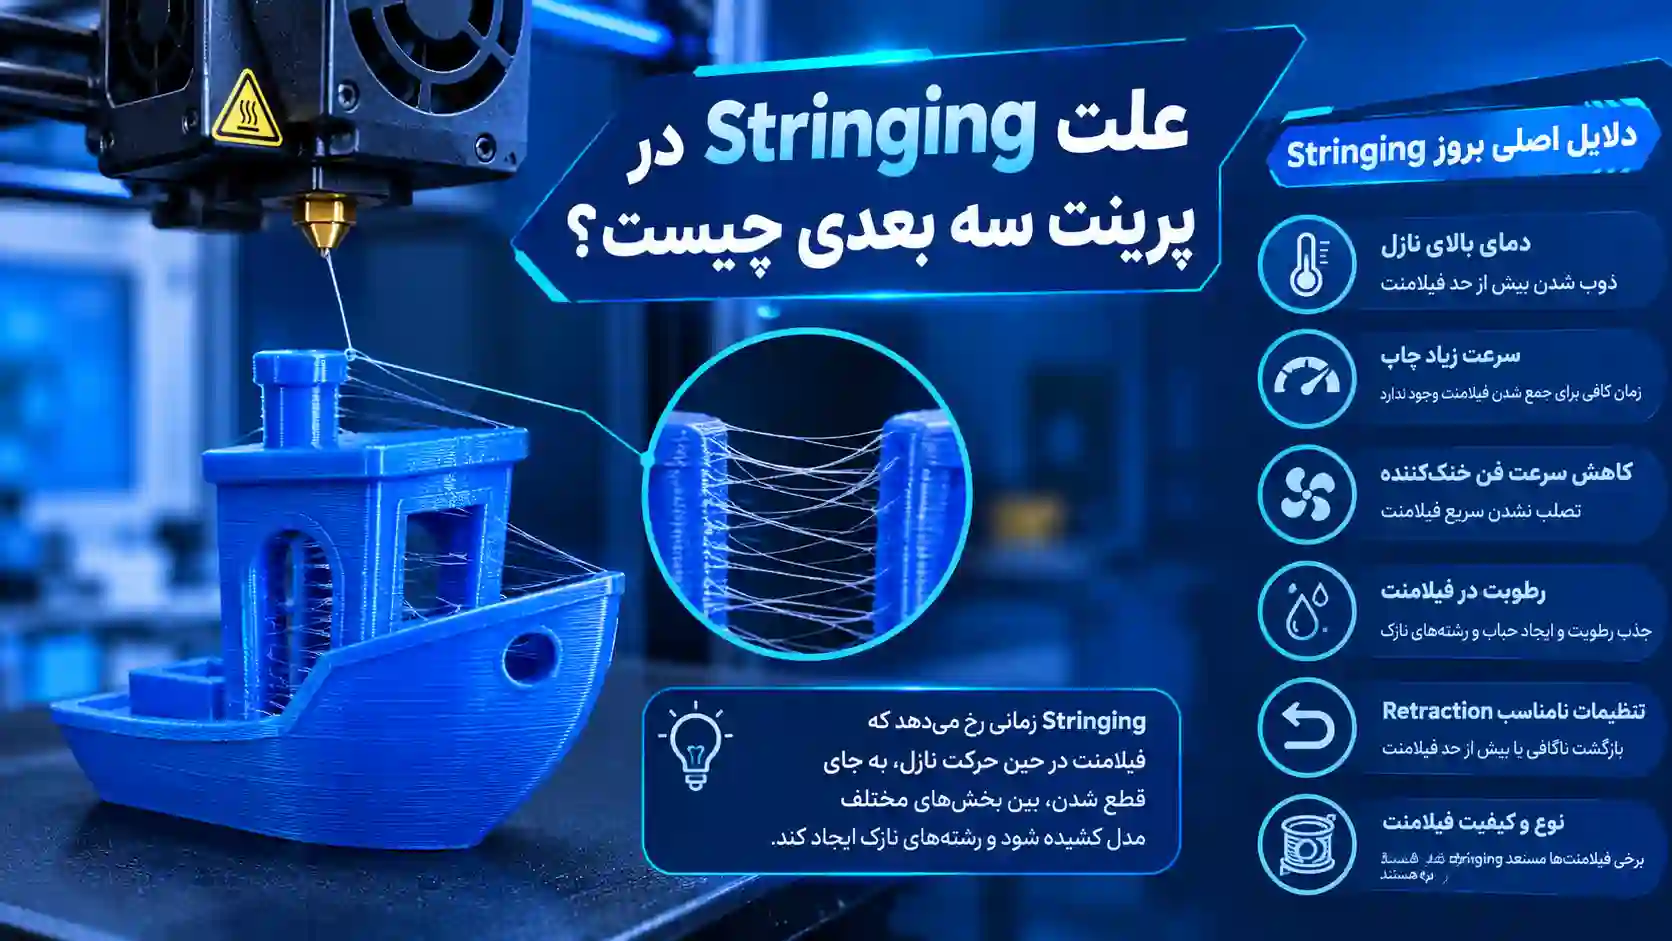
یکی از مشکلات رایج در پرینتر سه بعدی FDM، ایجاد رشتههای نازک پلاستیکی بین بخشهای مختلف قطعه است. این رشتهها که با اصطلاح Stringing یا استرینگینگ شناخته میشوند، ظاهری شبیه تار عنکبوت دارند و میتوانند کیفیت سطح مدل چاپشده را کاهش دهند.
علت Stringing در پرینت سه بعدی معمولاً به خروج ناخواسته فیلامنت مذاب هنگام حرکت نازل، تنظیم نبودن ریترکشن (Retraction)، بالا بودن دمای نازل یا مرطوب بودن فیلامنت مربوط میشود. سرعت حرکت نازل، نوع اکسترودر و تنظیمات نرمافزار اسلایسر نیز میتوانند بر شدت این مشکل تأثیر بگذارند.
برای رفع Stringing، صرفاً افزایش فاصله ریترکشن یا کاهش دمای نازل کافی نیست. ابتدا باید علت اصلی را شناسایی کنید و سپس تنظیمات را بهصورت مرحلهای تغییر دهید تا کیفیت چاپ بهبود پیدا کند، بدون اینکه مشکلات دیگری مانند گرفتگی نازل یا کمبود اکستروژن ایجاد شوند.
در این راهنما از داتیس 3D، دلایل ایجاد Stringing، تنظیمات مؤثر برای رفع آن و روش تست و عیبیابی این مشکل را بررسی میکنیم.
چگونه Stringing در پرینت سه بعدی را برطرف کنیم؟
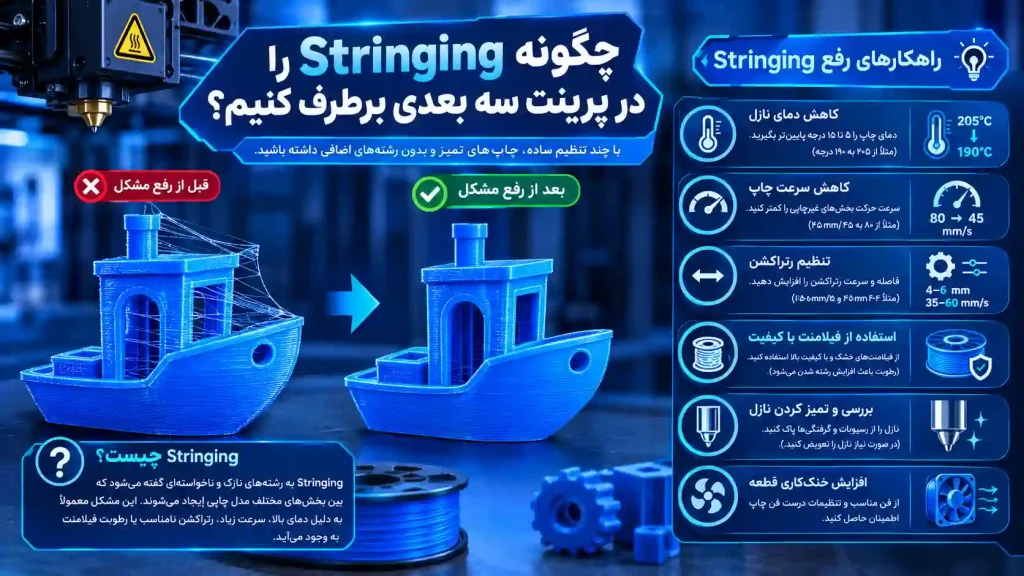
اگر پس از چاپ، رشتههای نازک پلاستیکی بین بخشهای مدل مشاهده میکنید، اقدامات زیر را بهترتیب انجام دهید:
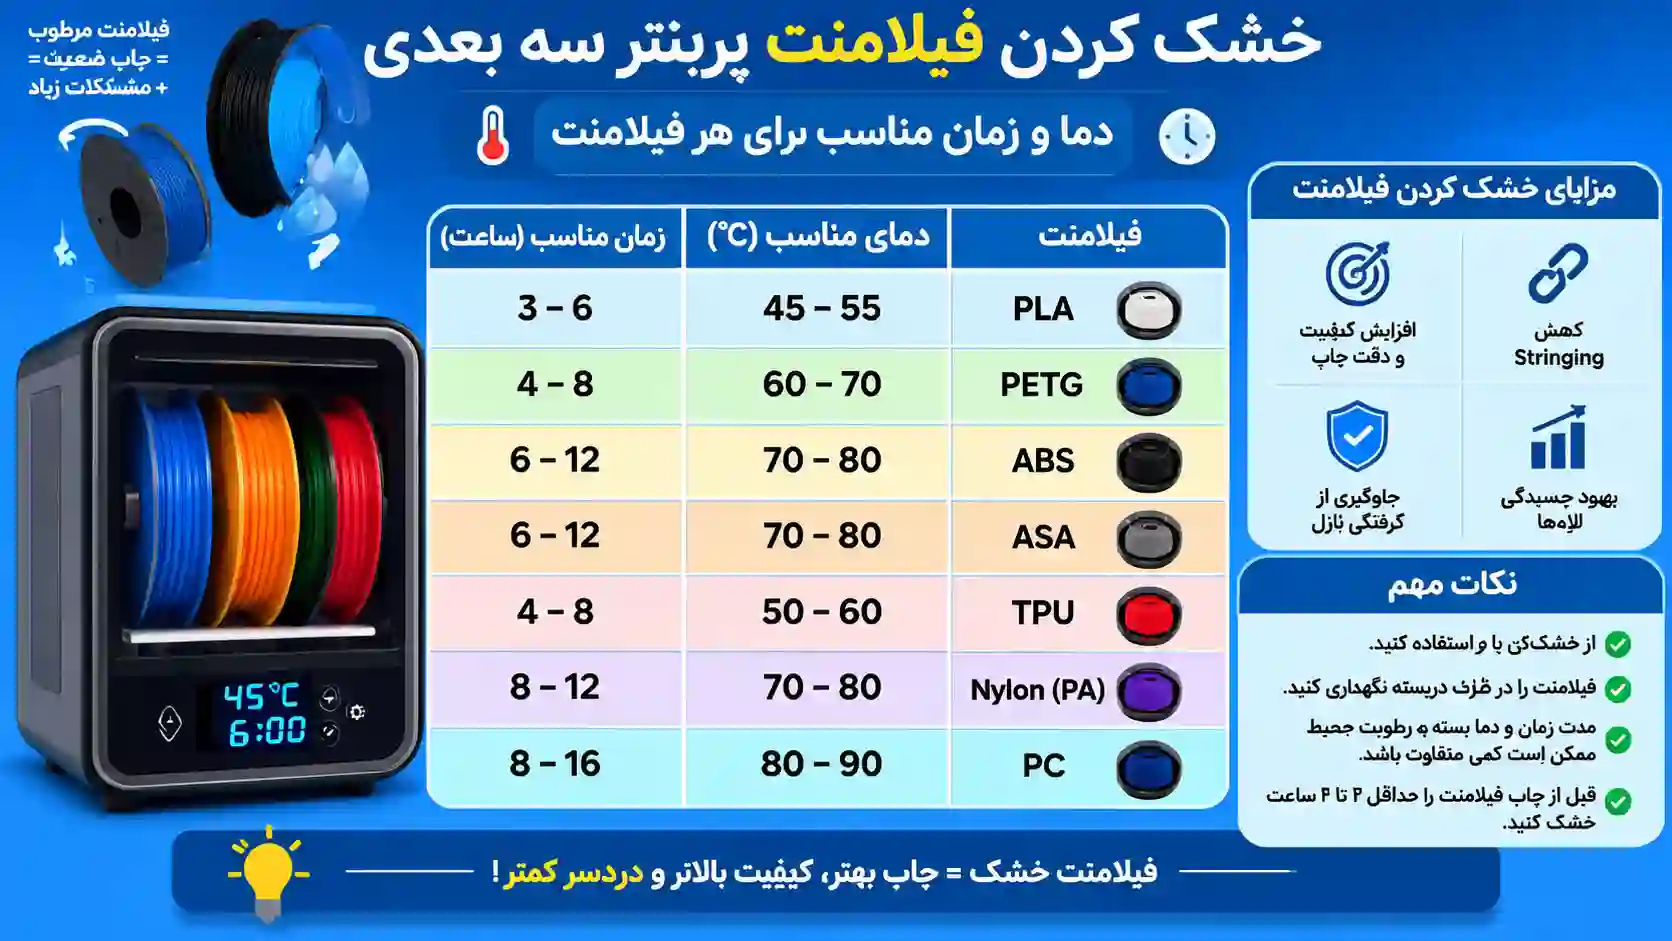
- فیلامنت را بررسی کنید: در صورت مشاهده نشانههای رطوبت، آن را با روش مناسب همان ماده خشک کنید.
- دمای نازل را آزمایش کنید: دما را در محدوده پیشنهادی سازنده فیلامنت، هر بار حدود 5 درجه سانتیگراد تغییر دهید.
- ریترکشن را تنظیم کنید: فاصله و سرعت عقبکشیدن فیلامنت را متناسب با اکسترودر بررسی کنید.
- سرعت حرکت نازل را بررسی کنید: سرعت Travel باید با توانایی مکانیکی پرینتر و تنظیمات اسلایسر هماهنگ باشد.
- نازل و هاتاند را بررسی کنید: وجود مواد باقیمانده، نشتی یا گرفتگی نسبی را نادیده نگیرید.
- یک تست Stringing چاپ کنید: پس از هر تغییر، نتیجه را با چاپ قبلی مقایسه کنید.
نکته کلیدی این است که هر بار فقط یک متغیر را تغییر دهید. اگر دما، سرعت ریترکشن و فاصله آن را همزمان تغییر دهید، تشخیص عامل اصلی دشوارتر میشود.
علت Stringing در پرینت سه بعدی چیست؟
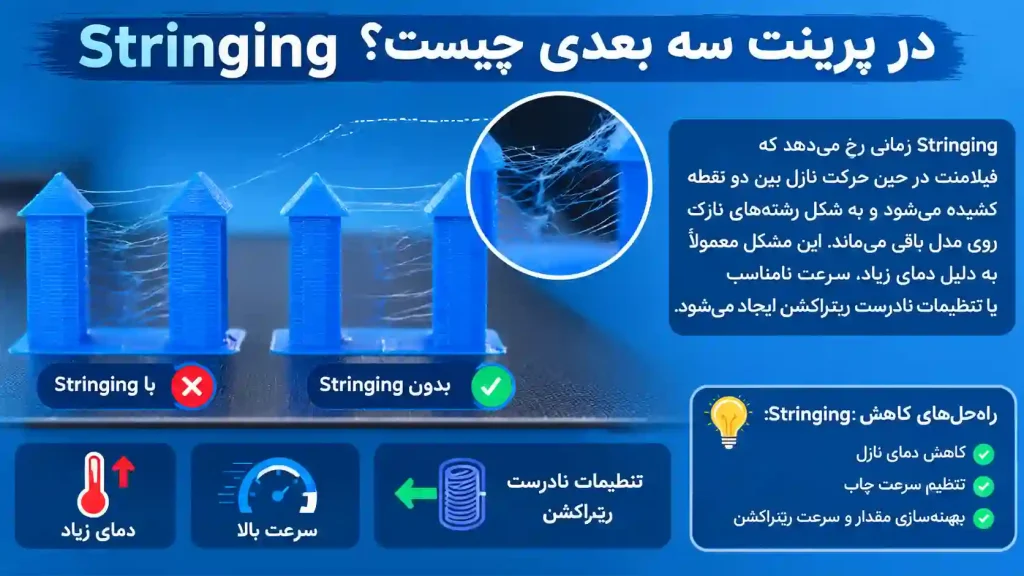
Stringing به ایجاد رشتههای باریک فیلامنت بین بخشهای جداگانه یک مدل چاپشده گفته میشود. این مشکل معمولاً هنگام حرکت نازل از یک قسمت قطعه به قسمت دیگر اتفاق میافتد؛ زمانی که پرینتر در مسیر جابهجایی قرار دارد و قرار نیست ماده جدیدی روی مدل اکسترود شود.
در پرینترهای FDM، فیلامنت وارد هاتاند میشود و پس از گرمشدن، از نازل خارج میشود. اگر هنگام حرکت نازل، مقداری از ماده مذاب همچنان از دهانه نازل بیرون بیاید، ممکن است رشتهای نازک بین دو بخش مدل ایجاد شود.
شدت Stringing میتواند از چند تار بسیار ظریف تا رشتههای متعدد و قابل مشاهده متغیر باشد. این مشکل معمولاً بیشتر بر ظاهر قطعه تأثیر میگذارد، اما در قطعات دقیق، سطوح ظریف و مدلهایی با اجزای متعدد میتواند نیاز به پرداختکاری پس از چاپ را افزایش دهد.
تفاوت Stringing و Oozing چیست؟
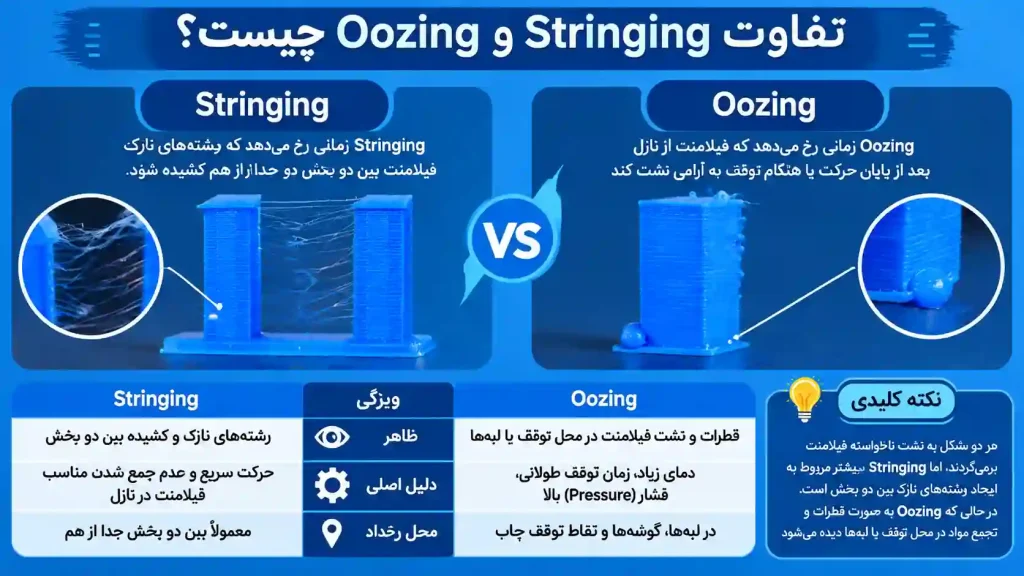
این دو اصطلاح به یکدیگر مرتبط هستند، اما دقیقاً یک معنی ندارند.
- Oozing: خروج ناخواسته مواد مذاب از نازل، معمولاً هنگام حرکت یا توقف اکستروژن.
- Stringing: رشتههای باریک و کشیدهای که در نتیجه خروج ناخواسته مواد بین بخشهای مختلف مدل باقی میمانند.
به بیان ساده، Oozing به رفتار خروج مواد اشاره دارد و Stringing به شکل ظاهری رشتههایی که روی چاپ باقی میمانند.
تفاوت Stringing با Blobbing و Under-Extrusion
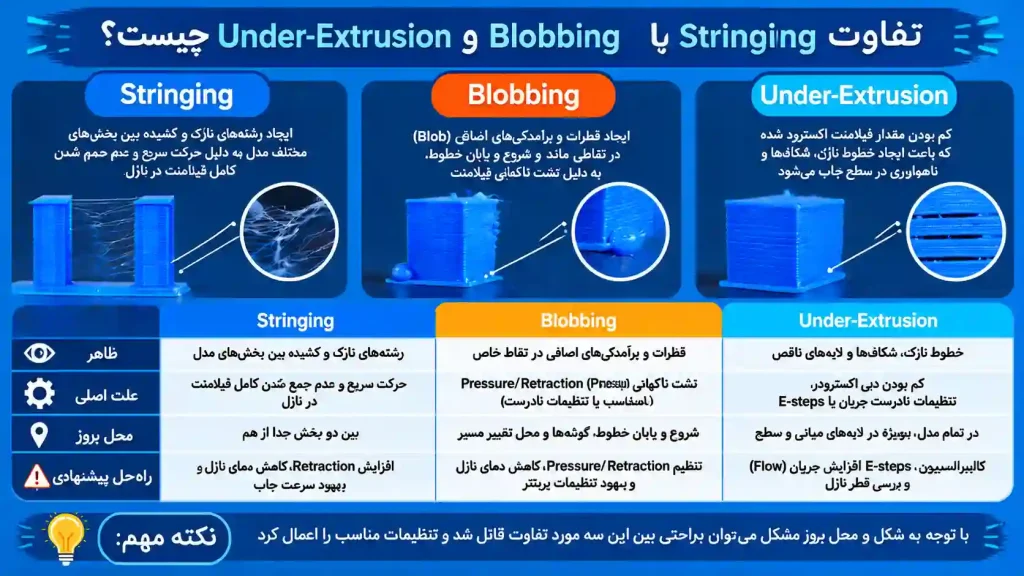
تشخیص درست عیب به انتخاب راهکار مناسب کمک میکند.
- Stringing: رشتههای نازک بین قسمتهای جداگانه مدل.
- Blobbing: ایجاد برجستگیها یا تودههای کوچک پلاستیک روی سطح چاپ.
- Under-Extrusion: خروج کمتر از مقدار موردنیاز فیلامنت و ایجاد خطوط ناقص، فاصله یا ضعف در لایهها.
- لایهلایه شدن: جداشدن لایهها از یکدیگر که میتواند به دمای نامناسب، شرایط خنککاری یا مشکلات دیگر مربوط باشد.
اگر علاوه بر رشتههای نازک، کمبود مواد یا ضعف اتصال لایهها نیز مشاهده میکنید، باید تنظیمات را با دقت بیشتری بررسی کنید.
داتیس 3D مرجع پرینتر سه بعدی FDM در ایران
مهمترین علتهای Stringing در پرینت سه بعدی
1. تنظیم نبودن ریترکشن (Retraction)
ریترکشن یکی از مهمترین قابلیتهای پرینتر سه بعدی برای کنترل خروج ناخواسته فیلامنت است. در این فرایند، اکسترودر پیش از حرکت نازل در مسیر بدون چاپ، مقدار مشخصی از فیلامنت را به عقب میکشد تا فشار و تمایل مواد به خروج از نازل کاهش پیدا کند.
اگر ریترکشن غیرفعال باشد یا فاصله آن کمتر از مقدار مناسب تنظیم شود، ممکن است مواد مذاب هنگام حرکت نازل همچنان خارج شوند و رشتههای نازک ایجاد کنند.
بااینحال، افزایش بیش از حد ریترکشن نیز میتواند مشکلاتی مانند ساییدگی فیلامنت، گرفتگی هاتاند یا کمبود اکستروژن پس از حرکت ایجاد کند.
فاصله ریترکشن مناسب چقدر است؟
مقدار مناسب ریترکشن به نوع اکسترودر، طراحی هاتاند، مسیر انتقال فیلامنت و جنس مواد مصرفی بستگی دارد.
| نوع اکسترودر | محدوده اولیه برای آزمایش |
|---|---|
| Direct Drive | حدود 0.5 تا 2 میلیمتر |
| Bowden | حدود 3 تا 6 میلیمتر |
این اعداد مقادیر شروع برای آزمایش هستند، نه تنظیمات قطعی برای همه دستگاهها. برای نمونه، بعضی پرینترهای Direct Drive به فاصلههای کوتاهتری نیاز دارند و در برخی سیستمها نیز مقدار مناسب میتواند متفاوت باشد.
سرعت ریترکشن چه تأثیری دارد؟
تعیین میکند فیلامنت با چه سرعتی به عقب کشیده شود. سرعت پایین ممکن است کاهش فشار را بهاندازه کافی سریع انجام ندهد؛ در مقابل، سرعت بیش از حد میتواند باعث لغزش چرخدنده اکسترودر، ساییدگی فیلامنت یا اختلال در تغذیه شود.
برای شروع آزمایش، محدودهای مانند 25 تا 45 میلیمتر بر ثانیه را بررسی کنید، مشروط بر اینکه با مشخصات دستگاه سازگار باشد.
روش تنظیم ریترکشن برای کاهش Stringing
- یک مدل تست Stringing با دو برج یا چند ستون چاپ کنید.
- مطمئن شوید ریترکشن در اسلایسر فعال است.
- ابتدا فاصله ریترکشن را در محدوده مناسب اکسترودر قرار دهید.
- در صورت باقیماندن رشتهها، فاصله را در گامهای کوچک افزایش دهید.
- پس از یافتن فاصله مناسب، سرعت ریترکشن را آزمایش کنید.
- نتیجه را از نظر رشتههای باقیمانده، کمبود اکستروژن و گرفتگی بررسی کنید.
اگر با افزایش ریترکشن بهبود محسوسی مشاهده نشد، فاصله را بیدلیل افزایش ندهید و سراغ بررسی دما و رطوبت فیلامنت بروید.
2. بالا بودن دمای نازل
دمای نازل تأثیر مستقیمی بر جریان مواد مذاب دارد. در بسیاری از فیلامنتها، افزایش دما باعث کاهش گرانروی ماده و روانترشدن آن میشود. در نتیجه، احتمال خروج ناخواسته فیلامنت هنگام حرکت نازل افزایش پیدا میکند.
برای مثال، اگر PLA در دمای بالاتر از محدوده مناسب خود چاپ شود، ممکن است رشتههای نازک بیشتری ایجاد شوند. این موضوع در بعضی فیلامنتهای PETG نیز مشاهده میشود.
چگونه دمای نازل را اصلاح کنیم؟
ابتدا محدوده دمای چاپ توصیهشده توسط سازنده فیلامنت را بررسی کنید. سپس یک تست دمایی چاپ کنید یا دمای نازل را در گامهای حدود 5 درجه سانتیگراد تغییر دهید.
پس از هر تغییر، موارد زیر را بررسی کنید:
- میزان رشتههای باقیمانده بین بخشهای مدل.
- کیفیت سطح قطعه.
- چسبندگی لایهها.
- یکنواختی خروج فیلامنت.
- وجود نشانههای کمبود اکستروژن.
توجه: هدف، انتخاب پایینترین دمای ممکن نیست؛ بلکه باید دمایی پیدا کنید که Stringing را کاهش دهد و در عین حال کیفیت و استحکام چاپ حفظ شود.
3. مرطوب بودن فیلامنت
رطوبت یکی از عوامل مهم ایجاد Stringing است که گاهی با تغییر تنظیمات اسلایسر برطرف نمیشود.
برخی مواد مصرفی مانند نایلون، TPU و PETG نسبت به رطوبت حساس هستند. PLA نیز در شرایط نامناسب نگهداری میتواند رطوبت جذب کند.
هنگامی که فیلامنت مرطوب وارد هاتاند میشود، رطوبت در اثر حرارت میتواند به بخار تبدیل شود و جریان مواد را مختل کند. این وضعیت ممکن است باعث خروج نامنظم مواد، ایجاد حباب، زبری سطح و افزایش رشتههای نازک شود.
نشانههای مرطوب بودن فیلامنت
- شنیدن صدای تقتق یا ترکیدن حباب هنگام اکستروژن.
- ایجاد حباب یا زبری روی سطح قطعه.
- افزایش رشتههای نازک با وجود ثابتبودن تنظیمات.
- نوسان در خروج فیلامنت.
- افت کیفیت چاپ پس از نگهداری طولانی فیلامنت در محیط باز.
این نشانهها بهتنهایی اثبات قطعی رطوبت نیستند؛ اما مشاهده همزمان چند مورد، بررسی وضعیت فیلامنت را ضروری میکند.
روش صحیح خشککردن فیلامنت
از خشککن مخصوص فیلامنت استفاده کنید و دما و زمان را مطابق دستورالعمل سازنده همان ماده تنظیم کنید. دمای مناسب برای PLA، PETG، TPU و نایلون یکسان نیست و گرمای بیش از حد میتواند به قرقره یا خود فیلامنت آسیب بزند.
پس از خشککردن، فیلامنت را در محفظه دربسته و همراه با رطوبتگیر مناسب نگهداری کنید تا دوباره رطوبت جذب نکند.
4. سرعت نامناسب حرکت نازل (Travel Speed)
Travel به حرکت نازل بین دو نقطه گفته میشود که در آنها قرار نیست ماده جدیدی برای ساخت قطعه اکسترود شود.
اگر نازل زمان زیادی را در مسیر بدون چاپ سپری کند، فرصت بیشتری برای خروج ناخواسته مواد وجود خواهد داشت. به همین دلیل، افزایش کنترلشده سرعت Travel در بعضی شرایط میتواند میزان Stringing را کاهش دهد.
تنظیم سرعت Travel در اسلایسر
در نرمافزارهایی مانند Cura، PrusaSlicer و OrcaSlicer، تنظیمات حرکت نازل را بررسی کنید. اگر سرعت Travel پایینتر از مقدار مناسب دستگاه است، آن را بهتدریج افزایش دهید و نتیجه را با تست قبلی مقایسه کنید.
سرعت بیش از حد نیز ممکن است باعث لرزش، افت دقت حرکتی یا ردهای سطحی شود. بنابراین، افزایش سرعت باید با توانایی مکانیکی پرینتر هماهنگ باشد.
5. آلودگی یا مشکل در نازل و هاتاند
گاهی Stringing به دلیل تنظیمات نرمافزاری نیست؛ بلکه به وضعیت فیزیکی نازل یا هاتاند مربوط میشود.
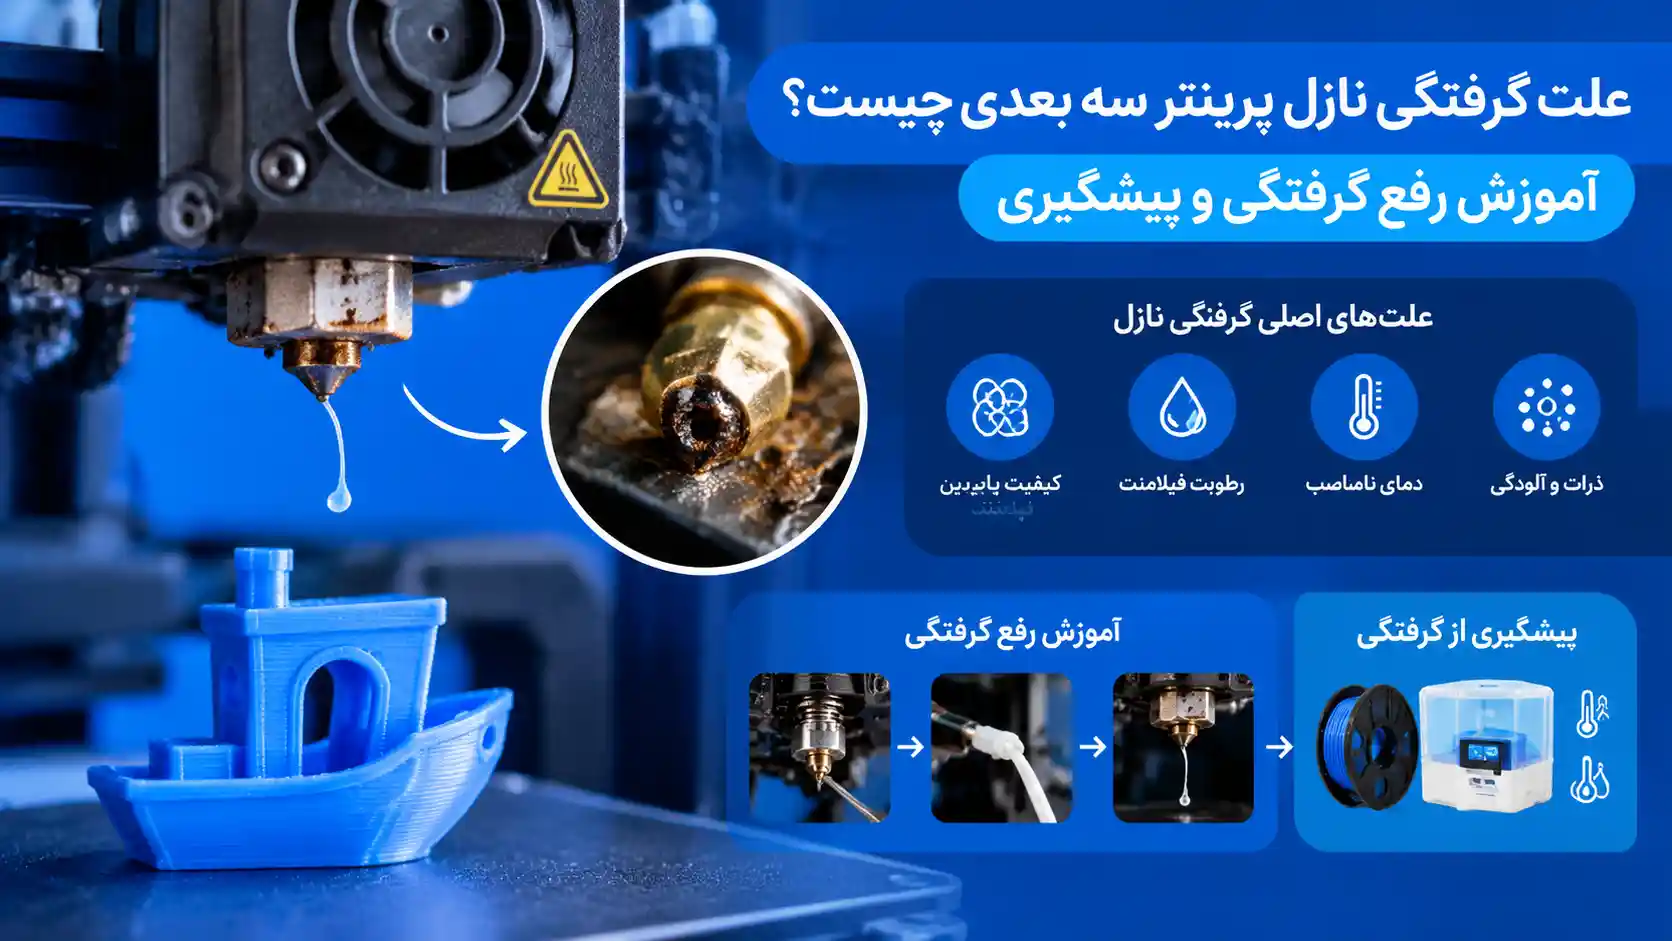
باقیمانده فیلامنت روی نوک نازل، گرفتگی نسبی، فرسودگی نازل یا مونتاژ نامناسب اجزای هاتاند میتواند خروج مواد را مختل کند.
چه زمانی باید نازل را بررسی کنیم؟
اگر پرینتر قبلاً چاپ تمیزی داشته اما ناگهان Stringing افزایش یافته است، این موارد را بررسی کنید:
- باقیمانده پلاستیک یا مواد سوخته روی نازل.
- خروج نامنظم فیلامنت.
- گرفتگی نسبی مسیر اکستروژن.
- نشتی مواد از اتصالات هاتاند.
- فرسودگی نازل پس از استفاده طولانی از فیلامنتهای ساینده.
پیش از تمیزکاری یا سرویس، دستورالعمل سازنده دستگاه را رعایت کنید و از تماس با قطعات داغ خودداری کنید.
6. تنظیمات نامناسب مسیر حرکت در اسلایسر
تنظیمات حرکتی اسلایسر میتوانند در کاهش رشتههای قابل مشاهده مؤثر باشند؛ البته این تنظیمات همیشه علت اصلی Stringing را برطرف نمیکنند.
قابلیت Wipe
Wipe در برخی اسلایسرها باعث میشود نازل در انتهای مسیر چاپ، حرکت خاصی انجام دهد تا آثار باقیمانده مواد کاهش پیدا کنند. نحوه عملکرد این قابلیت به نرمافزار و تنظیمات دستگاه وابسته است.
قابلیت Combing
Combing تلاش میکند مسیر حرکت نازل را تا حد امکان در نواحی چاپشده نگه دارد. این قابلیت میتواند از عبور نازل از فضای باز یا سطوح بیرونی جلوگیری کند و رشتههای قابل مشاهده را کاهش دهد.
بااینحال، Combing جایگزین تنظیم دما، ریترکشن یا خشککردن فیلامنت نیست.
قابلیت Z-Hop
Z-Hop هنگام جابهجایی نازل، آن را به اندازه مشخصی در راستای محور Z بالا میبرد. این قابلیت بیشتر برای جلوگیری از برخورد نازل با قطعه کاربرد دارد و لزوماً Stringing را کاهش نمیدهد.
در بعضی شرایط، افزایش زمان حرکت نازل حتی میتواند رشتهها را بیشتر کند. بنابراین، Z-Hop را بر اساس نیاز واقعی چاپ فعال کنید.
7. تفاوت رفتار فیلامنتها
تمام مواد مصرفی رفتار یکسانی ندارند. ترکیب مواد، افزودنیها، دمای چاپ و میزان رطوبت میتوانند بر شدت Stringing تأثیر بگذارند.
- PLA: معمولاً تنظیم دمای مناسب و ریترکشن صحیح به کاهش رشتهها کمک میکند.
- PETG: ممکن است به دلیل رفتار جریان مواد و جذب رطوبت، رشتههای بیشتری ایجاد کند.
- TPU: به دلیل انعطافپذیری، به تنظیمات دقیق تغذیه و ریترکشن نیاز دارد.
- نایلون: کنترل رطوبت آن اهمیت ویژهای دارد.
برای هر فیلامنت از پروفایل مناسب همان ماده استفاده کنید و تنظیمات یک فیلامنت را بدون آزمایش به فیلامنت دیگر منتقل نکنید.
بهترین روش عیبیابی Stringing در پرینت سه بعدی
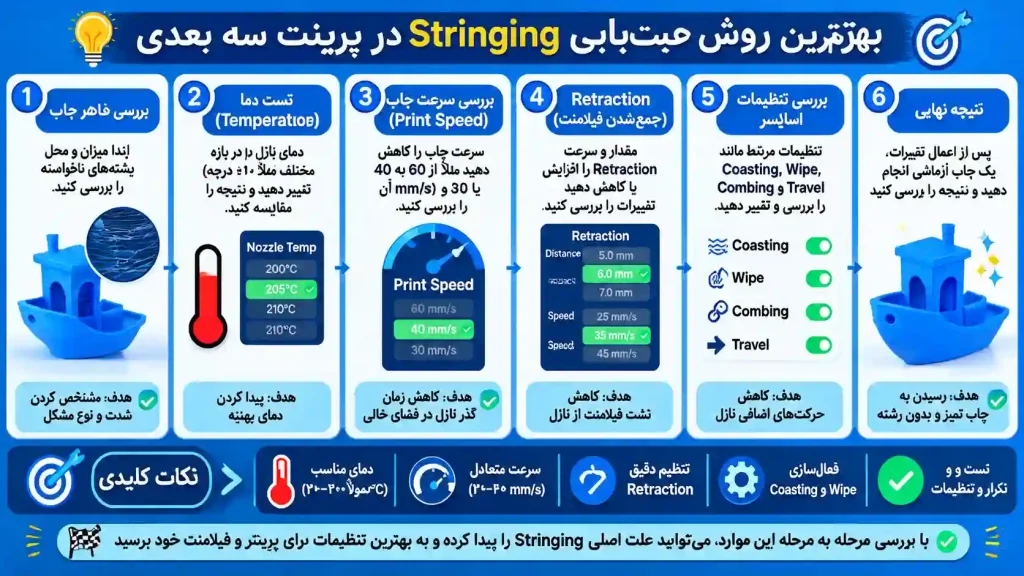
برای پیدا کردن علت اصلی، بهتر است از یک ترتیب مشخص استفاده کنید.
| مرحله | اقدام | هدف |
|---|---|---|
| 1 | بررسی وضعیت فیلامنت | شناسایی احتمال رطوبت |
| 2 | بررسی دمای نازل | جلوگیری از روانشدن بیش از حد مواد |
| 3 | آزمایش فاصله ریترکشن | کنترل خروج ناخواسته فیلامنت |
| 4 | آزمایش سرعت ریترکشن | بهبود کنترل فشار مواد |
| 5 | بررسی سرعت Travel | کاهش زمان حرکت بدون چاپ |
| 6 | آزمایش Wipe و Combing | بهینهسازی مسیر نازل |
| 7 | بررسی نازل و هاتاند | شناسایی ایرادهای فیزیکی |
این ترتیب یک راهنمای عملی است و در همه شرایط الزاماً ثابت نیست. برای مثال، اگر هنگام چاپ صدای تقتق و ایجاد حباب مشاهده میشود، بهتر است بررسی رطوبت فیلامنت در اولویت قرار بگیرد.
چگونه تست Stringing چاپ کنیم؟
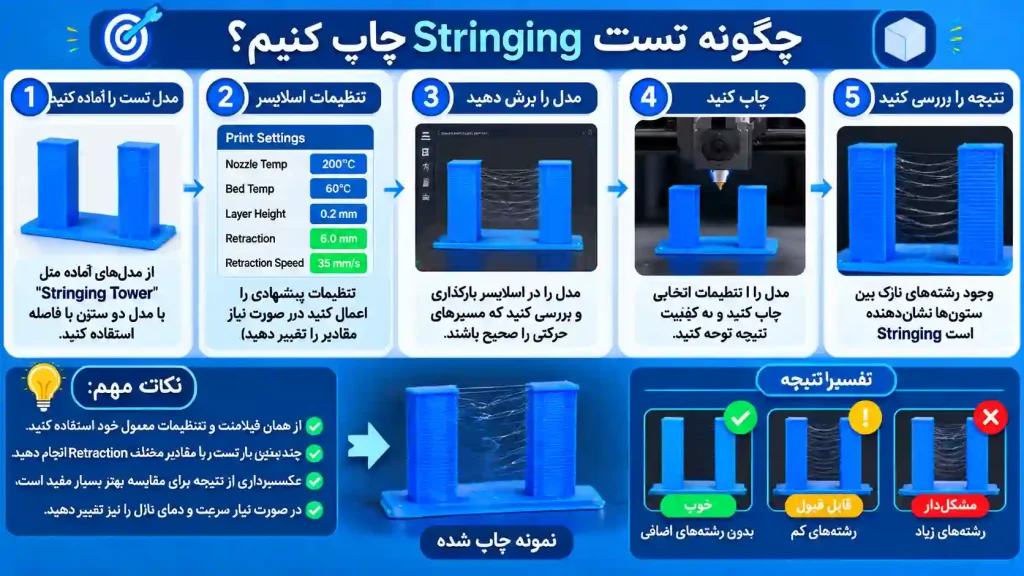
تست Stringing به شما کمک میکند تأثیر تنظیمات مختلف را بدون صرف زمان و مواد زیاد بررسی کنید.
مراحل چاپ تست Stringing
- یک مدل تست دارای دو برج یا چند ستون با فاصله مشخص انتخاب کنید.
- فیلامنت را مطابق محدوده دمایی توصیهشده سازنده تنظیم کنید.
- یک چاپ آزمایشی با تنظیمات اولیه انجام دهید.
- فقط یک متغیر، مانند دما یا فاصله ریترکشن، را تغییر دهید.
- همان مدل را مجدداً چاپ کنید.
- تعداد، ضخامت و محل رشتههای باقیمانده را مقایسه کنید.
- نتیجه هر آزمایش را ثبت کنید تا بتوانید بهترین تنظیمات را پیدا کنید.
از کجا بفهمیم Stringing برطرف شده است؟
تنظیمات زمانی مناسب هستند که رشتههای ناخواسته به میزان قابلقبولی کاهش پیدا کنند و در عین حال، کیفیت سطح، چسبندگی لایهها و یکنواختی اکستروژن حفظ شود.
تلاش برای حذف کامل تمام رشتههای بسیار ظریف همیشه بهترین انتخاب نیست؛ زیرا تنظیمات بیش از حد تهاجمی ممکن است مشکلات جدیتری در چاپ ایجاد کنند.
آیا Stringing در پرینتر سه بعدی داتیس پرو هم اتفاق میافتد؟
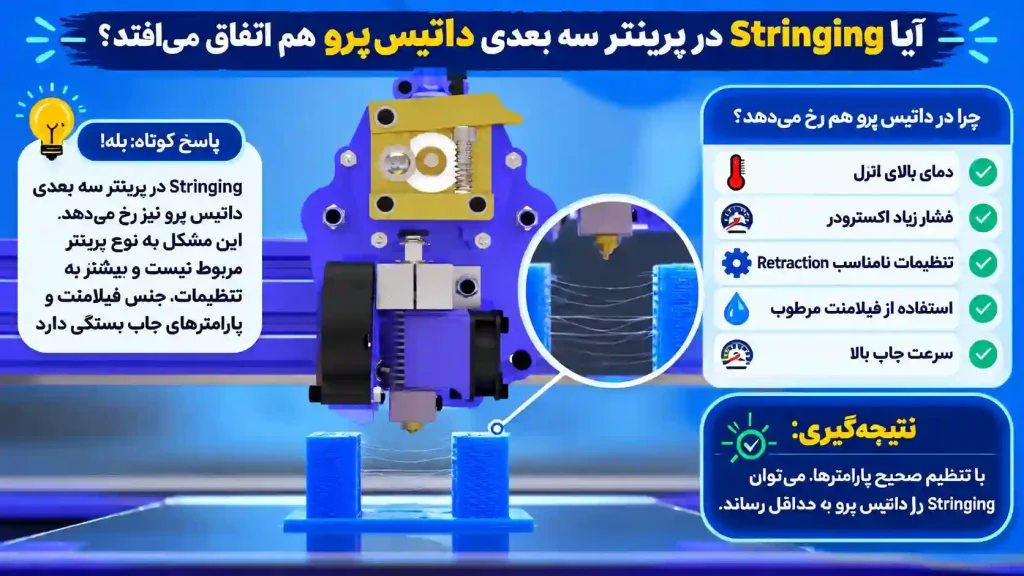
پرینتر سه بعدی داتیس پرو از اکسترودر Direct Drive استفاده میکند. در این ساختار، موتور اکسترودر نزدیک به هاتاند قرار دارد و مسیر انتقال فیلامنت کوتاهتر است؛ به همین دلیل، معمولاً به فاصله ریترکشن کمتری نسبت به بسیاری از سیستمهای Bowden نیاز دارد.
بااینحال، Direct Drive بودن به معنای حذف کامل Stringing نیست. رطوبت فیلامنت، دمای نازل، نوع مواد مصرفی و تنظیمات اسلایسر همچنان بر کیفیت چاپ تأثیر دارند.
اگر هنگام استفاده از پرینتر سه بعدی داتیس پرو با رشتههای نازک مواجه شدید، ابتدا وضعیت فیلامنت و دمای چاپ را بررسی کنید و سپس ریترکشن را متناسب با پروفایل دستگاه تنظیم کنید.
برای آشنایی بیشتر با ویژگیهای این دستگاه، به صفحه پرینتر سه بعدی داتیس پرو مراجعه کنید.
پرسشهای متداول درباره علت Stringing در پرینت سه بعدی
1. مهمترین علت Stringing در پرینت سه بعدی چیست؟
از علتهای رایج میتوان به تنظیم نبودن ریترکشن، بالا بودن دمای نازل و مرطوب بودن فیلامنت اشاره کرد. برای تشخیص علت دقیق، باید شرایط چاپ و نشانههای همراه بررسی شوند.
2. آیا افزایش ریترکشن همیشه Stringing را برطرف میکند؟
خیر. افزایش بیش از حد ریترکشن ممکن است باعث ساییدگی فیلامنت، گرفتگی یا کمبود اکستروژن شود. اگر مشکل به رطوبت یا دمای نامناسب مربوط باشد، افزایش ریترکشن بهتنهایی کافی نیست.
3. چرا فیلامنت PETG بیشتر Stringing ایجاد میکند؟
PETG در بسیاری از شرایط چاپ تمایل بیشتری به ایجاد رشتههای نازک دارد. دمای نامناسب، رطوبت جذبشده و تنظیمات ریترکشن میتوانند این مشکل را تشدید کنند.
4. بهترین فاصله ریترکشن برای اکسترودر Direct Drive چقدر است؟
حدود 0.5 تا 2 میلیمتر میتواند نقطه شروع مناسبی برای آزمایش باشد؛ اما مقدار دقیق به طراحی اکسترودر، هاتاند، فیلامنت و تنظیمات دستگاه وابسته است.
5. آیا کاهش دمای نازل باعث رفع Stringing میشود؟
کاهش کنترلشده دما در بسیاری از موارد Stringing را کمتر میکند. بااینحال، پایین آوردن بیش از حد دما ممکن است باعث کمبود اکستروژن یا ضعف اتصال لایهها شود.
6. آیا فیلامنت PLA هم به خشککردن نیاز دارد؟
بله. PLA نیز در شرایط نامناسب میتواند رطوبت جذب کند. اگر همراه با Stringing، صدای تقتق، حباب یا زبری سطح مشاهده میکنید، وضعیت رطوبت فیلامنت را بررسی کنید.
7. آیا فعالکردن Z-Hop مشکل Stringing را برطرف میکند؟
Z-Hop عمدتاً برای جلوگیری از برخورد نازل با قطعه استفاده میشود و راهکار مستقیم Stringing نیست. تأثیر آن به شرایط چاپ بستگی دارد و در بعضی موارد ممکن است رشتهها را بیشتر کند.
8. چگونه Stringing را بدون تغییرات زیاد در تنظیمات برطرف کنیم؟
ابتدا وضعیت فیلامنت را بررسی کنید، سپس دمای نازل را در گامهای کوچک آزمایش کنید و در ادامه به سراغ تنظیم فاصله و سرعت ریترکشن بروید. در هر مرحله فقط یک متغیر را تغییر دهید.
جمعبندی
Stringing یکی از عیوب رایج در پرینت سه بعدی FDM است که به شکل رشتههای نازک پلاستیکی بین بخشهای مختلف مدل ظاهر میشود. این مشکل معمولاً به خروج ناخواسته مواد مذاب هنگام حرکت نازل مربوط است.
برای رفع آن، ابتدا وضعیت فیلامنت و دمای نازل را بررسی کنید؛ سپس فاصله و سرعت ریترکشن، سرعت حرکت نازل و تنظیمات اسلایسر را بهصورت مرحلهای آزمایش کنید. اگر مشکل ادامه داشت، نازل و هاتاند را نیز بررسی کنید.
با انجام تستهای کنترلشده و ثبت نتایج، میتوانید تنظیمات مناسب هر فیلامنت را پیدا کنید و کیفیت سطح قطعات چاپشده را بهبود دهید. در داتیس 3D تلاش میکنیم با ارائه آموزشهای تخصصی و کاربردی، استفاده حرفهای از پرینترهای سه بعدی را برای کاربران سادهتر کنیم.