

تنظیم Z Offset پرینتر سه بعدی چیست؟ آموزش کالیبراسیون و رفع مشکلات لایه اول
- علی قنبری
- آموزش, آموزش پرینتر سه بعدی
- 1405/07/25


تنظیم Z Offset پرینتر سه بعدی
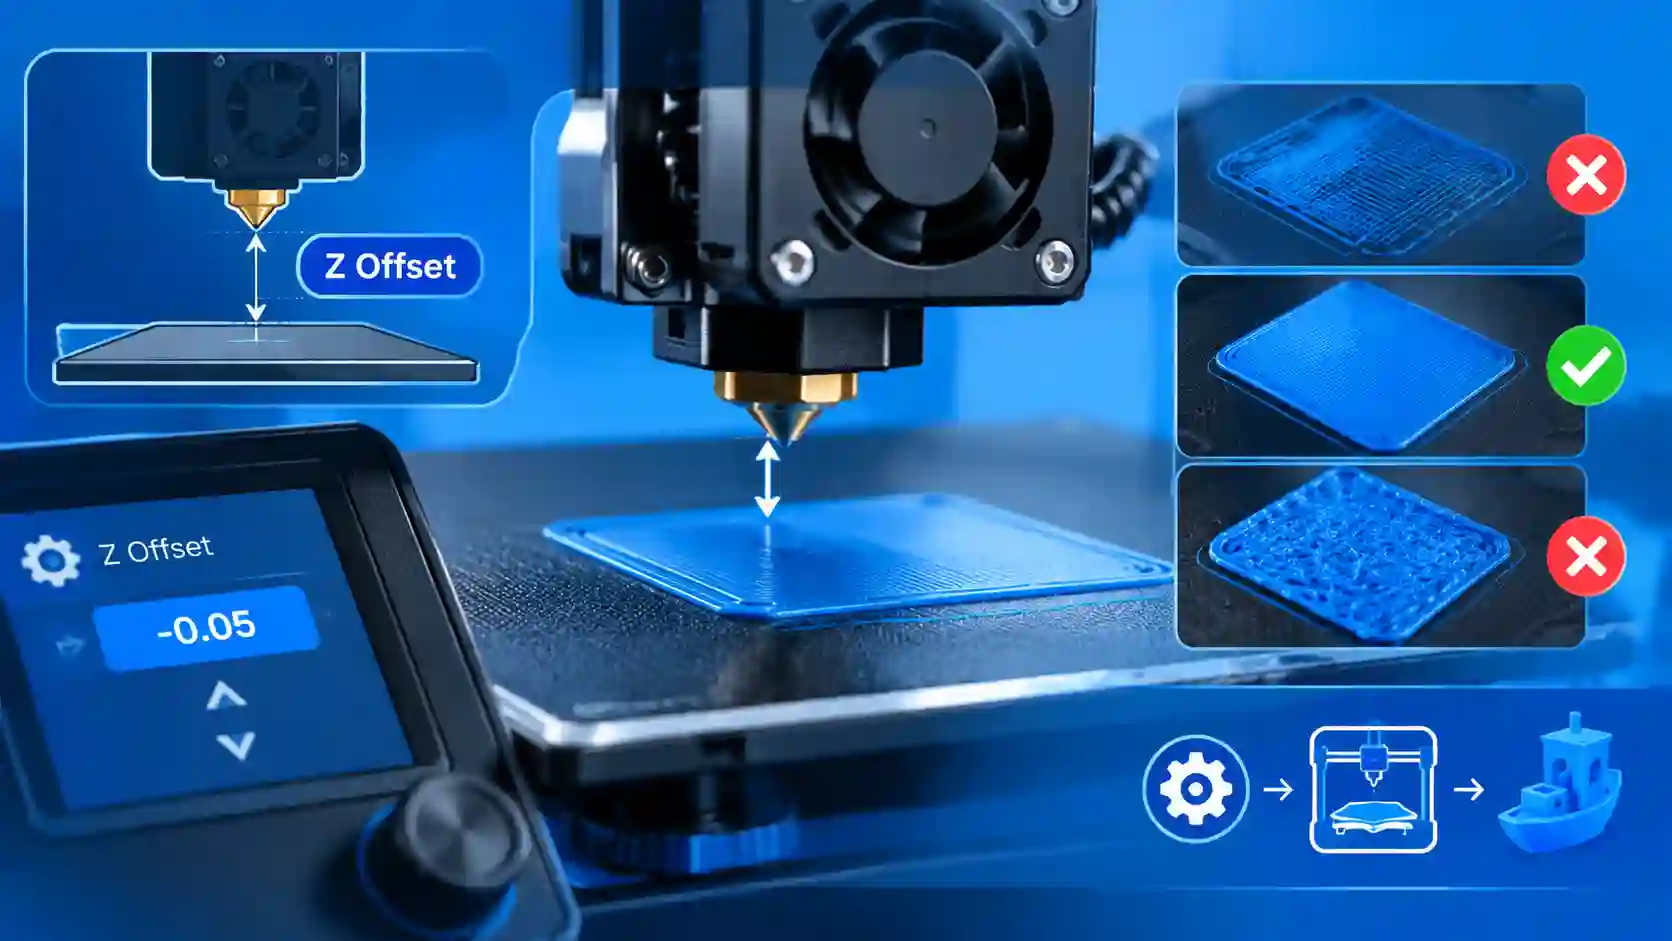
در این مقاله، تنظیم Z Offset را از مبانی تا عیبیابی عملی بررسی میکنیم؛ با تمرکز بر پرینترهای سه بعدی FDM، فریمور Marlin و نکاتی که برای چاپ موفق لایه اول اهمیت دارند. هدف این است که بتوانید تشخیص دهید نازل بیش از حد به صفحه نزدیک است یا از آن فاصله دارد، تنظیم مناسب را پیدا کنید و بدون آسیب زدن به نازل یا بستر چاپ، نتیجه را بررسی کنید.
Z Offset در پرینتر سه بعدی چیست؟
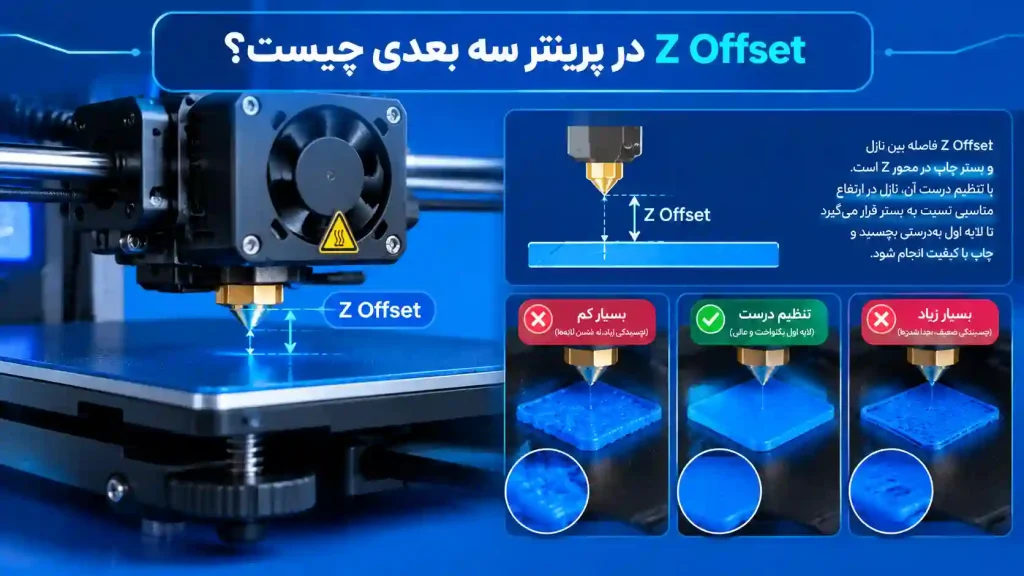
Z Offset پارامتری است که برای اصلاح موقعیت عمودی نازل (Nozzle) نسبت به صفحه چاپ یا نسبت به نقطه مرجع سنسور اندازهگیری فاصله استفاده میشود. تنظیم صحیح این پارامتر کمک میکند فیلامنت در لایه اول با فاصله مناسب روی بستر قرار بگیرد و قطعه بهدرستی شکل بگیرد.
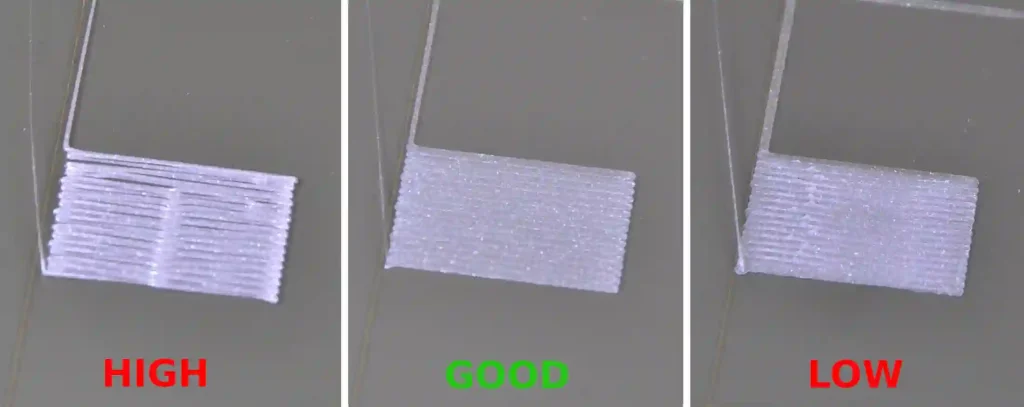
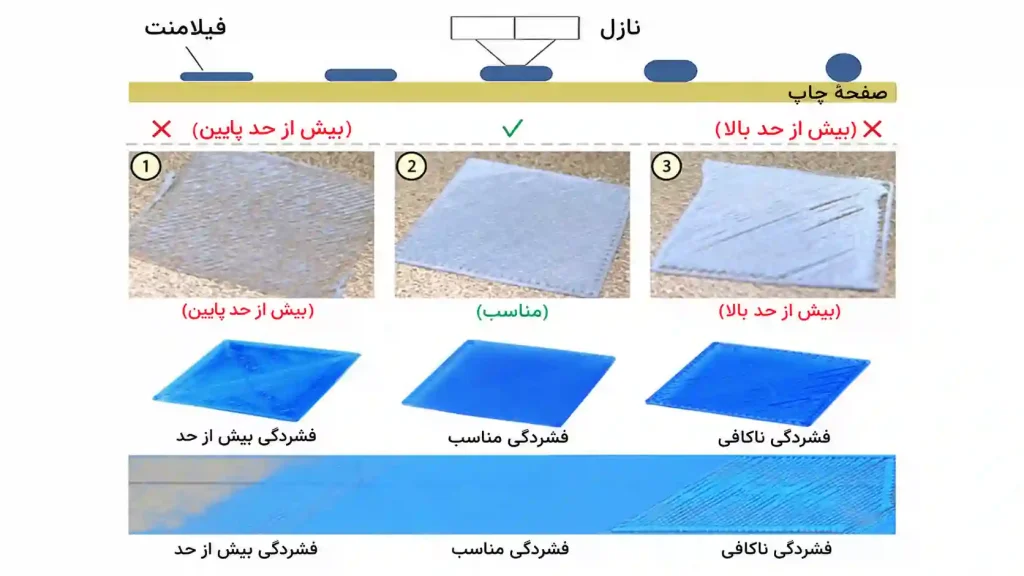
در پرینترهای سه بعدی FDM، اگر نازل بیش از حد از صفحه فاصله داشته باشد، رشتههای فیلامنت ممکن است گرد، جدا از هم و کمچسبندگی باشند. اگر نازل بیش از حد پایین باشد، فیلامنت بیش از اندازه فشرده میشود و ممکن است نازل سطح چاپ را خراش دهد یا خروج فیلامنت مختل شود.
بنابراین، تنظیم Z Offset پرینتر سه بعدی یعنی اصلاح فاصله مؤثر نازل و صفحه چاپ در موقعیت شروع چاپ؛ البته روش انجام آن به ساختار دستگاه، نوع سنسور و فریمور بستگی دارد.
Z Offset چگونه بر لایه اول تأثیر میگذارد؟
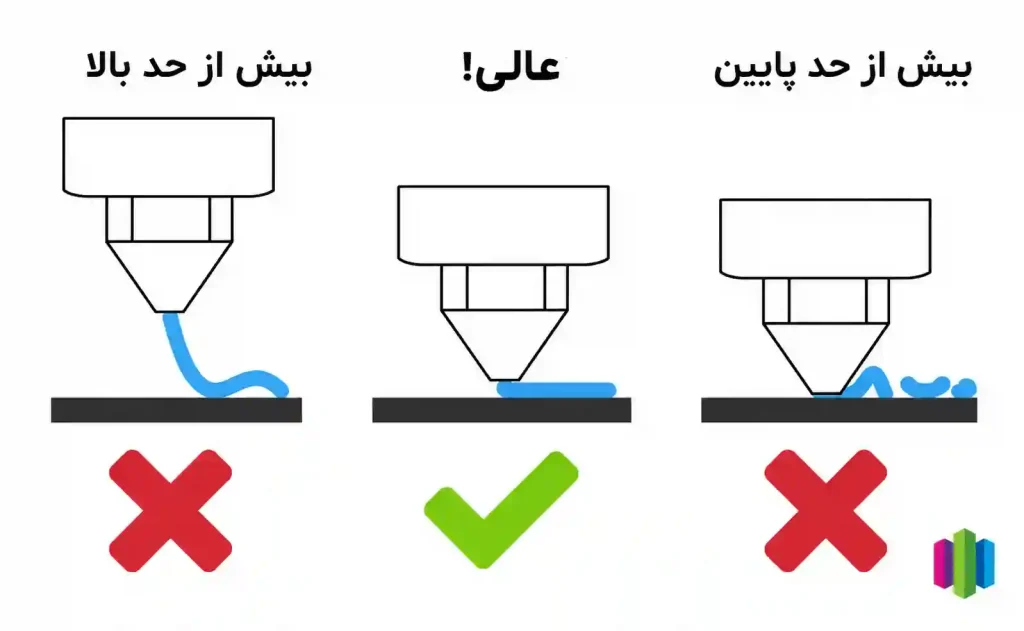
هنگام چاپ، اکسترودر فیلامنت را از نازل عبور میدهد و آن را بهصورت رشتههای باریک روی صفحه قرار میدهد. شکل مقطع این رشتهها به ارتفاع نازل، قطر نازل، عرض خط چاپ و مقدار اکستروژن وابسته است.
- Z Offset نامناسب با نازل بیش از حد بالا: رشتهها بهاندازه کافی روی بستر فشرده نمیشوند و ممکن است به هم متصل نشوند.
- Z Offset مناسب: خطوط چاپ بهصورت یکنواخت کنار یکدیگر قرار میگیرند و اتصال مناسبی به صفحه دارند.
- Z Offset نامناسب با نازل بیش از حد پایین: فیلامنت بیش از اندازه فشرده میشود، خطوط ممکن است برجسته یا خراشیده شوند و حرکت نازل با مقاومت روبهرو شود.
نکته: مهم این است که تنظیم Z Offset پرینتر سه بعدی تنها عامل کیفیت لایه اول نیست. تمیزی صفحه، تنظیم دمای نازل و بستر، میزان اکستروژن، سلامت مکانیکی محور Z و کالیبراسیون صفحه چاپ نیز نقش مهمی دارند.
تفاوت Z Offset و Bed Leveling چیست؟
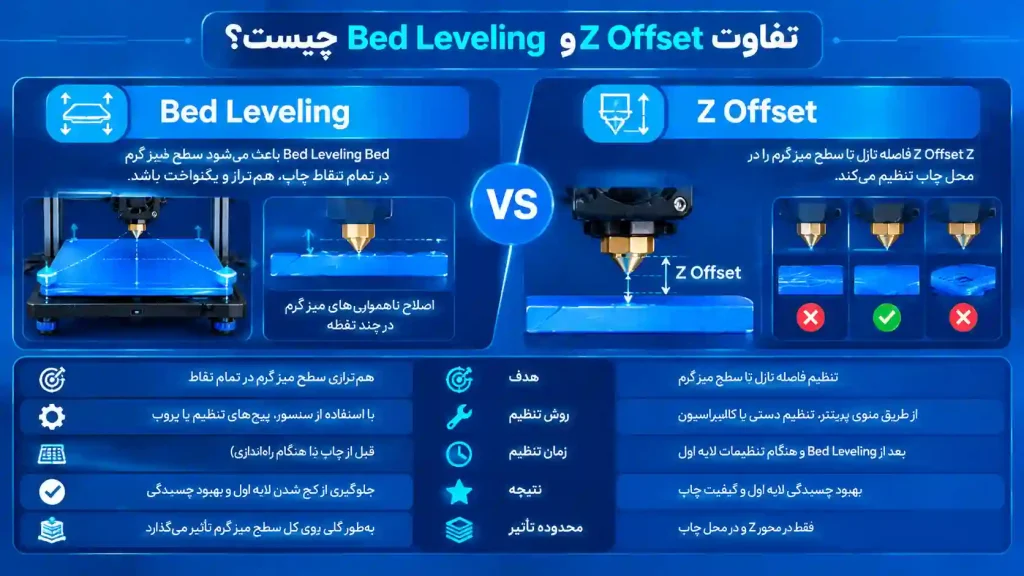
این دو اصطلاح به یک موضوع مرتبط هستند، اما معنای یکسانی ندارند.
Z Offset فاصله مرجع نازل را اصلاح میکند؛ Bed Leveling اختلاف ارتفاع و ناهمواری صفحه چاپ را جبران یا تنظیم میکند.
| ویژگی | Z Offset | Bed Leveling |
|---|---|---|
| هدف | تنظیم موقعیت عمودی مؤثر نازل نسبت به مرجع | تنظیم شیب صفحه یا جبران اختلاف ارتفاع نقاط مختلف |
| مشکل اصلی | فاصله نامناسب نازل از صفحه | اختلاف فاصله نازل در نقاط مختلف صفحه |
| روش انجام | تنظیم مکانیکی، نرمافزاری یا با سنسور، بسته به دستگاه | پیچهای تنظیم، روش دستی یا اندازهگیری خودکار |
| نتیجه | اصلاح ارتفاع مؤثر نازل | بهبود یکنواختی فاصله در سطح چاپ |
تفاوت Bed Leveling دستی و خودکار
در Bed Leveling دستی، کاربر با پیچهای تنظیم صفحه و معمولاً با کمک کاغذ، فاصله نازل از چند نقطه را بررسی میکند. هدف این است که فاصله در نقاط مختلف تا حد ممکن یکنواخت شود.
در Auto Bed Leveling، دستگاه با استفاده از سنسور یا سازوکار اندازهگیری، ارتفاع چند نقطه از صفحه را ثبت میکند. بسته به فریمور، اطلاعات اندازهگیری ممکن است به شکل یک شبکه ارتفاعی (Mesh) برای جبران ناهمواریهای بستر استفاده شود.
تراز خودکار لزوماً به معنی تنظیم خودکار Z Offset نیست. ممکن است دستگاه ناهمواری صفحه را اندازهگیری کند، اما کاربر همچنان مجبور باشد فاصله مرجع نازل و پروب را کالیبره کند.
نقش Z Probe و سنسورهای اندازهگیری فاصله
Z Probe حسگری است که موقعیت سطح چاپ را برای تعیین مرجع محور Z اندازهگیری میکند. نمونههای رایج شامل حسگرهای القایی، خازنی و پروبهای مکانیکی مانند BLTouch هستند.
فریمور باید بداند نقطه تحریک پروب چه فاصلهای با نوک نازل دارد. این فاصله در تنظیمات دستگاه تعریف میشود و با تنظیم نهایی ارتفاع نازل هنگام چاپ ارتباط دارد.
در Marlin، دستور M851 برای تنظیم آفست پروب نسبت به نازل به کار میرود؛ این دستور بهطور معمول برای دستگاههای دارای پروب پشتیبانیشده است و نباید آن را با همه روشهای تنظیم ارتفاع لایه اول یکسان دانست.
از کجا بفهمیم Z Offset اشتباه تنظیم شده است؟
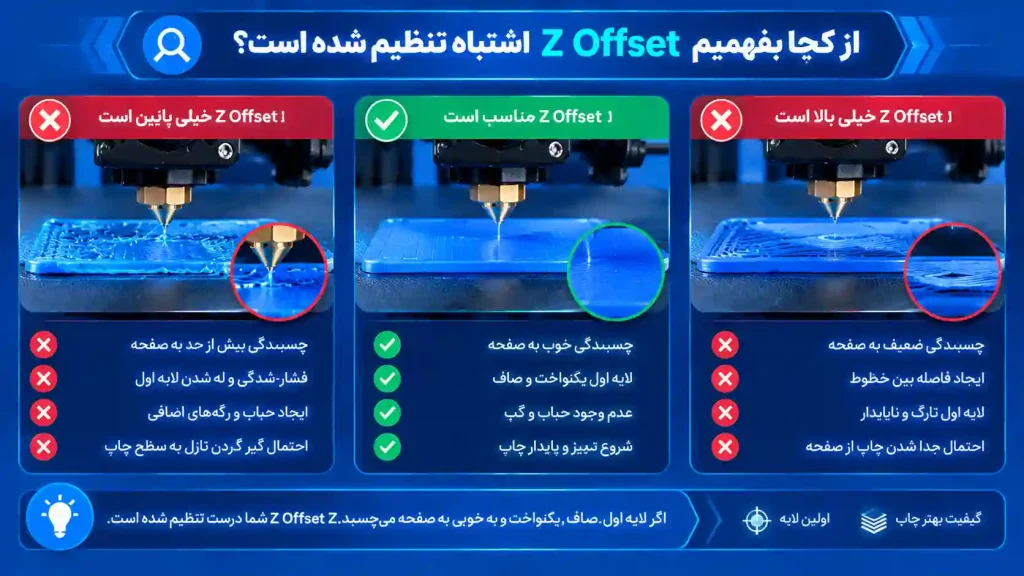
برای تشخیص دقیق، بهتر است یک چاپ آزمایشی لایه اول انجام دهید و به شکل خطوط فیلامنت، پیوستگی سطح و میزان چسبندگی توجه کنید. تنها با دیدن نچسبیدن قطعه نمیتوان نتیجه گرفت که Z Offset علت اصلی مشکل است.
نشانههای زیاد بودن فاصله نازل از صفحه
اگر نازل بیش از حد از صفحه فاصله داشته باشد، معمولاً این نشانهها دیده میشوند:
- رشتههای فیلامنت گرد هستند و بهخوبی به صفحه نمیچسبند.
- بین خطوط لایه اول فاصله دیده میشود.
- خطوط با تماس کم روی سطح حرکت میکنند و ممکن است توسط نازل کشیده شوند.
- گوشههای قطعه یا بخشهایی از لایه اول هنگام چاپ بلند میشوند.
راهکار: ابتدا تمیزی بستر و تنظیم صفحه را بررسی کنید. اگر مشکل واقعاً از ارتفاع نازل است، فاصله را با تغییرات کوچک و کنترلشده کاهش دهید.
نشانههای کم بودن فاصله نازل از صفحه
وقتی نازل بیش از حد پایین است، ممکن است:
- خطوط فیلامنت بیش از اندازه پهن و فشرده شوند.
- سطح لایه اول برجستگی یا شیارهای غیرعادی داشته باشد.
- فیلامنت در اطراف نازل جمع شود یا خروج آن محدود شود.
- نازل به صفحه نزدیک شود و خطر خراش یا آسیب ایجاد کند.
راهکار: چاپ را متوقف کنید اگر نازل با صفحه تماس دارد یا فیلامنت بهوضوح راه خروج مناسبی ندارد. پس از بررسی مرجع محور Z، فاصله را اندکی افزایش دهید و دوباره آزمایش کنید.
شکل ظاهری یک لایه اول استاندارد
یک لایه اول مناسب معمولاً دارای این ویژگیهاست:
- خطوط فیلامنت به یکدیگر متصلاند و فضای خالی غیرعادی بین آنها دیده نمیشود.
- سطح چاپ یکنواخت است و برجستگی یا شیار شدید ندارد.
- قطعه بدون بلند شدن گوشهها به صفحه میچسبد.
- نازل هنگام حرکت، صفحه را لمس نمیکند و صدای خراش ایجاد نمیشود.
ارتفاع مناسب به قطر نازل، ارتفاع لایه، عرض خط و مشخصات پروفایل چاپ وابسته است. به همین دلیل، ظاهر لایه اول و دستورالعمل سازنده دستگاه از یک عدد ثابت برای تمام پرینترها قابلاعتمادتر است.
آموزش تنظیم Z Offset پرینتر سه بعدی بهصورت مرحلهبهمرحله
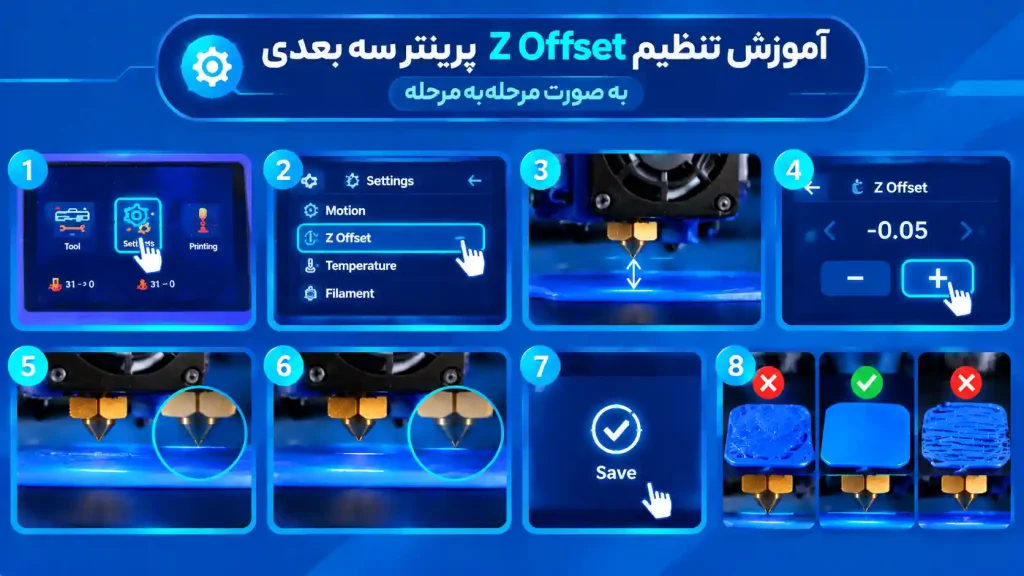
روش زیر یک روند عمومی برای پرینترسه بعدی FDM است. نام گزینهها و ترتیب عملیات در هر مدل ممکن است متفاوت باشد؛ بهخصوص در دستگاههایی که سنسور Z Probe ندارند یا فریمور اختصاصی دارند.
مرحله اول؛ آمادهسازی و گرم کردن دستگاه
- مطمئن شوید صفحه چاپ تمیز است و بقایای فیلامنت یا چسب روی آن وجود ندارد.
- وضعیت نازل، پیچهای صفحه، ریلها و محور Z را بررسی کنید.
- اگر چاپ معمول شما با صفحه گرم انجام میشود، آن را به دمای مناسب همان فیلامنت برسانید و اجازه دهید دما پایدار شود.
- نازل را تمیز کنید تا باقیمانده فیلامنت باعث خطا در تشخیص فاصله نشود.
- پیش از حرکت محورها، مطمئن شوید دستگاه میتواند با ایمنی به موقعیت موردنظر برود.
هشدار ایمنی: نازل و بستر ممکن است بسیار داغ باشند. از تماس دست با آنها خودداری کنید و هنگام تنظیم دستی، نازل را بهسرعت به سمت صفحه حرکت ندهید.
مرحله دوم؛ بررسی Leveling صفحه چاپ
قبل از تغییر Z Offset، مطمئن شوید صفحه چاپ بهدرستی تنظیم شده است.
در دستگاه دارای پیچ تنظیم دستی، فاصله نازل و صفحه را در چند نقطه بررسی کنید. اگر فاصله در یک سمت مناسب و در سمت دیگر بسیار کم یا زیاد است، ابتدا مشکل تراز صفحه یا مکانیک دستگاه را برطرف کنید.
در دستگاه دارای Auto Bed Leveling، بررسی کنید که اندازهگیری صفحه با موفقیت انجام شده و فریمور از دادههای لازم برای جبران ناهمواری استفاده میکند. اجرای یک فرایند اندازهگیری بهتنهایی تضمین نمیکند که مش ذخیره یا هنگام چاپ فعال شده باشد.
برای لینکسازی داخلی در این قسمت، عبارت «آموزش Bed Leveling پرینتر سه بعدی» مناسب است؛ نشانی دقیق صفحه باید پیش از انتشار از سایت تأیید شود.
مرحله سوم؛ نزدیک کردن نازل به صفحه با روش ایمن
روش تنظیم به نوع دستگاه بستگی دارد:
- دستگاه دارای Z Probe: ابتدا محورها را Home کنید و طبق دستورالعمل سازنده، نازل را به نقطهای امن و قابلدسترسی ببرید. سپس از گزینه تنظیم Probe Offset یا تنظیم ارتفاع زنده در صورت پشتیبانی استفاده کنید.
- دستگاه دارای سنسور خودکار دیگر: روش کالیبراسیون همان مدل را دنبال کنید؛ هر سنسوری منطق اندازهگیری و تنظیم مختص خود را دارد.
- دستگاه فاقد پروب: مرجع محور Z معمولاً با Endstop یا سازوکار مکانیکی تعیین میشود. فاصله نازل باید با روش کالیبراسیون توصیهشده برای همان دستگاه تنظیم شود؛ ممکن است تنظیم مکانیکی Endstop یا اصلاح موقعیت Z در فریمور لازم باشد.
در روش کاغذ، کاغذ بین نازل و صفحه قرار میگیرد و محور Z با گامهای کوچک حرکت میکند تا کاغذ با اصطکاک ملایم حرکت کند. این روش فقط یک تخمین اولیه است و ضخامت کاغذ، دمای قطعات و وضعیت مرجع محور Z بر نتیجه اثر میگذارند.
هرگز برای پایین آوردن نازل به صفحه، موتور را بدون کنترل حرکت ندهید. اگر نازل به بستر برخورد کرد، فوراً حرکت را متوقف کنید.
مرحله چهارم؛ تنظیم مقدار Z Offset
اگر فریمور گزینه تنظیم Z Offset دارد، تغییر را در گامهای کوچک انجام دهید و پس از هر تغییر وضعیت فاصله نازل را دوباره بررسی کنید.
در بسیاری از دستگاهها، گزینههایی مانند Z Offset، Probe Offset، Z Probe Offset یا Live Z Adjust دیده میشود؛ اما این نامها مترادف قطعی نیستند. ممکن است یکی مقدار آفست پروب را تغییر دهد و دیگری فقط ارتفاع چاپ جاری را اصلاح کند.
هنگام تنظیم زنده در حین چاپ، به جهت تغییر توجه کنید: در رابط کاربری برخی دستگاهها افزایش یا کاهش مقدار، بسته به قرارداد فریمور، اثر متفاوتی بر فاصله نازل دارد. به تغییر عدد اکتفا نکنید و نتیجه واقعی را با دقت مشاهده کنید.
مرحله پنجم؛ چاپ آزمایشی لایه اول
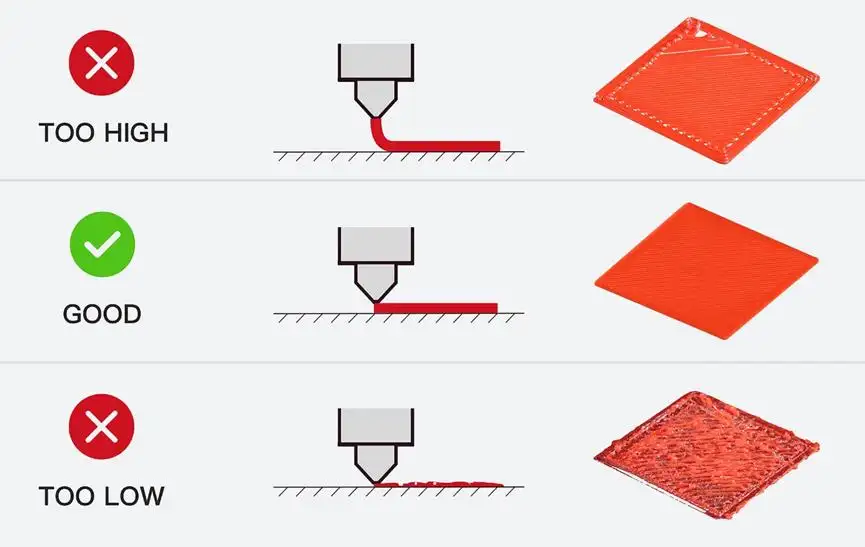
یک الگوی ساده شامل چند خط موازی یا یک مربع تکلایه چاپ کنید. در طول چاپ بررسی کنید که:
- خطوط بهطور یکنواخت روی صفحه قرار میگیرند.
- بین خطوط شکاف بزرگ وجود ندارد.
- فیلامنت بیش از حد له نمیشود.
- نازل به بستر برخورد نمیکند.
- گوشههای قطعه بلند نمیشوند.
اگر نتیجه در یک سمت خوب و در سمت دیگر نامناسب است، پیش از تغییر مجدد Z Offset، صفحه و مکانیک محورها را بررسی کنید. یک آفست کلی نمیتواند تمام ناهمواریهای بزرگ صفحه را برطرف کند.
مرحله ششم؛ اصلاح مقدار و ذخیره تنظیمات
اگر لایه اول در تمام سطح بیش از حد آزاد است، ممکن است لازم باشد نازل اندکی به صفحه نزدیکتر شود. اگر خطوط بیش از حد فشردهاند، ممکن است لازم باشد نازل کمی از صفحه فاصله بگیرد.
هر بار فقط یک تغییر کوچک انجام دهید و دوباره الگوی آزمایشی را بررسی کنید. پس از رسیدن به نتیجه مناسب، تنظیمات را با روش ذخیرهسازی مخصوص فریمور دستگاه ثبت کنید.
در برخی نسخههای Marlin، دستور M500 برای ذخیره تنظیمات در EEPROM و M501 برای بارگذاری تنظیمات ذخیرهشده استفاده میشود؛ البته پشتیبانی و رفتار دقیق آنها به پیکربندی فریمور بستگی دارد.
داتیس 3D مرجع پرینتر سه بعدی FDM در ایران
تنظیم Z Offset پرینتر سه بعدی در فریمور Marlin
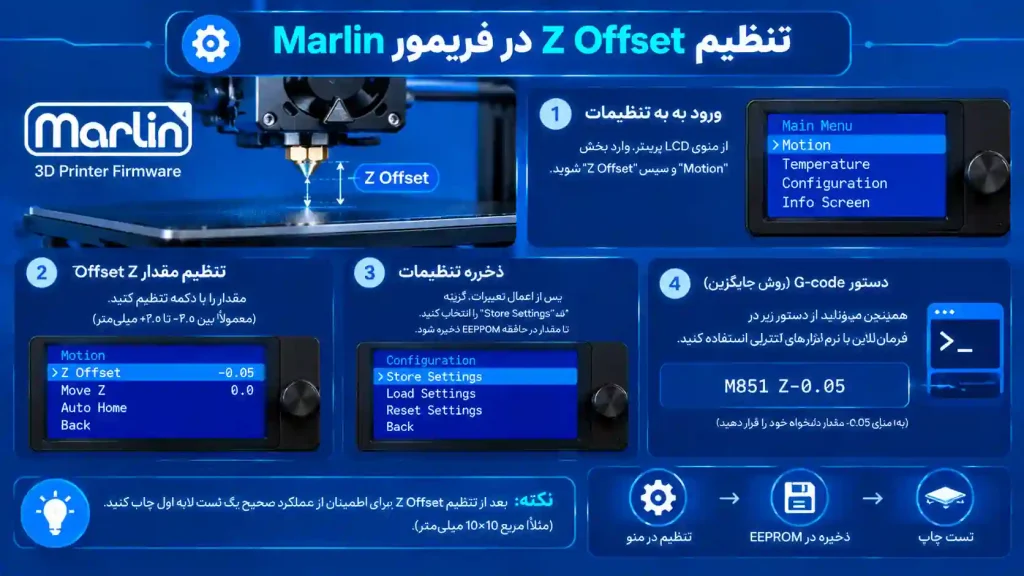
در Marlin باید بین آفست پروب نسبت به نازل و اصلاح ارتفاع نازل هنگام چاپ تفاوت قائل شوید. این دو مفهوم با یکدیگر مرتبطاند، اما همیشه از یک دستور یا متغیر کنترل نمیشوند.
دستور M851 برای Z Probe Offset
دستور M851 در Marlin برای تنظیم فاصله سهبعدی پروب از نازل استفاده میشود و معمولاً برای دستگاههایی کاربرد دارد که پروب آنها در فریمور پشتیبانی شده است. مستندات رسمی Marlin تأکید میکند که مقدار Z به موقعیت نقطه تحریک پروب نسبت به نوک نازل وابسته است.
نمونه نمایش مقدار فعلی:
M851نمونه تنظیم یک مقدار آزمایشی:
M851 Z-2.0عدد بالا صرفاً یک مثال دستوری است و مقدار مناسب برای همه دستگاهها نیست. آفست واقعی باید برای پروب و دستگاه مشخص اندازهگیری و کالیبره شود.
در پیکربندی رایج Marlin که نقطه تحریک پروب پایینتر از نوک نازل قرار دارد، آفست Z معمولاً منفی است. با این حال، جهت و معنای مقدار را باید با توجه به پیکربندی و مرجع مختصات دستگاه بررسی کرد.
دستورهای M500 و M501
اگر فریمور از ذخیرهسازی EEPROM پشتیبانی کند، این دستورها معمولاً برای مدیریت تنظیمات ذخیرهشده به کار میروند:
M500 ; ذخیره تنظیمات در EEPROM
M501 ; بارگذاری تنظیمات ذخیرهشده از EEPROMپس از تنظیم، در صورت پشتیبانی دستگاه میتوانید از M500 برای ذخیره استفاده کنید. M501 تنظیمات ذخیرهشده را بارگذاری میکند؛ بنابراین آن را در میانه کالیبراسیون بدون درک اثرش اجرا نکنید، زیرا ممکن است تغییرات ذخیرهنشده را جایگزین کند.
آیا M851 برای همه پرینترها مناسب است؟
خیر. در دستگاههای فاقد پروب، M851 معمولاً ابزار تنظیم موقعیت لایه اول نیست؛ زیرا آفست پروب بهعنوان یک مرجع اندازهگیری وجود ندارد. در این دستگاهها باید از روش کالیبراسیون مکانیکی، تنظیم Endstop یا گزینههای اختصاصی فریمور استفاده شود.
پشتیبانی از این قابلیتها و نحوه ذخیره آنها به نسخه و تنظیمات Marlin وابسته است. مستندات رسمی Marlin برای تنظیم پروب و تنظیمات Bed Leveling روشهای جداگانهای ارائه میدهد.
نکته مهم: اگر پس از اجرای Auto Bed Leveling، ارتفاع نازل تغییر میکند، بلافاصله M851 را تغییر ندهید. ابتدا مشخص کنید تغییر مربوط به آفست پروب، Mesh، وضعیت فعال بودن جبران ناهمواری یا تنظیمات شروع چاپ است.
مشکلات رایج هنگام تنظیم Z Offset و روش رفع آنها
جدول زیر به شما کمک میکند نشانههای لایه اول را از علت احتمالی جدا کنید. پیش از تغییر Z Offset، بررسی کنید که مشکل از ارتفاع نازل است یا از عوامل دیگری مانند دمای چاپ، آلودگی بستر و تنظیمات اکستروژن.
| نشانه | علت احتمالی | راهکار |
|---|---|---|
| نچسبیدن فیلامنت به صفحه | نازل بیش از حد بالا، سطح آلوده یا دمای نامناسب | صفحه را تمیز کنید، فاصله نازل را بررسی کنید و دمای مناسب فیلامنت را انتخاب کنید. |
| له شدن بیش از حد لایه اول | نازل بیش از حد پایین یا مقدار نامناسب اصلاح ارتفاع | چاپ را متوقف کنید و پس از بررسی مرجع Z، فاصله نازل را با گامهای کوچک افزایش دهید. |
| خراشیدن صفحه توسط نازل | برخورد نازل با بستر، مرجع اشتباه محور Z یا تنظیم نادرست آفست | فوراً حرکت را متوقف کنید؛ Endstop، پروب و کالیبراسیون ارتفاع را بررسی کنید. |
| تفاوت فاصله نازل در نقاط مختلف صفحه | تراز نبودن بستر، ناهمواری صفحه یا مشکل مکانیکی محورها | ابتدا Leveling و مکانیک دستگاه را بررسی کنید؛ سپس در صورت پشتیبانی، Mesh مناسب ایجاد کنید. |
| تغییر ارتفاع پس از Auto Bed Leveling | تغییر وضعیت جبران Mesh، اجرای مجدد Home یا تفاوت تنظیمات پروب | وضعیت Mesh، تنظیمات آغاز چاپ و آفست پروب را مطابق فریمور بررسی کنید. |
| ذخیره نشدن تنظیمات پس از خاموش و روشن کردن | ذخیره نشدن در EEPROM، پشتیبانی نداشتن فریمور یا بازنویسی تنظیمات هنگام شروع چاپ | روش ذخیره دستگاه را بررسی کنید و پس از راهاندازی مجدد، مقدار را دوباره بخوانید. |
اگر لایه اول هنوز نچسبیده است چه کنیم؟
اگر با تنظیم ارتفاع نازل مشکل برطرف نشد، این ترتیب بررسی را دنبال کنید:
- صفحه چاپ: آلودگی، چربی یا باقیمانده چسب را بررسی کنید.
- دمای چاپ: دمای نازل و بستر را مطابق نوع فیلامنت تنظیم کنید.
- سرعت لایه اول: در صورت نیاز، سرعت چاپ اولیه را کاهش دهید.
- اکستروژن: از خروج یکنواخت فیلامنت مطمئن شوید.
- کالیبراسیون صفحه: اختلاف ارتفاع نقاط مختلف بستر را بررسی کنید.
- Z Offset: پس از بررسی موارد بالا، ارتفاع نازل را اصلاح کنید.
تفاوت Z Offset با Flow Rate و E-Step
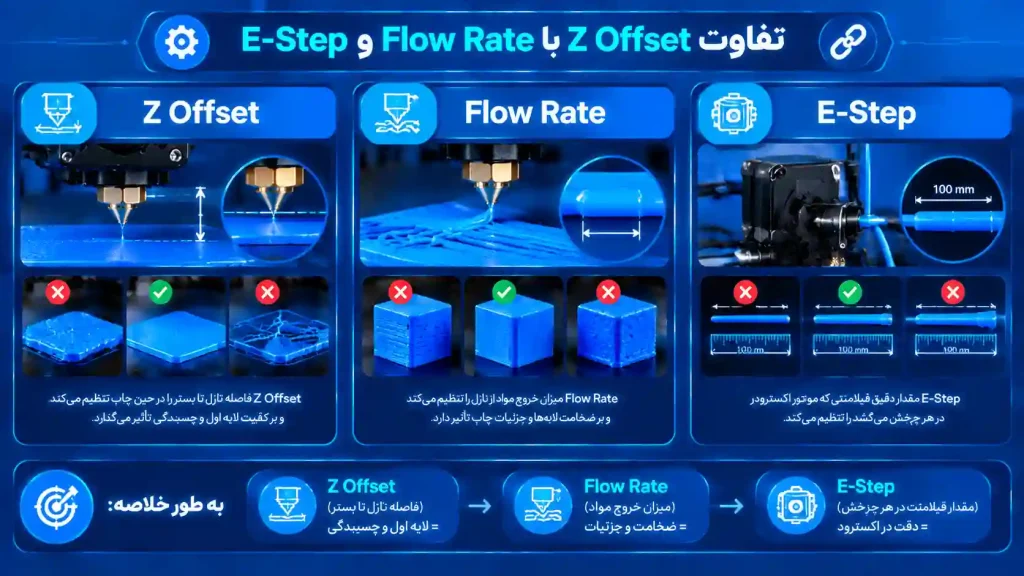
هر سه تنظیم میتوانند روی ظاهر لایه اول تأثیر بگذارند، اما هر کدام مسئله متفاوتی را کنترل میکنند.
| پارامتر | چه چیزی را کنترل میکند؟ | نشانه احتمالی خطا |
|---|---|---|
| Z Offset | موقعیت عمودی نازل نسبت به مرجع | فاصله نامناسب نازل، فشردگی بیش از حد یا کمبود تماس با بستر |
| Flow Rate | مقدار اکستروژن نسبت به مقدار موردنظر در پروفایل چاپ | خطوط بیش از حد ضخیم یا نازک در شرایط مختلف چاپ |
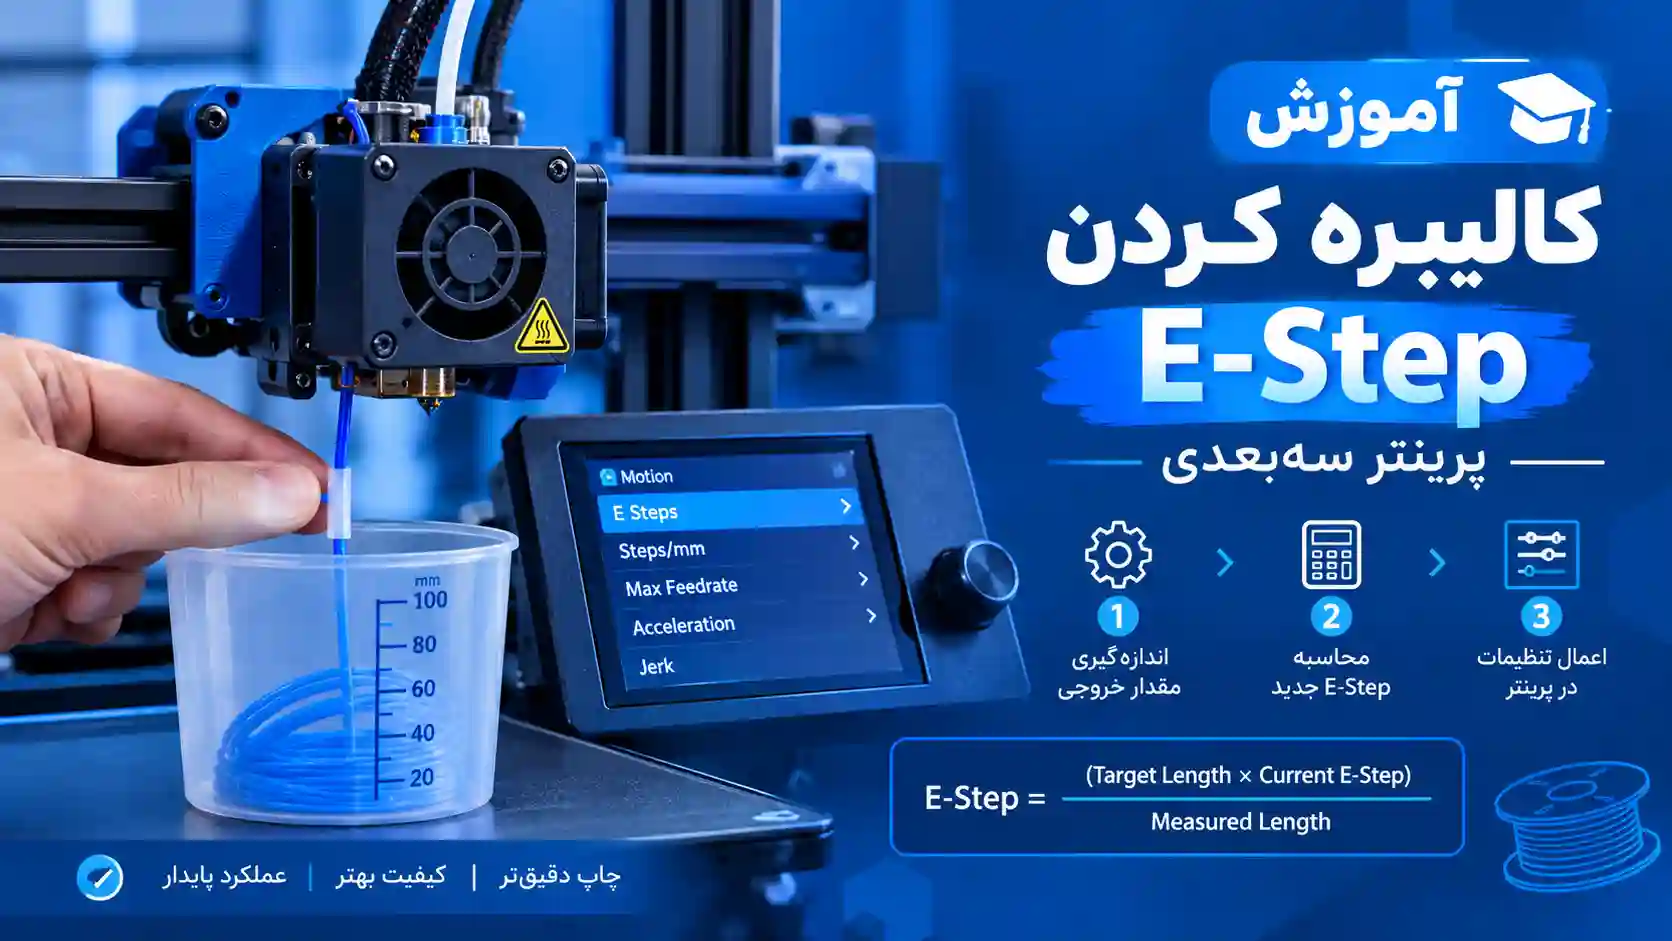
| E-Step | مقدار حرکت اکسترودر در پاسخ به فرمان حرکتی؛ در بسیاری از فریمورها بر اساس گام بهازای میلیمتر تنظیم میشود | اختلاف بین مقدار فرماندادهشده و مقدار واقعی تغذیه فیلامنت |
چرا افزایش Flow Rate راهحل عمومی Z Offset نیست؟
اگر نازل بیش از حد بالا باشد، افزایش Flow Rate ممکن است فیلامنت بیشتری روی صفحه قرار دهد، اما فاصله نازل را اصلاح نمیکند. این کار میتواند به اکستروژن بیش از حد و افت کیفیت در سایر لایهها منجر شود.
چرا تغییر E-Step راهحل عمومی Z Offset نیست؟
E-Step به کالیبراسیون حرکت اکسترودر مربوط است، نه تعیین فاصله نازل از صفحه. تغییر آن بدون اندازهگیری و تشخیص درست، ممکن است باعث شود مقدار اکستروژن در کل چاپ نادرست شود.
بنابراین، اگر خطوط لایه اول به هم نمیچسبند، ابتدا فاصله نازل، وضعیت صفحه و شرایط چاپ را بررسی کنید. فقط زمانی سراغ Flow Rate یا E-Step بروید که شواهدی از مشکل اکستروژن وجود داشته باشد.
آیا تنظیم Z Offset در پرینتر سه بعدی داتیس پرو ضروری است؟
در پرینتر سه بعدی داتیس پرو، مانند سایر دستگاههای FDM، فاصله مناسب نازل از صفحه چاپ برای دستیابی به لایه اول باکیفیت اهمیت دارد. با این حال، روش تنظیم Z Offset باید بر اساس پیکربندی واقعی دستگاه و فریمور آن انتخاب شود؛ نمیتوان بدون بررسی نسخه و تنظیمات دستگاه، وجود سنسور خودکار یا مسیر منوی خاصی را تأیید کرد.
اگر قصد آشنایی با مشخصات و امکانات پرینتر سه بعدی داتیس پرو را دارید، میتوانید صفحه محصول پرینتر سه بعدی داتیس پرو را مشاهده کنید.
سؤالات متداول درباره Z Offset
۱. مقدار مناسب Z Offset چقدر است؟
مقدار مناسب به نوع پروب، موقعیت مرجع محور Z، فریمور و طراحی دستگاه بستگی دارد. هیچ عدد ثابتی برای تمام پرینترها مناسب نیست. مقدار را طبق روش کالیبراسیون دستگاه تعیین کنید و با چاپ آزمایشی لایه اول بررسی کنید.
۲. Z Offset مثبت بهتر است یا منفی؟
هیچکدام ذاتاً بهتر نیست. علامت به قرارداد مختصات و روش پیادهسازی فریمور وابسته است. در Marlin، آفست پروبهای رایج که پایینتر از نازل تحریک میشوند، معمولاً منفی است؛ اما این قاعده را نباید بدون بررسی به همه تنظیمات ارتفاع نازل تعمیم داد.
۳. آیا بعد از Bed Leveling باید Z Offset را تنظیم کرد؟
ممکن است لازم باشد. Bed Leveling و Z Offset دو وظیفه متفاوت دارند. اگر پس از تراز کردن صفحه، فاصله نازل از بستر همچنان نامناسب باشد، باید تنظیم ارتفاع مرجع را نیز بررسی کنید.
۴. چرا نازل هنگام چاپ به صفحه میچسبد؟
احتمال دارد فاصله نازل بیش از حد کم باشد یا مرجع محور Z بهدرستی تعیین نشده باشد. در صورت برخورد نازل با صفحه، چاپ را متوقف کنید و وضعیت Endstop، پروب و تنظیمات ارتفاع را بررسی کنید.
۵. آیا Z Offset در پرینترهای دارای Auto Bed Leveling هم لازم است؟
در بسیاری از دستگاهها بله. Auto Bed Leveling ناهمواری صفحه را اندازهگیری یا جبران میکند، اما لزوماً فاصله مرجع نازل و پروب را بهصورت خودکار کالیبره نمیکند. نیاز دقیق به نوع دستگاه و فریمور بستگی دارد.
۶. چگونه Z Offset را در Marlin ذخیره کنیم؟
اگر فریمور از EEPROM پشتیبانی کند، M500 معمولاً برای ذخیره تنظیمات و M501 برای بارگذاری تنظیمات ذخیرهشده به کار میرود. ابتدا مطمئن شوید آفست را از طریق روش مناسب دستگاه تغییر دادهاید و سپس مطابق مستندات همان نسخه آن را ذخیره کنید.
۷. آیا Z Offset اشتباه باعث نچسبیدن قطعه میشود؟
بله. اگر نازل بیش از حد از صفحه فاصله داشته باشد، رشتههای فیلامنت ممکن است بهخوبی فشرده و متصل نشوند. بااینحال، نچسبیدن قطعه میتواند از صفحه آلوده، دمای نامناسب، سرعت زیاد لایه اول یا مشکلات اکستروژن نیز ناشی شود.
۸. آیا میتوان Z Offset را حین چاپ تنظیم کرد؟
در برخی پرینترها قابلیت تنظیم زنده ارتفاع نازل (Live Z Adjust یا Baby Stepping) وجود دارد. اگر دستگاه از این قابلیت پشتیبانی کند، میتوان حین چاپ تغییرات کوچکی اعمال کرد. جهت اثر تغییر و نحوه ذخیره آن باید با فریمور دستگاه مطابقت داشته باشد.
۹. اگر Z Offset پس از خاموش کردن دستگاه تغییر کند، چه باید کرد؟
ابتدا بررسی کنید تنظیمات ذخیره شدهاند یا خیر. سپس تنظیمات شروع چاپ، مقادیر بارگذاریشده از حافظه و هرگونه تنظیم خودکار یا اصلاح موقت را بررسی کنید. اگر مقدار به حالت قبلی برمیگردد، ممکن است تنظیمات ذخیره نشده یا هنگام راهاندازی بازنویسی شده باشند.
جمعبندی
تنظیم Z Offset پرینتر سه بعدی یکی از مراحل مهم کالیبراسیون لایه اول است، اما جایگزین Bed Leveling یا کالیبراسیون اکسترودر نیست.
برای رسیدن به نتیجه مناسب:
- صفحه چاپ و مکانیک دستگاه را بررسی کنید.
- فاصله نازل را با روش مناسب همان پرینتر کالیبره کنید.
- اگر دستگاه پروب دارد، آفست پروب را از تنظیمات ارتفاع لایه اول تفکیک کنید.
- یک الگوی آزمایشی چاپ کنید و شکل خطوط را بررسی کنید.
- تنظیمات را طبق روش پشتیبانیشده فریمور ذخیره کنید.
اگر با وجود تنظیم صحیح ارتفاع، لایه اول همچنان مشکل دارد، آموزشهای مرتبط با Bed Leveling، نچسبیدن قطعه به صفحه، E-Step و Flow Rate را بررسی کنید. این کار کمک میکند بهجای تغییر تصادفی چند پارامتر، علت اصلی مشکل را پیدا کنید.
در داتیس 3D، هدف از آموزش اصولی چاپ سه بعدی این است که کاربران بتوانند با شناخت بهتر مواد مصرفی و تنظیمات دستگاه، چاپهایی باکیفیتتر و قابلاعتمادتر داشته باشند.