

علت گرفتگی نازل پرینتر سه بعدی چیست؟ آموزش رفع گرفتگی و پیشگیری
- علی قنبری
- آموزش, آموزش پرینتر سه بعدی
- 1405/07/28


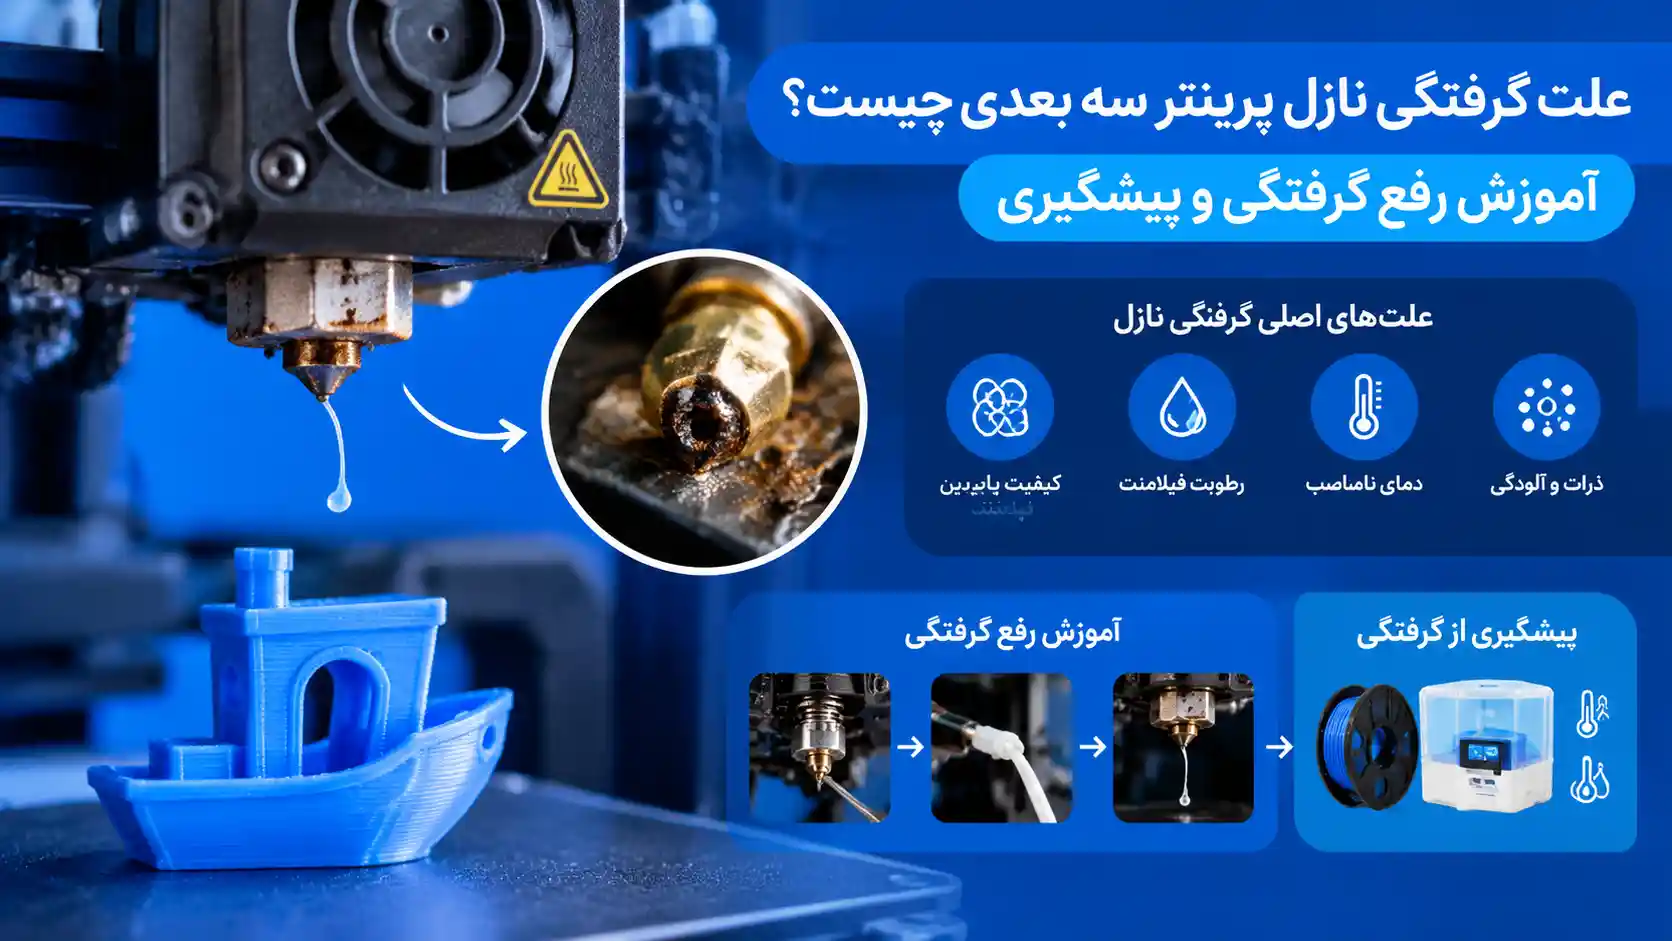
گرفتگی نازل پرینتر سه بعدی (Nozzle Clogging) زمانی اتفاق میافتد که فیلامنت نتواند بهصورت طبیعی و پیوسته از نازل خارج شود. مهمترین علتهای این مشکل عبارتاند از دمای نامناسب نازل، وجود ذرات خارجی یا بقایای فیلامنت، تجمع مواد در هات اند، خنککاری نامناسب و اختلال در مسیر تغذیه.
برای رفع گرفتگی نازل، ابتدا دمای چاپ، وضعیت فیلامنت و عملکرد اکسترودر را بررسی کنید. اگر مسیر تغذیه سالم باشد و فیلامنت همچنان بهدرستی خارج نشود، میتوانید با توجه به ساختار هات اند از سوزن مخصوص، روش Cold Pull یا در صورت لزوم تعویض نازل استفاده کنید.
در این مقاله از داتیس3D، روش تشخیص، رفع گرفتگی و پیشگیری از انسداد نازل را مرحلهبهمرحله بررسی میکنیم.
گرفتگی نازل پرینتر سه بعدی چیست؟
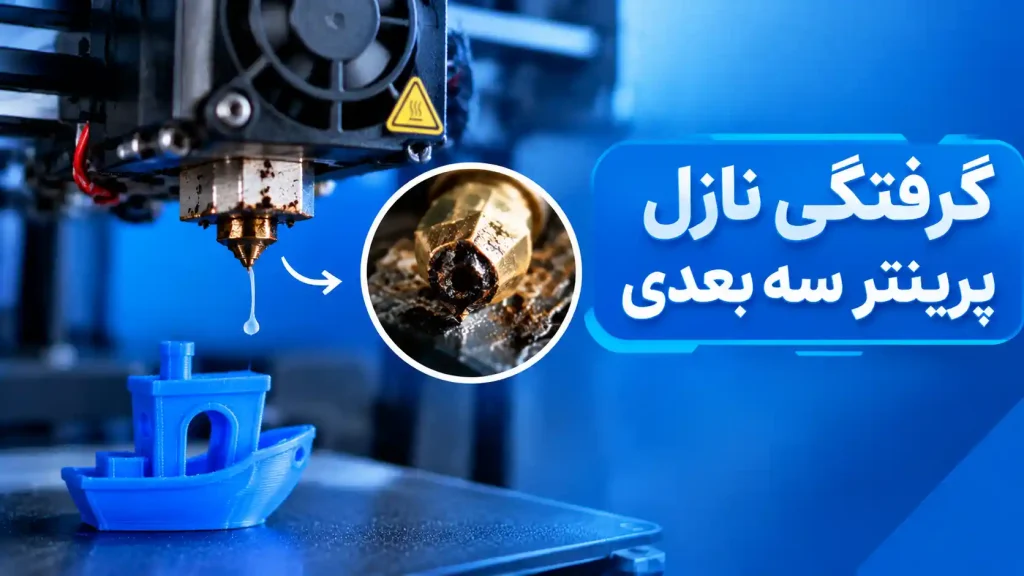
نازل (Nozzle) قطعهای در انتهای هات اند (Hotend) است که فیلامنت پس از گرم شدن و ذوب شدن از سوراخ خروجی آن عبور میکند. قطر سوراخ نازل، دمای مواد، سرعت اکستروژن و ویژگیهای فیلامنت بر میزان خروج مواد و کیفیت چاپ تأثیر میگذارند.
گرفتگی نازل زمانی رخ میدهد که مواد مذاب یا ذرات موجود در مسیر خروج، مانع عبور طبیعی فیلامنت شوند. این انسداد ممکن است کامل یا جزئی باشد.
تفاوت گرفتگی کامل و گرفتگی جزئی
| نوع گرفتگی | نشانه اصلی | تأثیر بر چاپ |
|---|---|---|
| گرفتگی کامل | فیلامنت از نازل خارج نمیشود | توقف اکستروژن و احتمال چاپ ناقص |
| گرفتگی جزئی | خروج فیلامنت کم، نامنظم یا منحرف است | ایجاد فاصله بین خطوط و کاهش کیفیت سطح |
| انسداد متناوب | خروج مواد گاهی طبیعی و گاهی ضعیف میشود | ایجاد لایههای نامنظم و نقصهای تکرارشونده |
گرفتگی نازل فقط یکی از علتهای کماکستروژن (Under Extrusion) است. اگر مواد بهاندازه کافی از نازل خارج نشوند، پیش از تمیز کردن نازل باید مطمئن شوید مشکل از تنظیمات، چرخدنده اکسترودر یا مسیر ورود فیلامنت نیست.
از کجا بفهمیم نازل پرینتر سه بعدی گرفته است؟
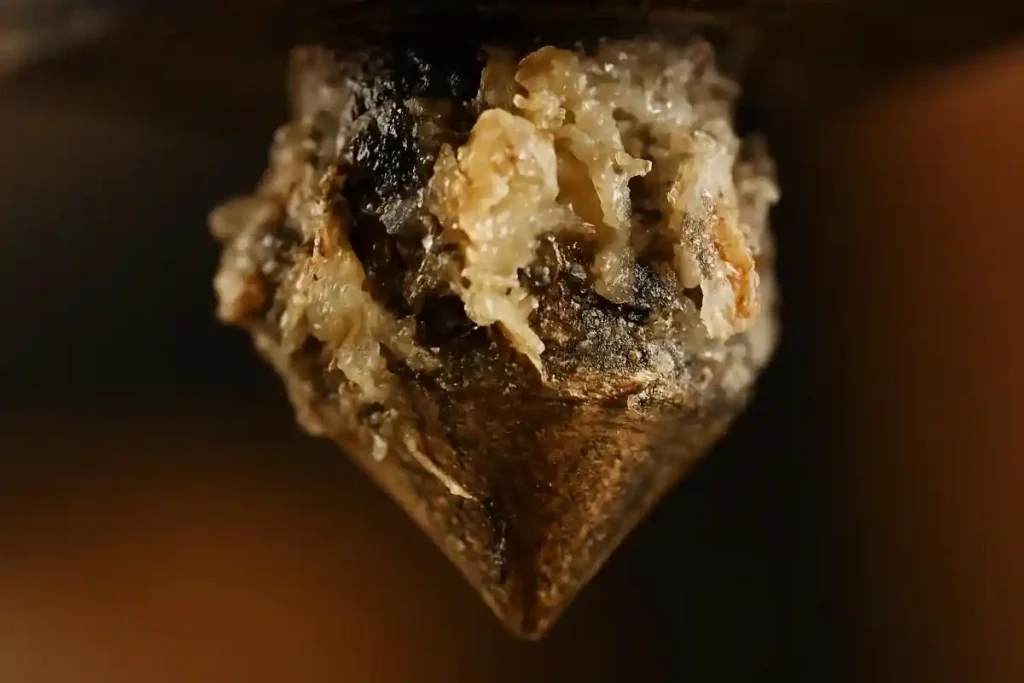
خارج نشدن فیلامنت از نازل
اگر نازل به دمای مناسب رسیده است اما با فرمان اکستروژن، هیچ فیلامنتی خارج نمیشود، احتمال انسداد وجود دارد. با این حال، تمام شدن فیلامنت، گیر کردن قرقره، لغزش چرخدنده، گرفتگی مسیر تغذیه یا نرسیدن فرمان صحیح به اکسترودر نیز میتوانند همین نشانه را ایجاد کنند.
خروج نامنظم یا باریک فیلامنت
اگر رشته فیلامنت هنگام اکستروژن دستی باریکتر از حد معمول است، قطعووصل میشود یا به یک سمت منحرف میشود، احتمال گرفتگی جزئی وجود دارد. البته خروج نامنظم میتواند ناشی از رطوبت فیلامنت، نوسان دما یا مشکل مکانیکی اکسترودر نیز باشد.
صدای تقتق اکسترودر و لغزش چرخدنده
صدای تقتق اکسترودر معمولاً زمانی شنیده میشود که موتور نتواند فیلامنت را با نیروی موردنیاز به جلو براند یا چرخدنده روی فیلامنت بلغزد. گرفتگی نازل میتواند فشار برگشتی را افزایش دهد و باعث این صدا شود، اما تنظیم نبودن فشار چرخدنده، گیر کردن مسیر یا دمای پایین نیز از علتهای احتمالی هستند.
ایجاد فاصله بین خطوط و کماکسترود شدن قطعه
اگر خطوط چاپ نازک، ناقص یا دارای فاصله باشند، ممکن است دستگاه دچار کماکستروژن شده باشد. این مشکل گاهی بهصورت لایههای ضعیف، حفره روی دیوارهها یا کاهش استحکام قطعه دیده میشود.
نکته تشخیصی: اگر مشکل بلافاصله پس از شروع چاپ ظاهر شود، دمای نازل، مسیر تغذیه و تنظیمات اکستروژن را بررسی کنید. اگر چاپ ابتدا طبیعی است اما پس از چند دقیقه خروج مواد ضعیف میشود، بررسی خنککاری هات اند و Heat Creep اهمیت بیشتری دارد.
مهمترین علتهای گرفتگی نازل پرینتر سه بعدی
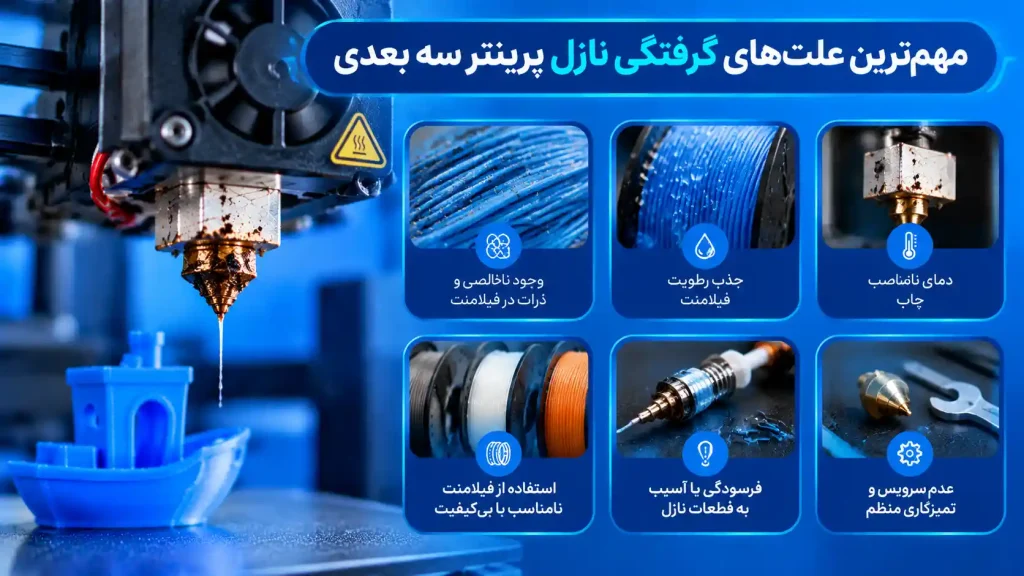
دمای نامناسب نازل
هر فیلامنت محدوده دمای چاپ پیشنهادی خود را دارد. اگر دما کمتر از مقدار مناسب باشد، ویسکوزیته مواد مذاب افزایش مییابد و عبور فیلامنت دشوارتر میشود. در مقابل، دمای بیشازحد نیز میتواند باعث تخریب حرارتی برخی مواد، ایجاد رسوبات یا تشدید مشکلات ناشی از ماندگاری طولانی فیلامنت در هات اند شود.
دمای مناسب را از مشخصات فیلامنت و دستورالعمل سازنده پرینتر انتخاب کنید. افزایش بیرویه دما راهحل عمومی گرفتگی نیست.
وجود آلودگی، ذرات خارجی یا بقایای مواد در نازل
گردوغبار، ذرات خارجی، بقایای فیلامنت قبلی یا رسوبات ناشی از چاپهای مکرر ممکن است در مسیر مذاب جمع شوند. احتمال این مشکل در صورت نگهداری نامناسب فیلامنت یا استفاده از مواد بیکیفیت بیشتر میشود.
تغییر نوع فیلامنت و باقی ماندن مواد قبلی
هنگام تعویض فیلامنت، بخشی از مواد قبلی ممکن است داخل هات اند باقی بماند. اختلاف دمای چاپ یا ویژگیهای مواد جدید و قدیمی میتواند خروج یکنواخت فیلامنت را مختل کند.
برای مثال، هنگام تغییر از مادهای با دمای چاپ پایینتر به مادهای با دمای بالاتر، باید طبق مشخصات ماده جدید و دستورالعمل دستگاه، مسیر مذاب را بهدرستی تخلیه کنید.
تجمع مواد در هات اند و پدیده Heat Creep
Heat Creep یا انتقال ناخواسته گرما به بخش سرد هات اند زمانی رخ میدهد که گرما بیش از حد به سمت بالای مسیر فیلامنت منتقل شود. در نتیجه، فیلامنت در ناحیهای که باید نسبتاً خنک بماند نرم میشود و ممکن است تغییر شکل دهد یا در مسیر گیر کند.
از علتهای احتمالی آن میتوان به خرابی فن هات اند، انسداد جریان هوا، نصب نادرست قطعات یا شرایط نامناسب دمایی اشاره کرد.
نصب نادرست نازل و مشکلات اتصال به هات اند
نصب نادرست نازل میتواند باعث ایجاد فاصله نامناسب بین اجزای هات اند، نشت مواد مذاب و تجمع فیلامنت در محل اتصال شود. این مشکل ممکن است در نهایت به انسداد مسیر یا افت اکستروژن منجر شود.
روش نصب و سفتکردن نازل به طراحی هات اند وابسته است. از اعمال گشتاور دلخواه یا سفتکردن قطعات بدون رعایت دستورالعمل سازنده خودداری کنید.
خرابی یا گرفتگی مسیر PTFE در هات اندهای سازگار با لوله تفلونی
در بعضی هات اندها، لوله PTFE یا تفلون بخشی از مسیر هدایت فیلامنت است. تغییر شکل، فرسودگی، نصب نادرست یا باقی ماندن فاصله در محل اتصال این لوله میتواند باعث گیر کردن مواد شود.
دمای مجاز PTFE به کیفیت لوله و طراحی مجموعه وابسته است. اگر لوله آسیب دیده یا تغییر شکل داده است، آن را مطابق مشخصات سازنده بررسی و در صورت نیاز تعویض کنید. این توضیحات برای همه هات اندها صدق نمیکند؛ برخی مدلها ساختار تمامفلزی دارند.
استفاده از فیلامنتهای حاوی ذرات ساینده یا کامپوزیتی
فیلامنتهای حاوی الیاف کربن، ذرات چوب یا افزودنیهای معدنی ممکن است بسته به اندازه ذرات، ترکیب مواد و قطر نازل، خطر گرفتگی یا سایش را افزایش دهند.
برای این مواد، انتخاب قطر نازل مناسب و استفاده از نازل مقاوم به سایش اهمیت دارد. بااینحال، وجود افزودنی بهتنهایی به معنی گرفتگی قطعی نیست.
چگونه قبل از باز کردن نازل، علت مشکل را تشخیص دهیم؟
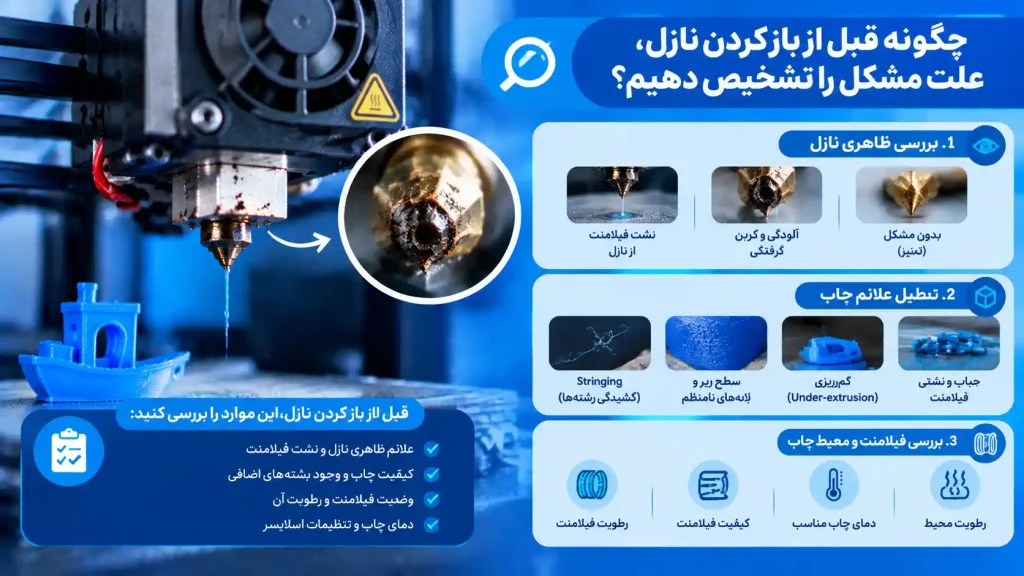
پیش از باز کردن هات اند، بررسیها را از سادهترین و کمخطرترین موارد شروع کنید.
| نشانه | علت احتمالی | روش بررسی |
|---|---|---|
| فیلامنت اصلاً خارج نمیشود | انسداد کامل، تمام شدن فیلامنت یا گیر کردن مسیر | وضعیت قرقره، مسیر تغذیه، دما و چرخدنده را بررسی کنید |
| فیلامنت نامنظم خارج میشود | گرفتگی جزئی، نوسان دما یا رطوبت فیلامنت | اکستروژن دستی و پایداری دما را بررسی کنید |
| اکسترودر صدای تقتق دارد | فشار برگشتی زیاد یا لغزش چرخدنده | چرخدنده، مسیر فیلامنت و دمای نازل را بررسی کنید |
| مشکل پس از چند دقیقه چاپ شروع میشود | Heat Creep یا اختلال خنککاری | عملکرد فن هات اند و تجمع گرما را بررسی کنید |
| مشکل فقط با یک نوع فیلامنت رخ میدهد | دمای نامناسب، قطر نازل نامتناسب یا ویژگیهای ماده | مشخصات فیلامنت و تنظیمات اسلایسر را کنترل کنید |
| اکسترودر حرکت میکند اما خروجی کم است | گرفتگی جزئی، لغزش چرخدنده یا تنظیمات نامناسب | مسیر تغذیه، وضعیت فیلامنت و خروجی نازل را بررسی کنید |
ترتیب پیشنهادی عیبیابی
- بررسی کنید فیلامنت تمام نشده باشد و قرقره آزادانه بچرخد.
- دمای نازل را با محدوده پیشنهادی فیلامنت مقایسه کنید.
- مسیر تغذیه و چرخدنده اکسترودر را از نظر گیرکردن یا لغزش بررسی کنید.
- با رعایت دستورالعمل دستگاه، اکستروژن دستی را آزمایش کنید.
- اگر نشانهها همچنان به انسداد اشاره دارند، از روش تمیزکاری مناسب استفاده کنید.
- در صورت تداوم مشکل، هات اند و اجزای داخلی آن را بررسی کنید یا از تعمیرکار متخصص کمک بگیرید.
هشدار ایمنی: نازل و بلوک گرمکن ممکن است به دمایی برسند که موجب سوختگی جدی شود. هنگام کار با نازل داغ از تماس مستقیم با قطعات فلزی خودداری کنید. پیش از دستکاری قطعات متحرک، فرمانهای حرکتی را متوقف کنید و مطابق دستورالعمل سازنده، دستگاه را در وضعیت ایمن قرار دهید. هنگام باز کردن قطعات، خطر حرکت ناخواسته محورها و آسیب به سیمکشی را نیز در نظر بگیرید.
داتیس 3D مرجع پرینتر سه بعدی FDM در ایران
آموزش رفع گرفتگی نازل پرینتر سه بعدی به روشهای مختلف
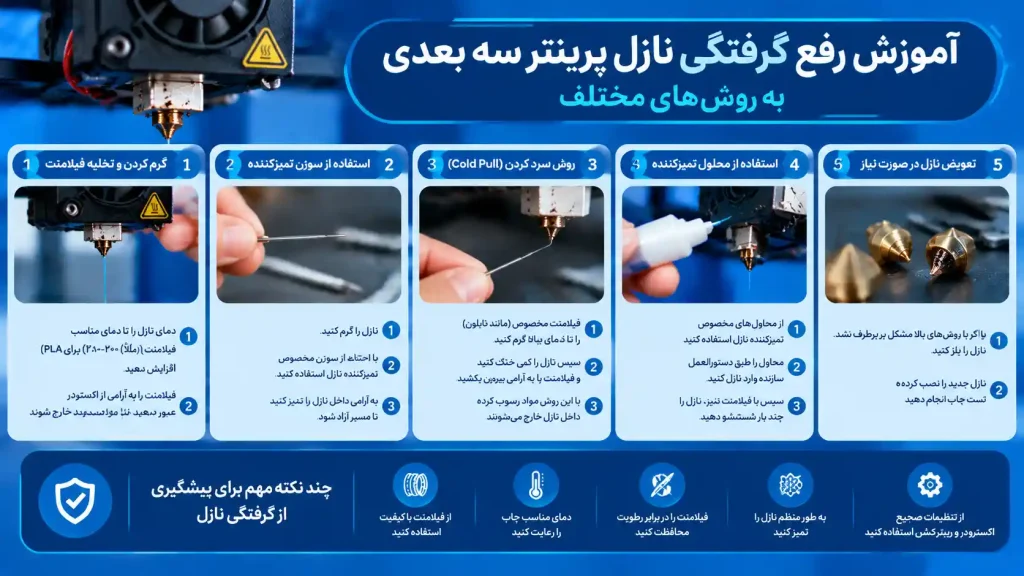
روش اول؛ خارج کردن فیلامنت و بررسی اکستروژن دستی
این روش برای تشخیص اولیه بسیاری از مشکلات اکستروژن مناسب است و معمولاً به باز کردن هات اند نیاز ندارد.
- پرینتر را در وضعیت آمادهبهکار قرار دهید و مطمئن شوید فیلامنت کافی در مسیر وجود دارد.
- نازل را مطابق محدوده دمایی مجاز فیلامنت گرم کنید.
- با استفاده از فرمان اکستروژن دستی دستگاه یا رابط کاربری آن، مقدار کمی فیلامنت را بهآرامی به جلو هدایت کنید.
- خروجی را از نظر پیوستگی، ضخامت و جهت خروج بررسی کنید.
- اگر خروجی طبیعی است اما چاپ همچنان ناقص است، تنظیمات اسلایسر، سرعت چاپ و عملکرد اکسترودر را نیز بررسی کنید.
در صورت شنیدن صدای غیرعادی یا افزایش مقاومت، فشار را بیشتر نکنید. فشار زیاد ممکن است باعث ساییدگی فیلامنت، آسیب به چرخدنده یا تشدید مشکل شود.
این روش زمانی کافی است که خروجی به حالت عادی برگردد و علت مشکل برطرف شده باشد. اگر فیلامنت همچنان خارج نمیشود، از روش بعدی استفاده کنید.
روش دوم؛ تمیز کردن نازل با سوزن مخصوص
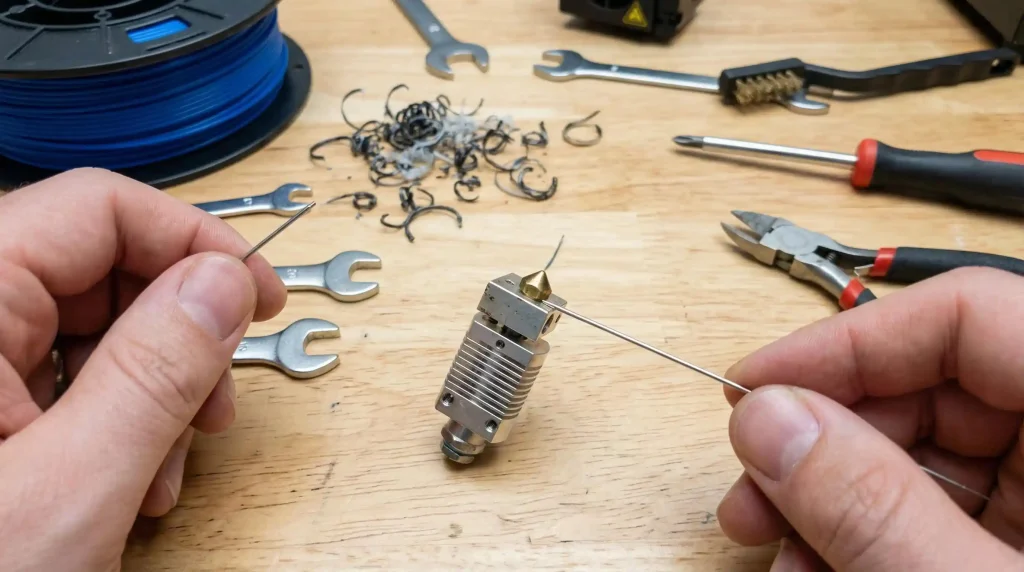
سوزن مخصوص تمیزکاری نازل (Nozzle Cleaning Needle) ابزاری باریک برای کمک به رفع گرفتگیهای جزئی است. قطر سوزن باید با قطر نازل و دستورالعمل سازنده سازگار باشد.
مراحل کار:
- مشخصات نازل را بررسی کنید و سوزن مناسب انتخاب کنید.
- نازل را به دمای توصیهشده برای این عملیات طبق دستورالعمل دستگاه برسانید.
- سوزن را با احتیاط از مسیر خروجی وارد کنید؛ از فشار ناگهانی یا خمکردن آن خودداری کنید.
- در صورت امکان، همزمان اکستروژن دستی کنترلشده را طبق راهنمای سازنده انجام دهید.
- پس از پاکسازی، خروج فیلامنت را بررسی کنید.
نکات مهم:
- سوزن نامناسب یا فشار بیش از حد میتواند سوراخ نازل را آسیب بزند.
- قطعات فلزی هات اند داغ هستند؛ از تماس پوست با آنها خودداری کنید.
- اگر سوزن بهراحتی وارد نمیشود، آن را به زور فشار ندهید.
- برای گرفتگی شدید یا انسداد ناشی از ذرات بزرگ، این روش ممکن است کافی نباشد.
روش سوم؛ تمیز کردن نازل با Cold Pull
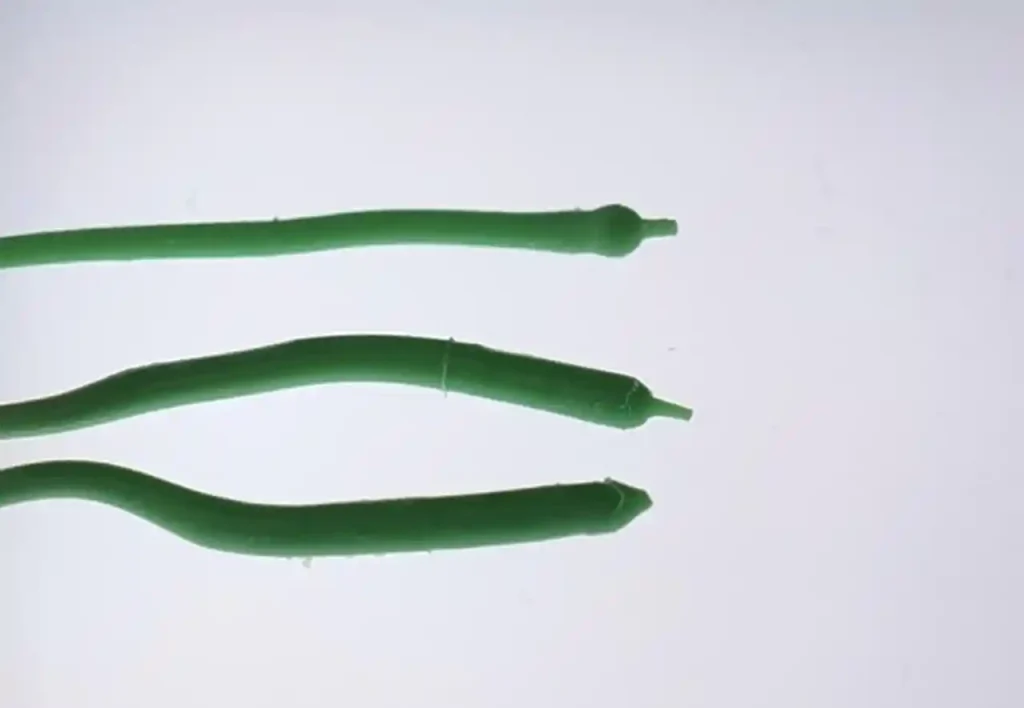
روش Cold Pull یا «کشیدن فیلامنت در حالت سردشده» روشی برای بیرون آوردن بخشی از آلودگیها و بقایای مواد از داخل مسیر مذاب است. در این روش، فیلامنت تا حد لازم نرم میشود و سپس در دمای مناسب، طبق دستورالعمل سازنده، بیرون کشیده میشود تا بخشی از ذرات به آن بچسبند.
مراحل اجرای Cold Pull
- نوع هات اند را مشخص کنید. روش مناسب برای هر دستگاه به طراحی مسیر فیلامنت و دستورالعمل سازنده بستگی دارد.
- فیلامنت مناسب انتخاب کنید. از مادهای استفاده کنید که برای این کار و برای هات اند شما توصیه شده باشد. برخی سازندگان فیلامنتهای مخصوص پاکسازی عرضه میکنند.
- فیلامنت را طبق راهنمای دستگاه وارد مسیر کنید. اگر مسیر کاملاً مسدود است و فیلامنت قابل ورود نیست، از وارد کردن نیروی زیاد خودداری کنید.
- مواد را بهاندازه لازم نرم کنید. دمای موردنیاز به نوع فیلامنت، ساختار هات اند و روش توصیهشده سازنده بستگی دارد؛ یک دمای ثابت برای تمام مواد و دستگاهها مناسب نیست.
- اجازه دهید فیلامنت تا شرایط تعیینشده سرد شود. در زمان مناسب، فیلامنت را با حرکت کنترلشده و طبق دستورالعمل دستگاه خارج کنید.
- نوک فیلامنت بیرونآمده را بررسی کنید. وجود ذرات تیره، بقایای مواد یا آلودگی روی نوک میتواند نشانه خارج شدن بخشی از رسوبات باشد.
- در صورت نیاز و مجاز بودن، روش را تکرار کنید. اگر نوک فیلامنت تمیز است اما انسداد باقی مانده، تکرار بیپایان Cold Pull مفید نیست و باید علت دیگری را بررسی کنید.
از کجا بفهمیم Cold Pull موفق بوده است؟
اگر بقایای قابل مشاهده روی نوک فیلامنت خارجشده وجود داشته باشد، احتمالاً بخشی از آلودگی بیرون آمده است. بااینحال، تمیز بودن نوک فیلامنت بهتنهایی موفقیت کامل را ثابت نمیکند. پس از عملیات، اکستروژن را دوباره بررسی کنید.
محدودیت: Cold Pull برای همه گرفتگیها مؤثر نیست. انسداد ناشی از ذرات بزرگ، مواد کامپوزیتی نامناسب، آسیب مکانیکی یا مشکلات داخلی هات اند ممکن است به روش دیگری نیاز داشته باشد.
روش چهارم؛ بررسی و پاکسازی مسیر هات اند
اگر تمیزکاری اولیه نتیجه نداد، ممکن است لازم باشد مسیر داخلی هات اند بررسی شود.
مواردی که باید بررسی شوند:
- مسیر ورود فیلامنت از اکسترودر به هات اند
- وضعیت لوله PTFE در مدلهای دارای این ساختار
- محل اتصال لوله و اجزای هات اند
- وضعیت Heat Break و مسیر عبور مواد مذاب
- عملکرد فن خنککننده هات اند
- وجود نشتی، تجمع مواد یا آسیب در قطعات
در هات اند تمامفلزی، مسیر هدایت فیلامنت با مدلهای دارای لوله PTFE تفاوت دارد؛ بنابراین، روش باز کردن و سرویس قطعات را نمیتوان برای تمام دستگاهها یکسان در نظر گرفت.
اگر لازم است نازل یا قطعات دیگر باز شوند، دستگاه را طبق دستورالعمل سازنده در وضعیت ایمن قرار دهید. برخی مراحل سرویس باید در دمای مشخص انجام شوند، درحالیکه مراحل دیگر به سرد بودن دستگاه نیاز دارند. این تفاوت را جدی بگیرید و از یک روش عمومی برای تمام هات اندها استفاده نکنید.
اگر تجربه کافی ندارید، بررسی یا باز کردن مجموعه هات اند را به تعمیرکار متخصص بسپارید.
روش پنجم؛ چه زمانی باید نازل را تعویض کنیم؟
تمیزکاری همیشه راهحل مناسبی نیست. در شرایط زیر، تعویض نازل میتواند منطقیتر باشد:
- سوراخ نازل آسیب دیده یا تغییر شکل داده است.
- گرفتگی پس از اجرای روشهای ایمن و متناسب همچنان باقی مانده است.
- نازل در اثر استفاده از فیلامنتهای ساینده فرسوده شده است.
- قطر خروجی دیگر با مشخصات موردنیاز چاپ مطابقت ندارد.
- نشتی یا آسیب مکانیکی در خود نازل وجود دارد.
تفاوت نازل برنجی و نازل سختکاریشده
نازل برنجی بهدلیل انتقال حرارت مناسب و قیمت معمولاً پایینتر، برای بسیاری از فیلامنتهای متداول مناسب است. اما مواد حاوی الیاف کربن، الیاف شیشه یا افزودنیهای ساینده میتوانند آن را بهمرور فرسوده کنند.
نازلهای سختکاریشده یا مقاوم به سایش برای کار با بسیاری از مواد کامپوزیتی گزینه مناسبتری هستند، اما انتخاب نهایی باید با توجه به سازگاری نازل، قطر خروجی، دمای کاری و مشخصات هات اند انجام شود.
هنگام تعویض، از نازل سازگار با مدل دستگاه استفاده کنید و روش نصب، سفتکردن و آببندی توصیهشده سازنده را رعایت کنید.
تفاوت گرفتگی نازل با مشکلات دیگر اکسترودر چیست؟
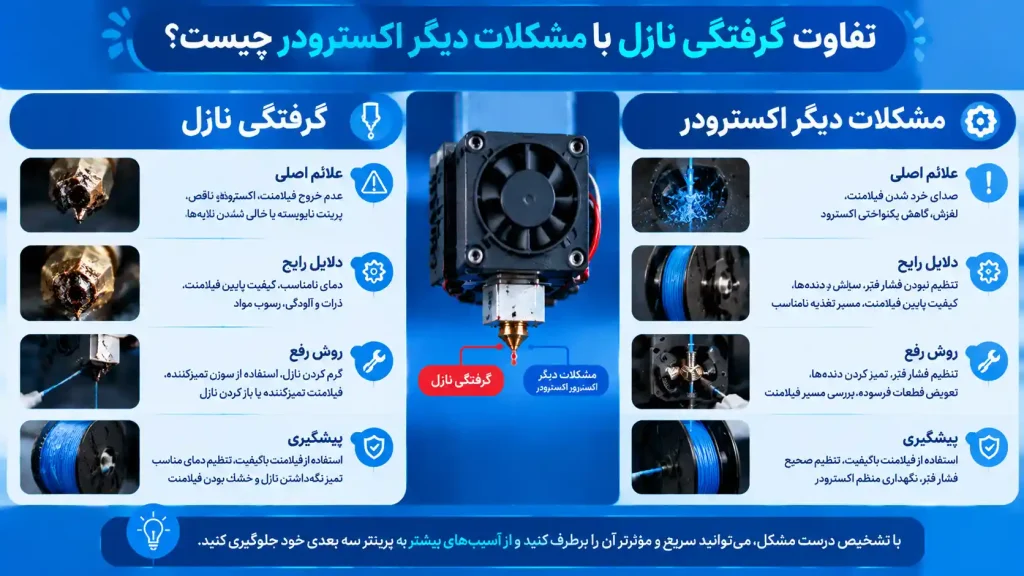
گرفتگی نازل یا Under Extrusion؟
Under Extrusion به معنی خارج شدن مقدار فیلامنت کمتر از مقدار موردنیاز چاپ است. گرفتگی نازل یکی از علتهای آن است، اما تنها علت نیست.
اگر اکستروژن دستی طبیعی باشد ولی چاپ ناقص انجام شود، باید تنظیمات اسلایسر، سرعت چاپ، مسیر تغذیه و عملکرد اکسترودر را نیز بررسی کنید.
گرفتگی نازل یا تنظیم اشتباه E-Step؟
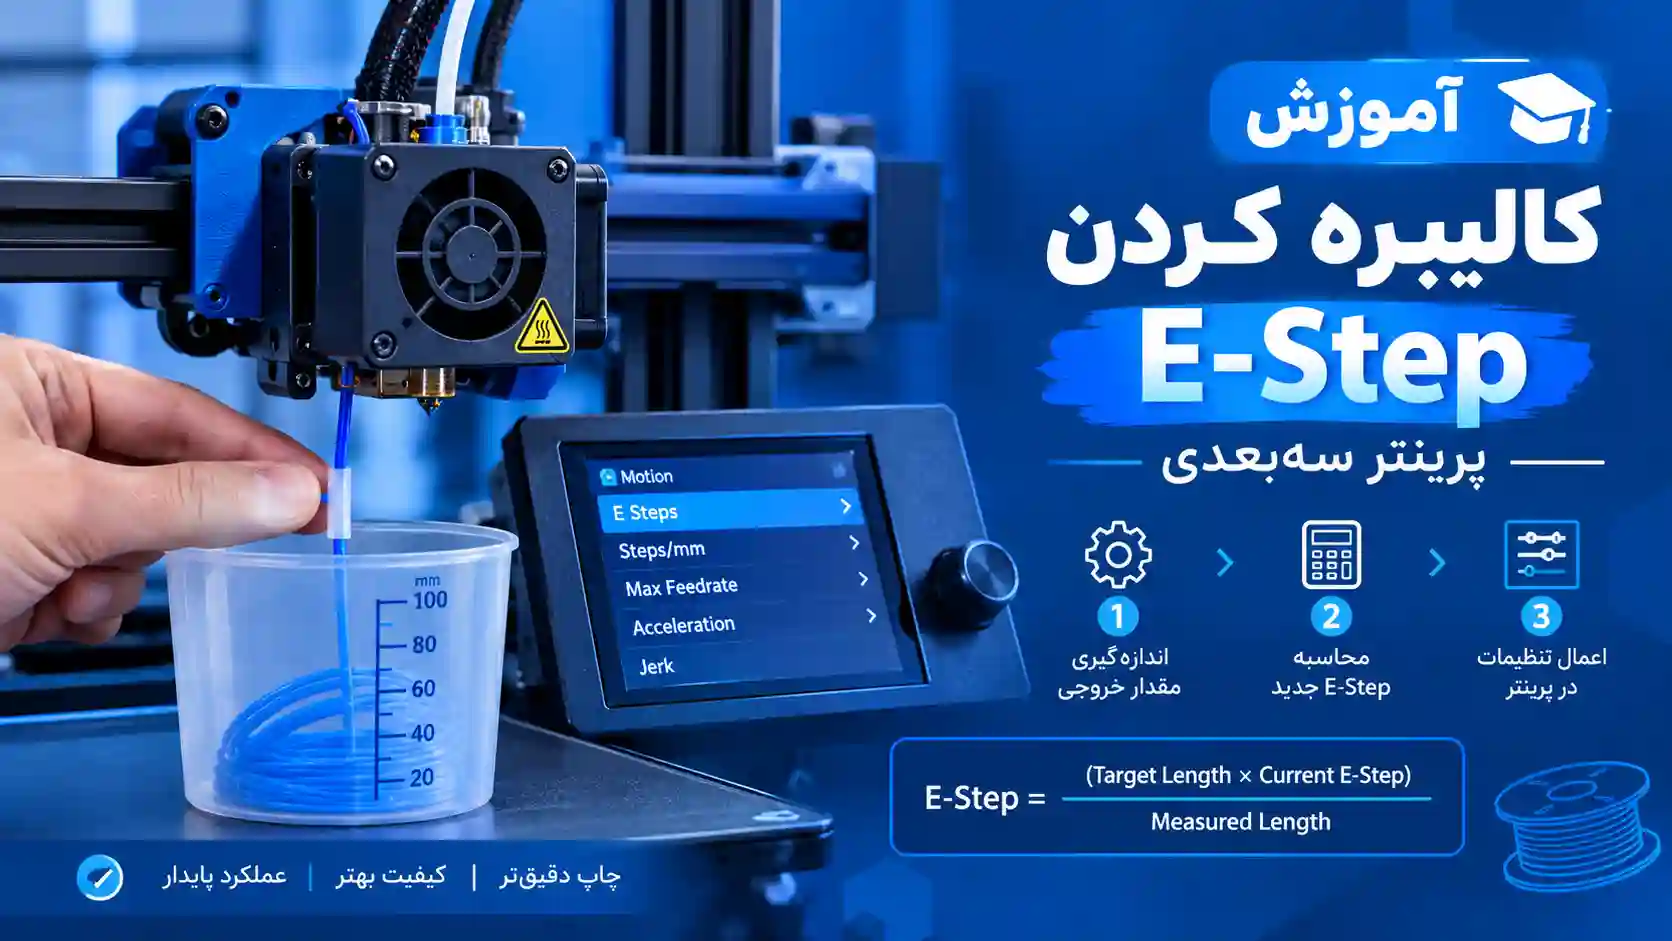
E-Step مقدار حرکت موتور اکسترودر در ازای فرمان مشخص را تعیین میکند. اگر کالیبراسیون آن اشتباه باشد، میزان فیلامنت تغذیهشده میتواند با مقدار فرماندادهشده تفاوت داشته باشد.
برخلاف گرفتگی نازل، خطای E-Step معمولاً یک مشکل کالیبراسیون یا پیکربندی است و الزاماً با انسداد فیزیکی همراه نیست. اگر دستگاه قبلاً بهدرستی کار میکرده و ناگهان خروج فیلامنت قطع شده است، تغییر E-Step نباید اولین اقدام باشد.
گرفتگی نازل یا Flow Rate نامناسب؟
Flow Rate یا نرخ جریان، میزان مادهای را که اسلایسر برای اکستروژن در نظر میگیرد، تنظیم میکند. مقدار نامناسب آن میتواند باعث کماکستروژن یا بیشاکستروژن شود.
اگر خروجی نازل در اکستروژن دستی طبیعی است اما ضخامت خطوط چاپ با مقدار موردانتظار مطابقت ندارد، تنظیمات Flow Rate و پروفایل فیلامنت را بررسی کنید. افزایش Flow Rate برای جبران گرفتگی واقعی، راهحل درستی نیست.
گرفتگی نازل یا لغزش چرخدنده اکسترودر؟
چرخدنده اکسترودر فیلامنت را به سمت هات اند هدایت میکند. کثیف بودن چرخدنده، فشار نامناسب، فرسودگی یا وجود مقاومت زیاد در مسیر میتواند باعث لغزش شود.
اگر روی فیلامنت آثار ساییدگی دیده میشود یا چرخدنده میچرخد اما فیلامنت حرکت نمیکند، ابتدا مکانیزم اکسترودر و مسیر تغذیه را بررسی کنید. انسداد نازل ممکن است عامل ایجاد مقاومت باشد، اما نباید بدون بررسی فرض شود.
گرفتگی نازل یا Heat Creep؟
در Heat Creep، گرما به بخش بالاتر مسیر فیلامنت منتقل میشود و ممکن است فیلامنت پیش از رسیدن به ناحیه ذوب، نرم یا تغییر شکل دهد.
اگر چاپ در ابتدا طبیعی است و پس از چند دقیقه دچار افت اکستروژن میشود، یا مشکل پس از توقف طولانی در حالت داغ ظاهر میشود، عملکرد فن هات اند، انسداد جریان هوا و شرایط دمایی را بررسی کنید.
چگونه از گرفتگی نازل پرینتر سه بعدی جلوگیری کنیم؟
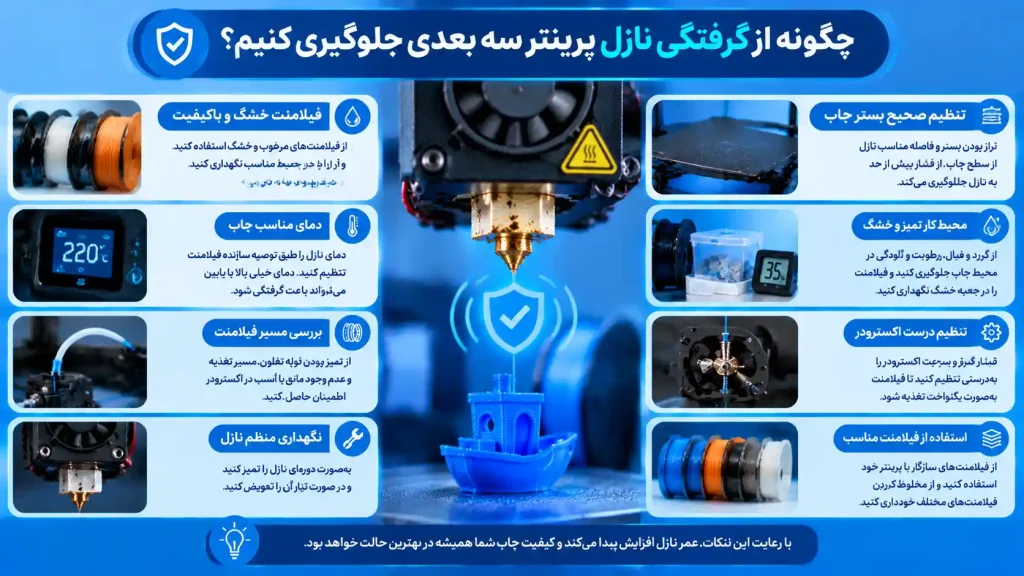
برای کاهش احتمال گرفتگی نازل، نگهداری صحیح و تنظیمات متناسب با نوع فیلامنت اهمیت زیادی دارد.
- دمای مناسب انتخاب کنید: محدوده پیشنهادی سازنده فیلامنت را رعایت کنید و از افزایش بیدلیل دما بپرهیزید.
- فن هات اند را بررسی کنید: عملکرد فن و باز بودن مسیر جریان هوا برای جلوگیری از Heat Creep اهمیت دارد.
- چرخدنده اکسترودر را سرویس کنید: تجمع گرد فیلامنت یا سایش چرخدنده میتواند تغذیه را مختل کند.
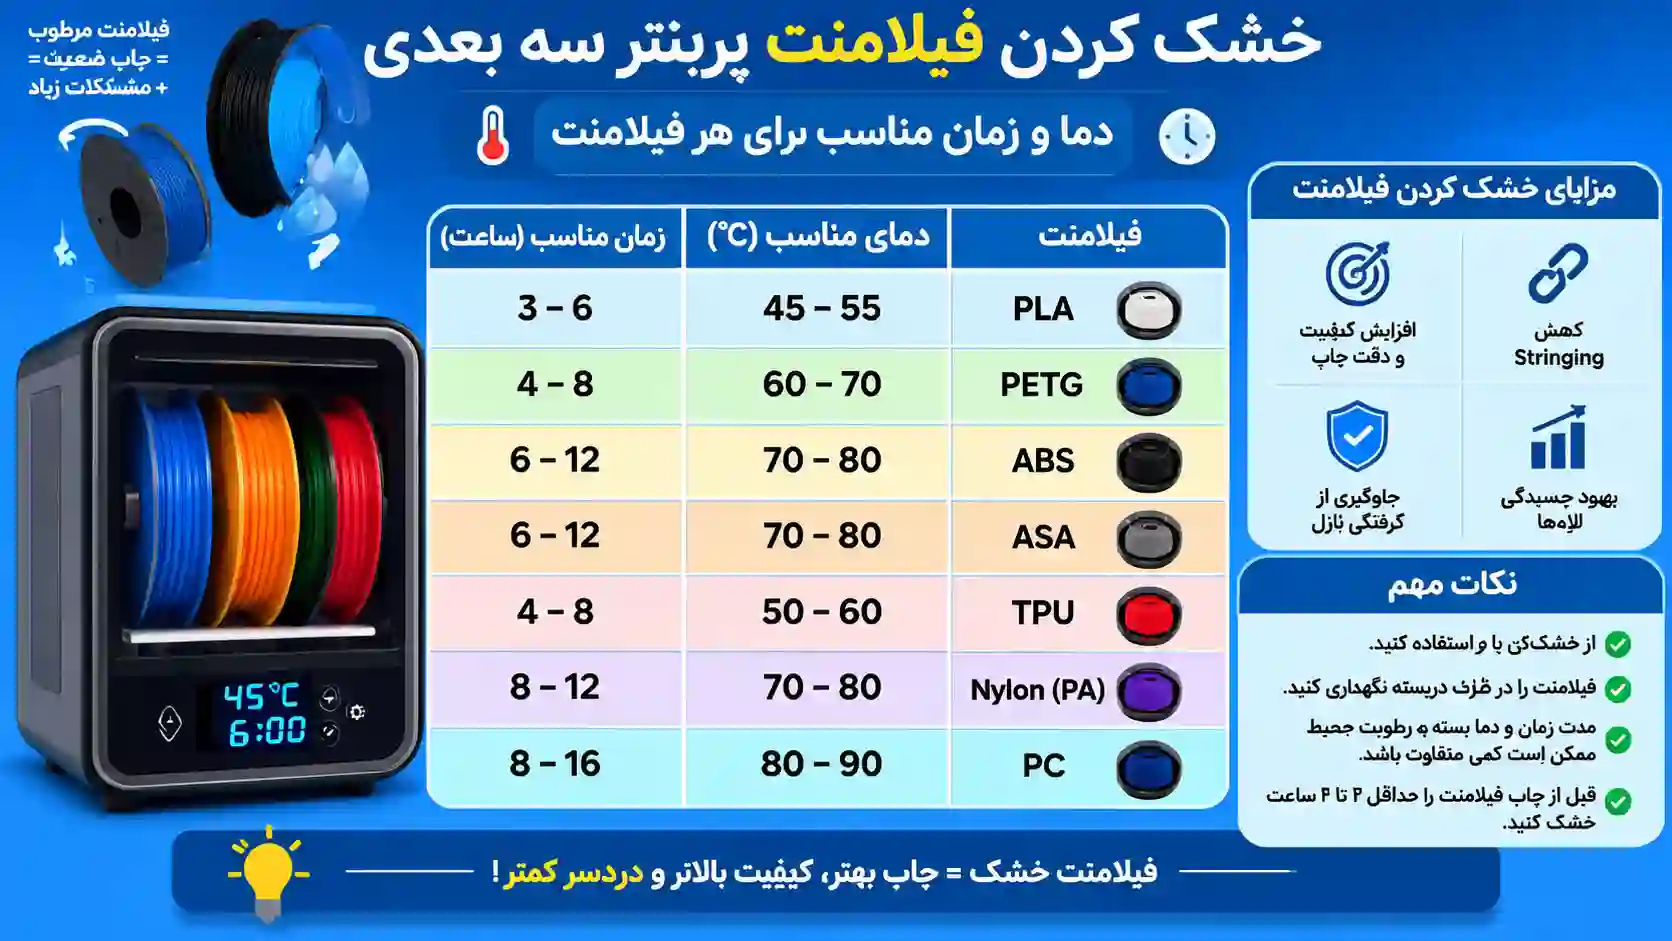
- فیلامنت را درست نگهداری کنید: فیلامنت را از گردوغبار، رطوبت و آلودگی دور نگه دارید.
- نازل مناسب انتخاب کنید: برای مواد ساینده، نازل مقاوم به سایش و قطر مناسب را در نظر بگیرید.
- هنگام تغییر فیلامنت، مسیر را بررسی کنید: روش تخلیه مواد قبلی را متناسب با نوع ماده جدید و هات اند انجام دهید.
- نصب قطعات را جدی بگیرید: نصب نادرست نازل یا اجزای مسیر مذاب میتواند باعث نشتی و تجمع مواد شود.
- سرویس دورهای انجام دهید: فاصله سرویس به میزان استفاده، نوع فیلامنت و شرایط کاری دستگاه وابسته است.
بهتر است بهجای تمیزکاری مکرر و غیرضروری، وضعیت اکستروژن را پایش کنید و هر زمان نشانهای از اختلال مشاهده شد، علت آن را بررسی کنید.
آیا نوع فیلامنت در گرفتگی نازل پرینتر سه بعدی تأثیر دارد؟
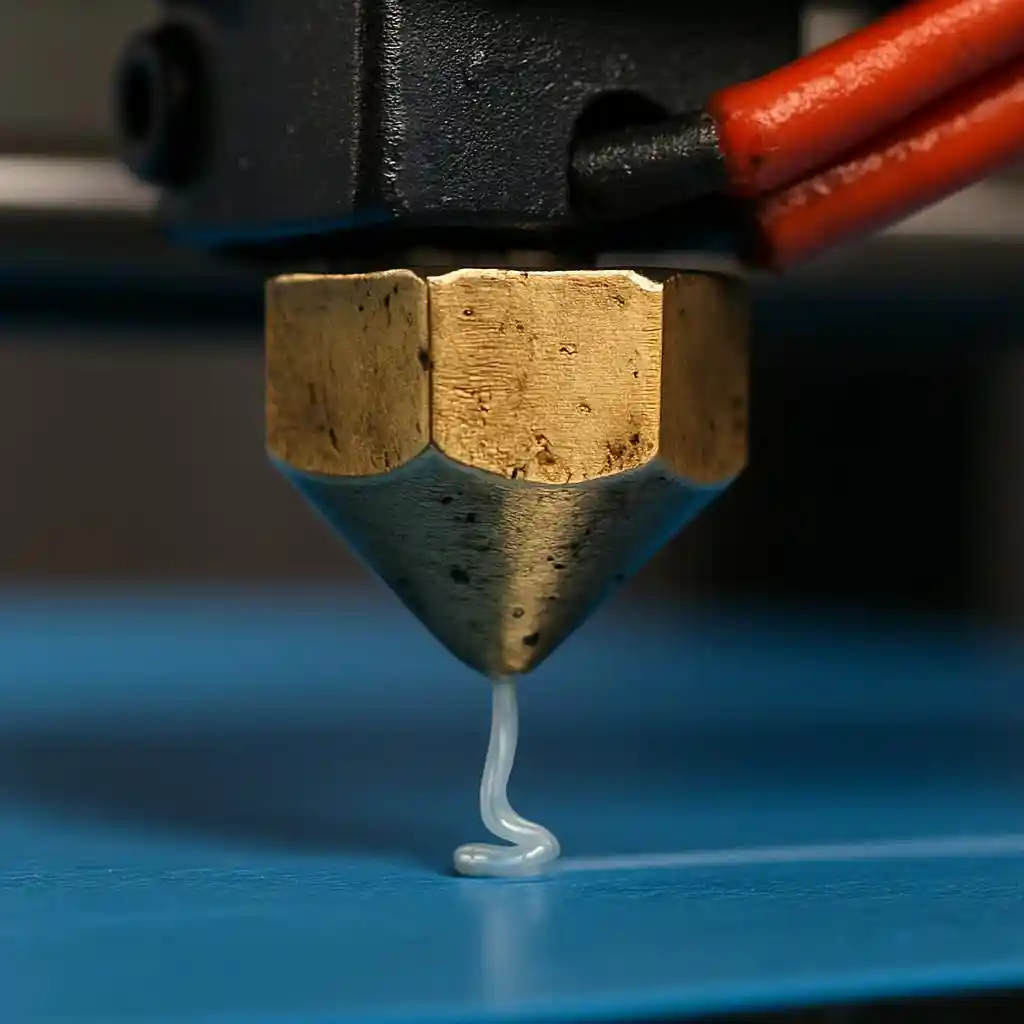
بله. نوع پلیمر، افزودنیها، کیفیت ساخت، میزان آلودگی، قطر نازل و شرایط چاپ همگی بر احتمال گرفتگی اثر میگذارند. بااینحال، هیچیک از انواع فیلامنت الزاماً باعث گرفتگی نمیشود.
فیلامنت PLA
PLA در بسیاری از پرینترهای FDM کاربرد دارد. دمای نامناسب، باقی ماندن مواد در هات اند برای مدت طولانی یا آلودگی مسیر میتواند اکستروژن آن را مختل کند. اگر چاپ PLA ناگهان متوقف شد، ابتدا دما، مسیر تغذیه و عملکرد اکسترودر را بررسی کنید.
فیلامنت PETG
PETG به تنظیمات مناسب دما و شرایط چاپ نیاز دارد. باقیماندن مواد، دمای نامناسب یا مشکلات مسیر تغذیه میتواند باعث خروج نامنظم شود. هنگام تغییر از PETG به ماده دیگر، دستورالعمل سازنده برای تخلیه مواد قبلی را رعایت کنید.
فیلامنت ABS و ASA
ABS و ASA به شرایط حرارتی مناسب و کنترلشده نیاز دارند. تنظیمات نامناسب یا مشکلات هات اند میتوانند به اکستروژن نامنظم منجر شوند. تهویه و الزامات ایمنی چاپ این مواد نیز باید رعایت شود.
فیلامنت TPU
TPU انعطافپذیر است و در بعضی اکسترودرها یا مسیرهای تغذیه، در صورت وجود فضای آزاد نامناسب، فشار نادرست یا مسیر طولانی و پرپیچوخم، ممکن است دچار گیرکردن یا تغییر شکل شود. این وضعیت لزوماً به معنی گرفتگی نازل نیست؛ سازگاری اکسترودر و مسیر تغذیه را نیز بررسی کنید.
فیلامنتهای حاوی الیاف کربن، چوب یا ذرات ساینده
این مواد ممکن است بهدلیل اندازه و شکل ذرات، قطر نازل و طراحی مسیر مذاب، بیشتر مستعد انسداد یا سایش باشند. برای انتخاب نازل، حداقل قطر توصیهشده برای همان فیلامنت را بررسی کنید. نازل مقاوم به سایش برای بسیاری از این کاربردها مناسبتر است، اما باید با دستگاه و ماده موردنظر سازگار باشد.
گرفتگی نازل در پرینتر سه بعدی داتیس پرو
در پرینتر سه بعدی FDM داتیس پرو، مانند سایر دستگاههای این فناوری، حفظ جریان یکنواخت فیلامنت به تنظیم درست دما، سلامت مسیر تغذیه و نگهداری مناسب هات اند وابسته است.
طبق مشخصات محصول داتیس پرو، این دستگاه از نازل ۰٫۴ میلیمتری استفاده میکند. هنگام انتخاب فیلامنت، تنظیم دما یا بررسی احتمال گرفتگی، سازگاری ماده با مشخصات دستگاه و قطر نازل را در نظر بگیرید.
اگر خروج فیلامنت در داتیس پرو کاهش یافت، ابتدا این موارد را بررسی کنید:
- دمای نازل و سازگاری آن با فیلامنت.
- وضعیت قرقره، مسیر ورود فیلامنت و چرخدنده اکسترودر.
- خروج فیلامنت هنگام اکستروژن دستی.
- عملکرد فن هات اند و احتمال Heat Creep.
- وضعیت نازل و مسیر داخلی، در صورت باقی ماندن مشکل.
از آنجا که روش سرویس میتواند به طراحی دقیق هات اند و قطعات نصبشده وابسته باشد، برای باز کردن مجموعه یا تعویض قطعات از دستورالعمل تأییدشده دستگاه استفاده کنید.
اگر قصد خرید یک پرینتر سه بعدی ایرانی برای کارهای آموزشی، مهندسی یا تولیدی دارید، میتوانید مشخصات و امکانات داتیس پرو را در صفحه محصول بررسی کنید:
مشاهده پرینتر سه بعدی داتیس پرو
سؤالات متداول درباره گرفتگی نازل پرینتر سه بعدی
۱. چرا فیلامنت از نازل پرینتر سه بعدی خارج نمیشود؟
علت میتواند گرفتگی نازل، دمای نامناسب، گیر کردن فیلامنت در مسیر، لغزش چرخدنده اکسترودر یا تمام شدن فیلامنت باشد. ابتدا مسیر تغذیه و دما را بررسی کنید و سپس سراغ تمیزکاری نازل بروید.
۲. چگونه نازل پرینتر سه بعدی را بدون باز کردن تمیز کنیم؟
با توجه به طراحی دستگاه، میتوانید اکستروژن کنترلشده، سوزن مخصوص سازگار با نازل یا روش Cold Pull را امتحان کنید. دستورالعمل سازنده را رعایت کنید و اگر مسیر کاملاً مسدود است، به فیلامنت یا ابزار فشار بیش از حد وارد نکنید.
۳. آیا برای رفع گرفتگی نازل باید دمای آن را افزایش دهیم؟
نه همیشه. اگر دما پایینتر از محدوده مناسب فیلامنت باشد، اصلاح آن ممکن است مشکل را برطرف کند؛ اما افزایش بیرویه دما میتواند به مواد یا اجزای هات اند آسیب برساند. دما را بر اساس نوع فیلامنت و مشخصات دستگاه تنظیم کنید.
۴. روش Cold Pull چیست و چه زمانی استفاده میشود؟
Cold Pull روشی برای بیرون کشیدن برخی بقایای مواد از مسیر نازل با استفاده از فیلامنتی است که در شرایط دمایی کنترلشده نرم و سپس سرد شده است. این روش برای برخی گرفتگیها مناسب است، اما در انسدادهای شدید یا مشکلات مکانیکی ممکن است مؤثر نباشد.
۵. هر چند وقت یکبار باید نازل پرینتر سه بعدی را تمیز کرد؟
فاصله ثابتی برای تمام دستگاهها وجود ندارد. نوع فیلامنت، ساعات چاپ، کیفیت مواد و شرایط نگهداری تعیین میکنند که چه زمانی سرویس لازم است. تمیزکاری را بر اساس علائم و برنامه نگهداری توصیهشده سازنده انجام دهید.
۶. آیا گرفتگی نازل میتواند باعث صدای تقتق اکسترودر شود؟
بله. گرفتگی میتواند مقاومت مسیر را افزایش دهد و باعث شود اکسترودر نتواند فیلامنت را به جلو براند. بااینحال، لغزش چرخدنده، دمای پایین یا گیر کردن فیلامنت نیز میتوانند صدای مشابه ایجاد کنند.
۷. چگونه بفهمیم نازل نیاز به تعویض دارد؟
اگر نازل آسیب دیده یا فرسوده شده باشد، خروجی پس از تمیزکاری ایمن همچنان نامناسب بماند یا گرفتگی برطرف نشود، تعویض آن را بررسی کنید. نازل جدید باید با هات اند و نوع فیلامنت سازگار باشد.
۸. آیا استفاده از نازل بزرگتر از گرفتگی جلوگیری میکند؟
نازل بزرگتر ممکن است عبور برخی فیلامنتهای حاوی ذرات را آسانتر کند، اما از همه گرفتگیها جلوگیری نمیکند. کیفیت فیلامنت، اندازه ذرات، دما، مسیر تغذیه و نگهداری دستگاه همچنان اهمیت دارند. قطر نازل باید با جزئیات چاپ و مشخصات فیلامنت سازگار باشد.
جمعبندی
گرفتگی نازل پرینتر سه بعدی میتواند بهدلیل آلودگی، دمای نامناسب، تجمع مواد در هات اند، Heat Creep، نصب نادرست قطعات یا استفاده از نازل نامتناسب با فیلامنت ایجاد شود. نشانههایی مانند خارج نشدن فیلامنت، اکستروژن نامنظم و صدای تقتق اکسترودر به تشخیص کمک میکنند، اما بهتنهایی علت مشکل را ثابت نمیکنند.
برای عیبیابی، ابتدا فیلامنت، دما، مسیر تغذیه و چرخدنده اکسترودر را بررسی کنید. سپس در صورت نیاز، روشهای تمیزکاری متناسب با دستگاه را به کار ببرید و تنها زمانی هات اند را باز کنید که بررسیهای سادهتر نتیجه نداده باشند.
رعایت اصول نگهداری، انتخاب فیلامنت مناسب و سرویس بهموقع میتواند احتمال گرفتگی را کاهش دهد و به حفظ کیفیت و پیوستگی چاپ کمک کند.
در داتیس 3D، هدف از آموزش اصولی چاپ سه بعدی این است که کاربران بتوانند با شناخت بهتر مواد مصرفی و تنظیمات دستگاه، چاپهایی باکیفیتتر و قابلاعتمادتر داشته باشند.