

علت نچسبیدن قطعه به صفحه چاپ پرینتر سه بعدی چیست؟
- علی قنبری
- آموزش, آموزش پرینتر سه بعدی
- 1405/07/12


علت نچسبیدن قطعه به صفحه چاپ پرینتر سه بعدی
یکی از رایجترین مشکلات در چاپ سهبعدی FDM، نچسبیدن قطعه به صفحه چاپ است. در این حالت ممکن است چاپ از همان لایه اول جدا شود، گوشههای قطعه از صفحه بلند شوند یا مدل در میانه چاپ کاملاً از سطح جدا شود.
مهمترین علتهای نچسبیدن قطعه به صفحه چاپ شامل Leveling نامناسب، فاصله اشتباه نازل از صفحه، کثیف بودن سطح چاپ، دمای نامناسب صفحه، سرعت زیاد لایه اول، خنککاری نامناسب و تنظیمات نادرست اسلایسر هستند.
برای رفع این مشکل معمولاً باید ابتدا لایه اول را بررسی کنید؛ زیرا اگر اولین لایه اتصال مناسبی با صفحه نداشته باشد، احتمال شکست چاپ در لایههای بعدی بسیار زیاد است.(عکس پایین)
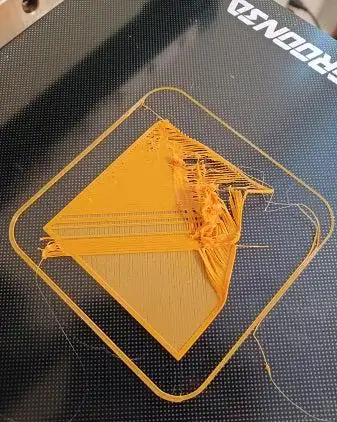
مهمترین علتهای نچسبیدن قطعه به صفحه چاپ
اگر قطعه به صفحه چاپ نمیچسبد، بهتر است مشکل را مرحلهبهمرحله بررسی کنید. در بیشتر موارد، مشکل از یکی از عوامل زیر است:
- تنظیم نبودن Leveling
- زیاد یا کم بودن فاصله نازل تا صفحه
- کثیف بودن صفحه چاپ یا کم بودن چسب ماتیکی
- دمای نامناسب صفحه
- سرعت زیاد چاپ لایه اول
- خنککاری بیش از حد
- ارتفاع نامناسب لایه اول
- جریان اکستروژن ناکافی
- تاببرداشتن یا Warping
- انتخاب نادرست نوع سطح چاپ یا تنظیمات اسلایسر
چرا لایه اول اهمیت زیادی دارد؟
لایه اول پایه اصلی مدل سهبعدی است. اگر این لایه بهدرستی روی صفحه قرار نگیرد، لایههای بعدی نیز پایه مناسبی نخواهند داشت.
در یک چاپ موفق، فیلامنت اکسترودشده باید روی صفحه بهخوبی قرار بگیرد و سطح تماس مناسبی ایجاد کند. اگر نازل بیش از حد از صفحه فاصله داشته باشد، رشته فیلامنت بهصورت گرد و جدا از یکدیگر قرار میگیرد.
از طرف دیگر، اگر نازل بیش از حد به صفحه نزدیک باشد، خروج فیلامنت محدود میشود و ممکن است لایه اول بیش از حد فشرده شود.
۱. تنظیم نبودن Leveling صفحه چاپ
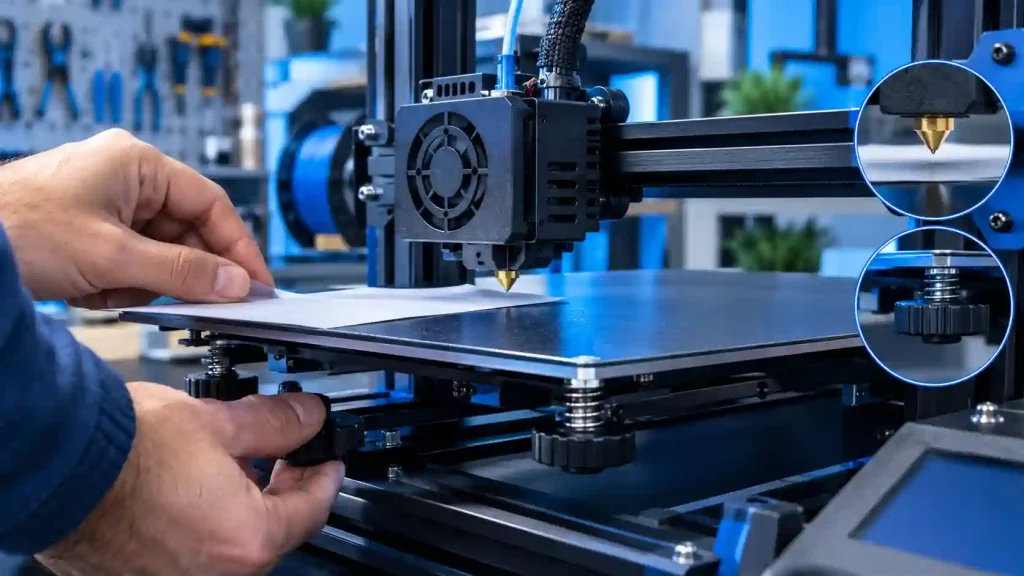
یکی از اولین مواردی که هنگام نچسبیدن قطعه باید بررسی شود، Leveling صفحه چاپ است.
اگر فاصله نازل تا صفحه در نقاط مختلف یکسان نباشد، ممکن است یک سمت مدل بهخوبی بچسبد اما سمت دیگر از صفحه جدا شود.
نشانههای Leveling نامناسب
چند علامت رایج عبارتاند از:
- یک قسمت لایه اول بیش از حد فشرده است.
- یک قسمت فیلامنت روی صفحه نمیچسبد.
- ضخامت لایه اول در قسمتهای مختلف متفاوت است.
- گوشههای مدل از صفحه جدا میشوند.
- یک سمت صفحه چاپ موفق است اما سمت دیگر شکست میخورد.
چگونه Leveling را بررسی کنیم؟
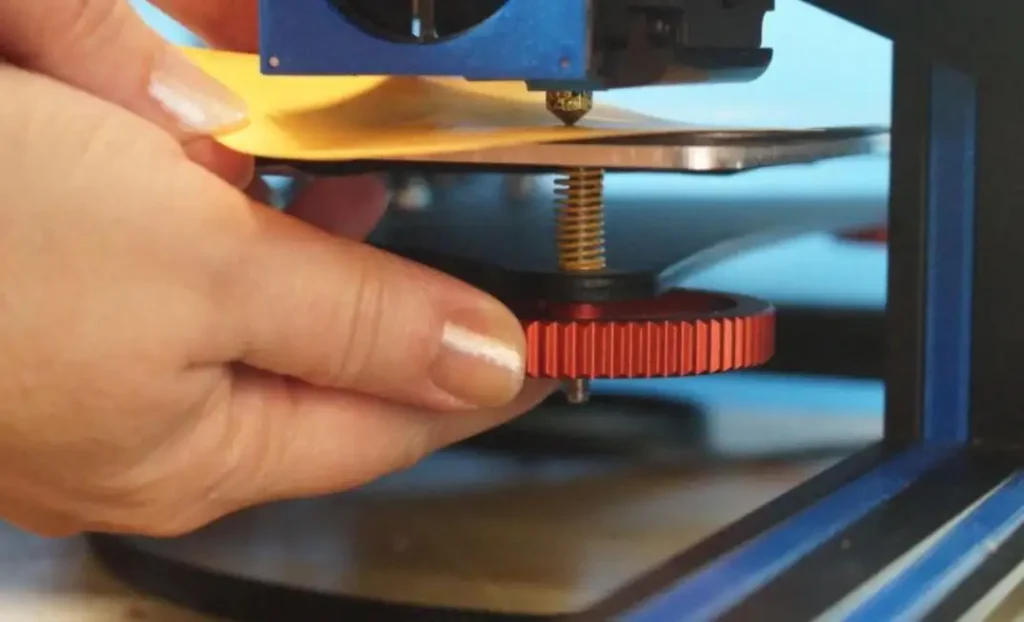
ابتدا صفحه چاپ را تمیز کنید و سپس عملیات Leveling را انجام دهید. در پرینترهایی که سیستم Leveling دستی دارند، فاصله نازل و صفحه باید در نقاط مختلف تنظیم شود.
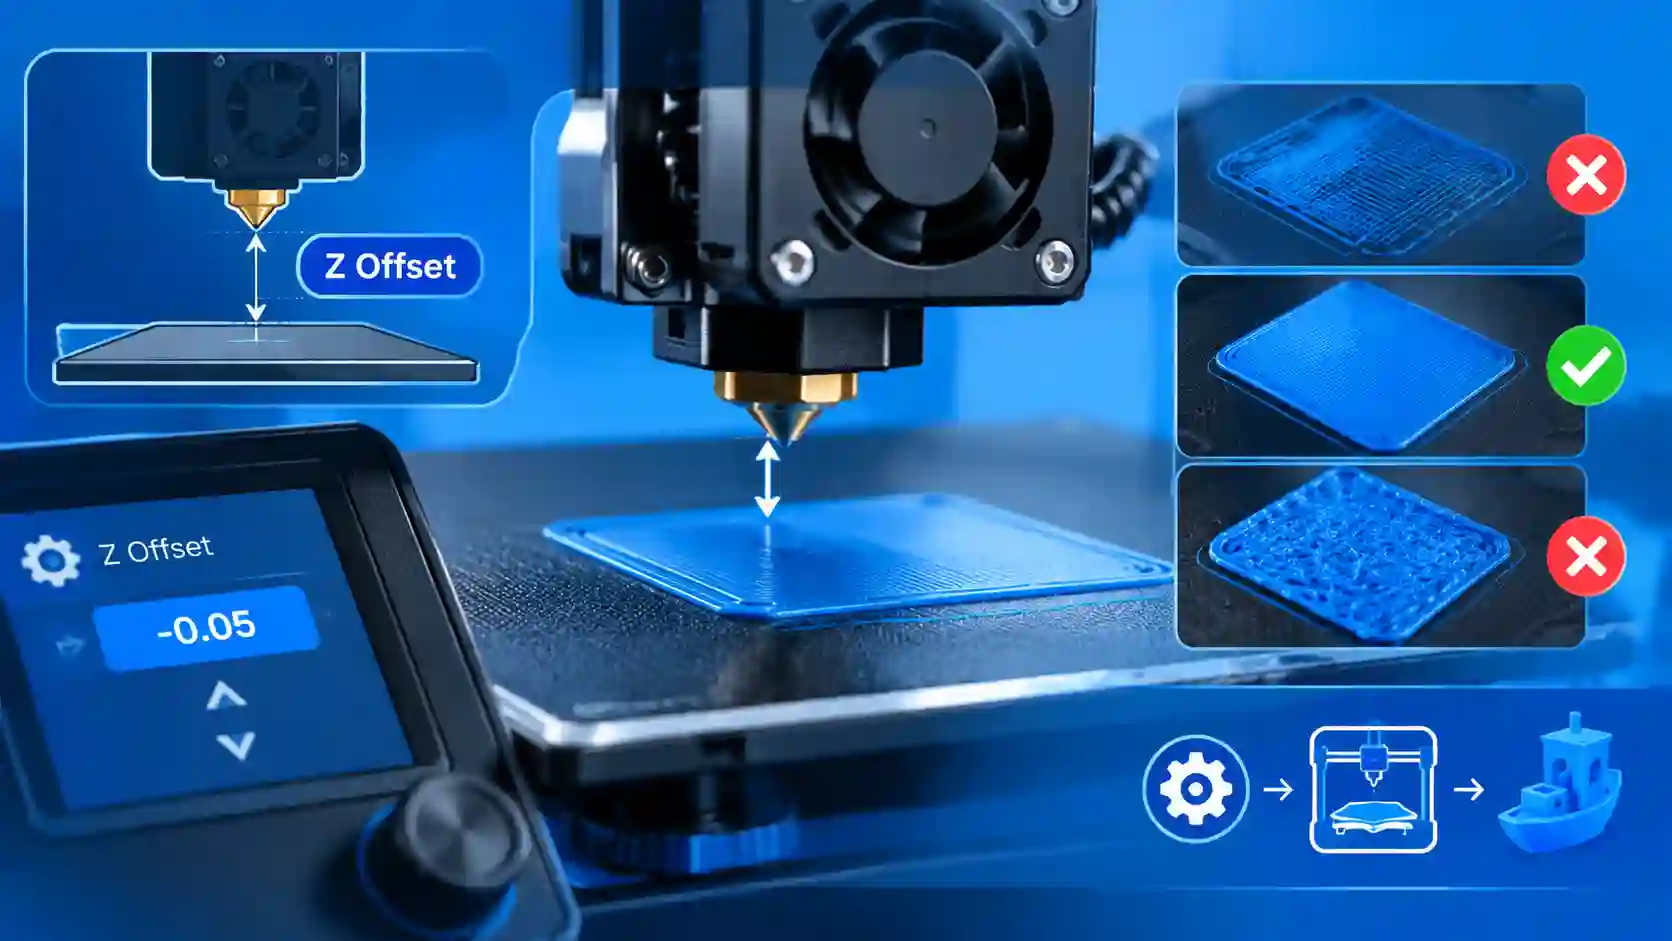
اگر پرینتر به سیستمهایی مانند Auto Bed Leveling مجهز باشد، باز هم بررسی مکانیکی صفحه، ارتفاع نازل و وضعیت سطح چاپ اهمیت دارد و در نهایت باید Z Offset رو تنظیم کرد.
تست ساده برای بررسی لایه اول
میتوانید یک مدل تست لایه اول با ضخامت کم چاپ کنید و وضعیت چسبندگی فیلامنت را در تمام قسمتهای صفحه بررسی کنید.
اگر فیلامنت در یک قسمت کاملاً چسبیده و در قسمت دیگر جدا میشود، احتمالاً باید Leveling یا فاصله نازل بررسی شود.
در علت نچسبیدن قطعه به صفحه چاپ پرینتر سه بعدی می خوانیم
۲. فاصله نازل تا صفحه چاپ مناسب نیست
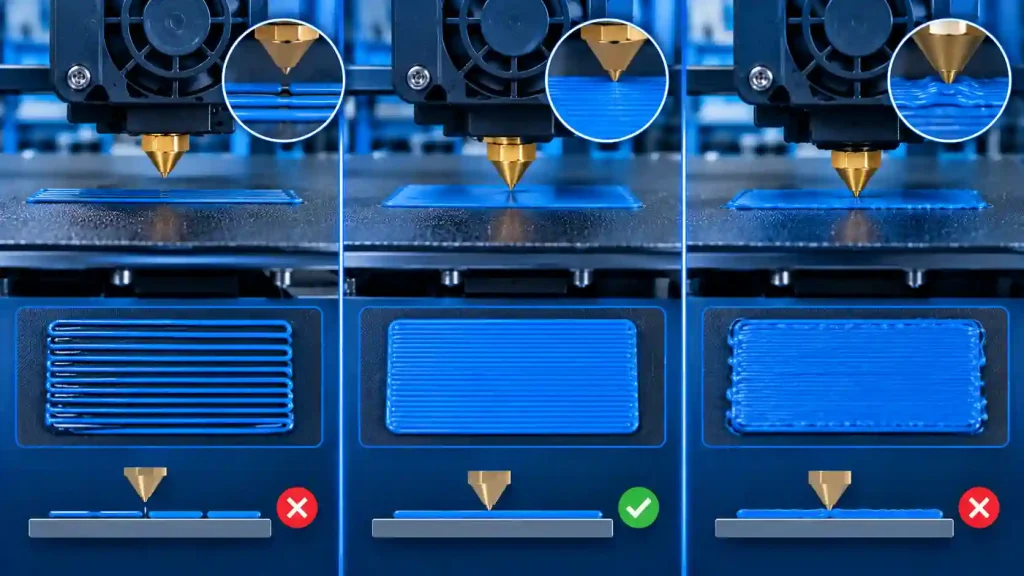
فاصله بین نازل و صفحه چاپ یا Z Offset تأثیر مستقیمی روی کیفیت لایه اول دارد.
اگر نازل بیش از حد بالا باشد، فیلامنت فرصت کافی برای ایجاد اتصال با سطح چاپ را ندارد.
اگر نازل بیش از حد پایین باشد، ممکن است فیلامنت بیش از حد فشرده شود و مشکلاتی مانند کمبود خروجی، خطوخش روی صفحه یا گرفتگی نازل ایجاد شود.
لایه اول صحیح چه شکلی است؟
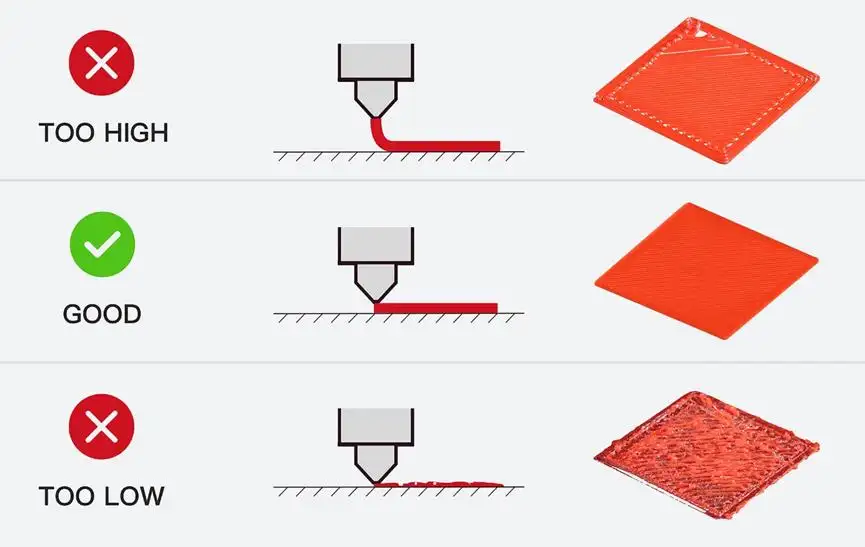
در حالت مناسب، خطوط فیلامنت لایه اول باید:
- پیوسته باشند.
- فاصله زیادی بین خطوط وجود نداشته باشد.
- بیش از حد روی صفحه پخش نشده باشند.
- بهراحتی از سطح جدا نشوند.
۳. کثیف بودن صفحه چاپ یا کم بودن چسب ماتیکی
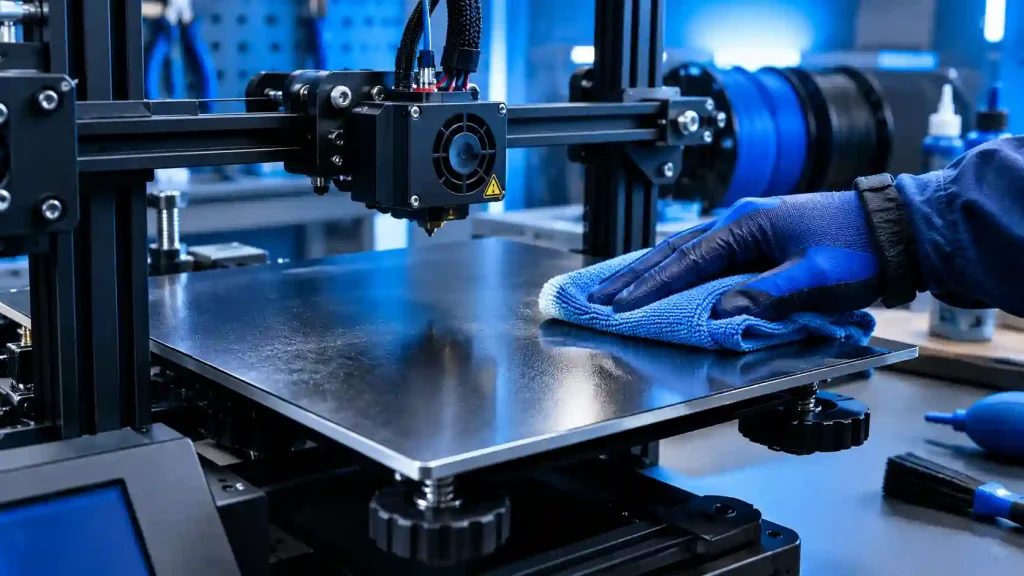
گاهی دلیل نچسبیدن قطعه بسیار ساده است: سطح چاپ کثیف است.
چربی دست، گردوغبار، باقیمانده چسب یا فیلامنت و آلودگیهای دیگر میتوانند باعث کاهش چسبندگی شوند.
چگونه صفحه چاپ را تمیز کنیم؟
روش تمیزکاری باید با نوع صفحه چاپ هماهنگ باشد. در بسیاری از صفحات، استفاده از یک شوینده مناسب و پارچه تمیز میتواند آلودگیهای سطحی را از بین ببرد.از اسپری شیشه شور یا اکل میشه استفاده کرد.(برای چسبندگی بهتر از اسپری تافت مو یا چسب ماتیکی استفاده کنید)
قبل از شروع چاپ نیز بهتر است تا حد امکان قسمت چاپی صفحه را با دست لمس نکنید.
آیا استفاده از چسب ماتیکی برای چسبندگی بهتر قطعه مفید است؟
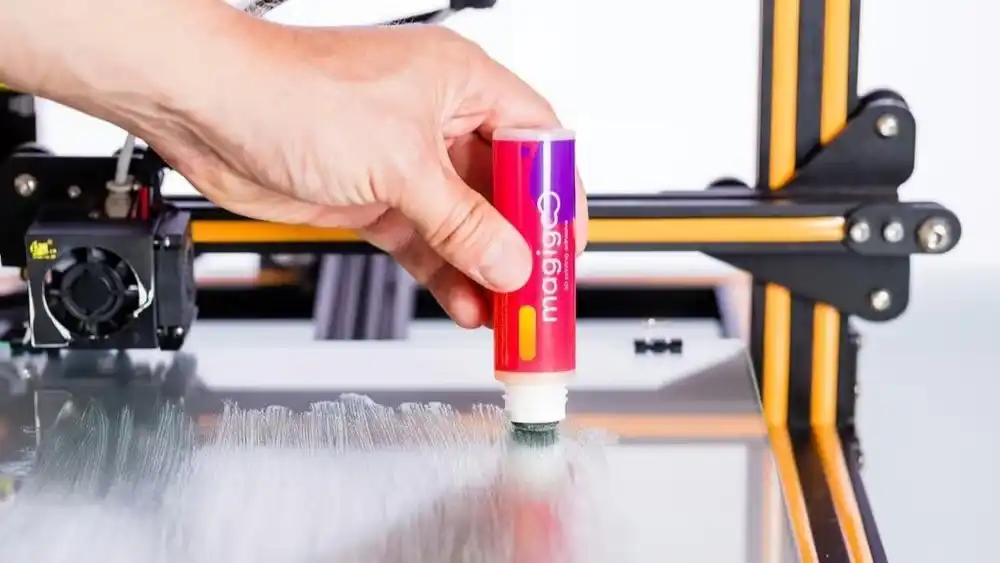
چسب ماتیکی یکی از رایجترین روشها برای افزایش چسبندگی لایه اول در پرینترهای سهبعدی FDM است. این روش بهویژه زمانی کاربرد دارد که قطعه روی صفحه چاپ بهخوبی نمیچسبد یا گوشههای مدل در حین چاپ از سطح جدا میشوند.
لایه نازکی از چسب ماتیکی روی صفحه چاپ میتواند سطح تماس بین فیلامنت و صفحه را افزایش دهد و احتمال جدا شدن قطعه را کاهش دهد.
چه زمانی از چسب ماتیکی استفاده کنیم؟
استفاده از چسب ماتیکی در شرایط زیر میتواند مفید باشد:
- چاپ قطعات بزرگ با سطح تماس زیاد
- چاپ مواد مستعد Warping
- چاپ روی صفحات شیشهای
- زمانی که گوشههای قطعه از صفحه بلند میشوند
- هنگام استفاده از فیلامنتهایی که چسبندگی ضعیفتری دارند
آیا چسب ماتیکی برای پرینتر سه بعدی مناسب است؟
بله، چسب ماتیکی یکی از رایجترین و کمهزینهترین روشها برای افزایش چسبندگی لایه اول در پرینترهای سهبعدی FDM محسوب میشود. بسیاری از کاربران از چسب ماتیکی روی صفحات شیشهای یا برخی سطوح چاپ استفاده میکنند تا از جدا شدن قطعه در حین چاپ جلوگیری شود.
چسب ماتیکی با ایجاد یک لایه نازک روی صفحه چاپ، سطح تماس بین فیلامنت و بستر چاپ را افزایش میدهد. این موضوع بهخصوص در چاپ قطعات بزرگ یا مدلهایی که مستعد Warping هستند، میتواند به بهبود چسبندگی کمک کند.
با این حال، چسب ماتیکی یک راهکار کمکی است و نباید جایگزین تنظیم صحیح پرینتر شود. اگر Leveling صفحه چاپ، Z Offset، دمای نازل یا دمای بستر بهدرستی تنظیم نشده باشند، استفاده از چسب ماتیکی بهتنهایی مشکل را برطرف نخواهد کرد.
مزایای استفاده از چسب ماتیکی
- افزایش چسبندگی لایه اول
- کاهش احتمال جدا شدن قطعه از صفحه چاپ
- کمک به کاهش Warping در برخی فیلامنتها
- قیمت مناسب و دسترسی آسان
- استفاده ساده بدون نیاز به تجهیزات خاص
معایب استفاده از چسب ماتیکی
- نیاز به تمیزکاری دورهای صفحه چاپ
- ایجاد آلودگی روی سطح چاپ در صورت استفاده بیش از حد
- امکان ایجاد ناهمواری در زیر قطعه در صورت پخش نامناسب چسب
- عدم نیاز در بسیاری از چاپها اگر تنظیمات پرینتر صحیح باشد
نحوه استفاده صحیح از چسب ماتیکی
- صفحه چاپ را کاملاً تمیز کنید.
- یک لایه نازک و یکنواخت از چسب روی محل چاپ بمالید.
- از تجمع بیش از حد چسب در یک نقطه جلوگیری کنید.
- پس از چند چاپ، سطح را تمیز کرده و در صورت نیاز مجدداً چسب بزنید.
۴. دمای صفحه چاپ مناسب نیست
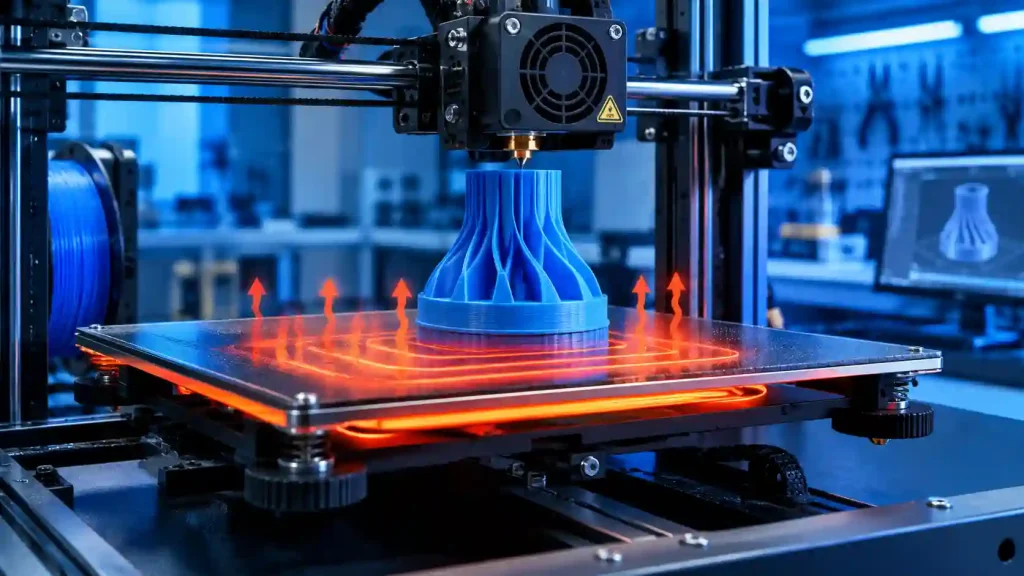
دمای Bed یکی از عوامل مهم در چسبندگی قطعه است و مقدار مناسب آن به نوع فیلامنت، جنس صفحه و شرایط چاپ بستگی دارد.
برای مثال، PLA معمولاً نسبت به برخی مواد مهندسی به دمای بستر متفاوتی نیاز دارد و مواد مستعد Warping مانند ABS و ASA معمولاً به کنترل حرارتی بیشتری نیاز دارند.
چرا دمای نامناسب باعث جدا شدن قطعه میشود؟
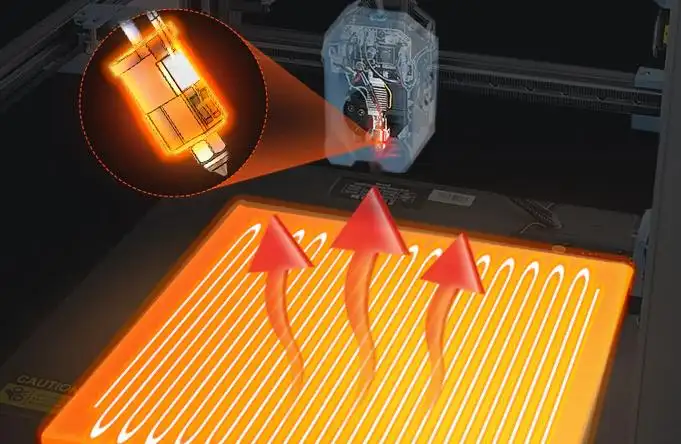
اگر دمای صفحه بیش از حد پایین باشد، فیلامنت ممکن است اتصال مناسبی با سطح ایجاد نکند.
اگر دما بیش از حد بالا باشد نیز ممکن است شکل لایه اول تغییر کند یا مشکلات دیگری در چاپ ایجاد شود.
بنابراین بهجای استفاده از یک دمای ثابت برای تمام فیلامنتها، باید دمای پیشنهادی سازنده فیلامنت و مشخصات صفحه چاپ را در نظر گرفت.
۵. سرعت لایه اول بیش از حد زیاد است
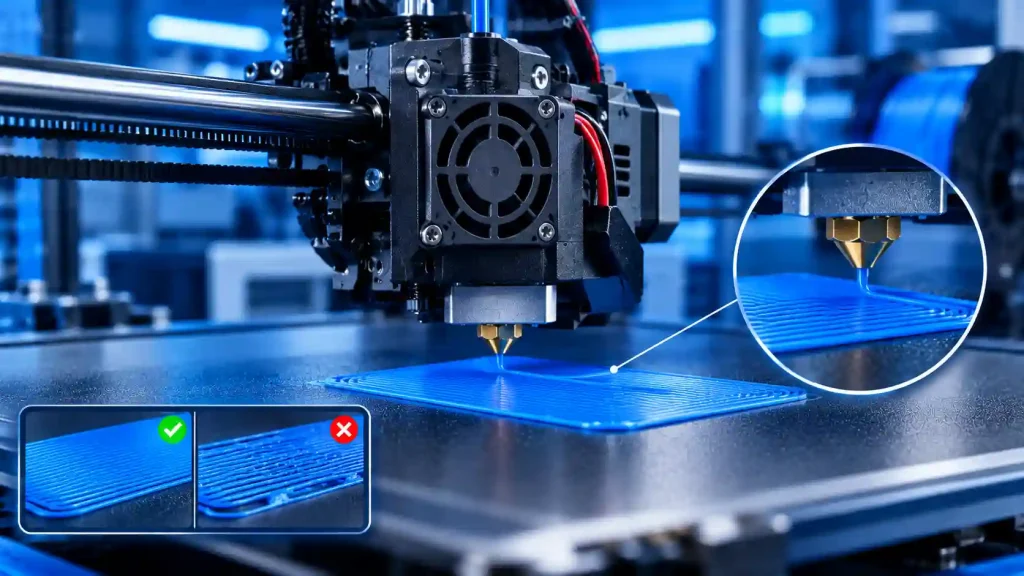
چاپ اولین لایه با سرعت زیاد میتواند فرصت کافی برای ایجاد چسبندگی مناسب را کاهش دهد.
به همین دلیل در بسیاری از پروفایلهای استاندارد، سرعت لایه اول کمتر از سرعت لایههای بعدی تنظیم میشود.
سرعت مناسب برای لایه اول
عدد مناسب به پرینتر، فیلامنت، نازل، صفحه چاپ و پروفایل اسلایسر بستگی دارد؛ بنابراین بهتر است بهجای دنبال کردن یک عدد ثابت، سرعت را با توجه به شرایط دستگاه تنظیم کنید.
اگر قطعه مرتباً در همان لایه اول جدا میشود، کاهش سرعت First Layer یکی از تنظیماتی است که ارزش آزمایش دارد.
داتیس 3D مرجع پرینتر سه بعدی FDM در ایران
۶. خنککاری بیش از حد در لایه اول
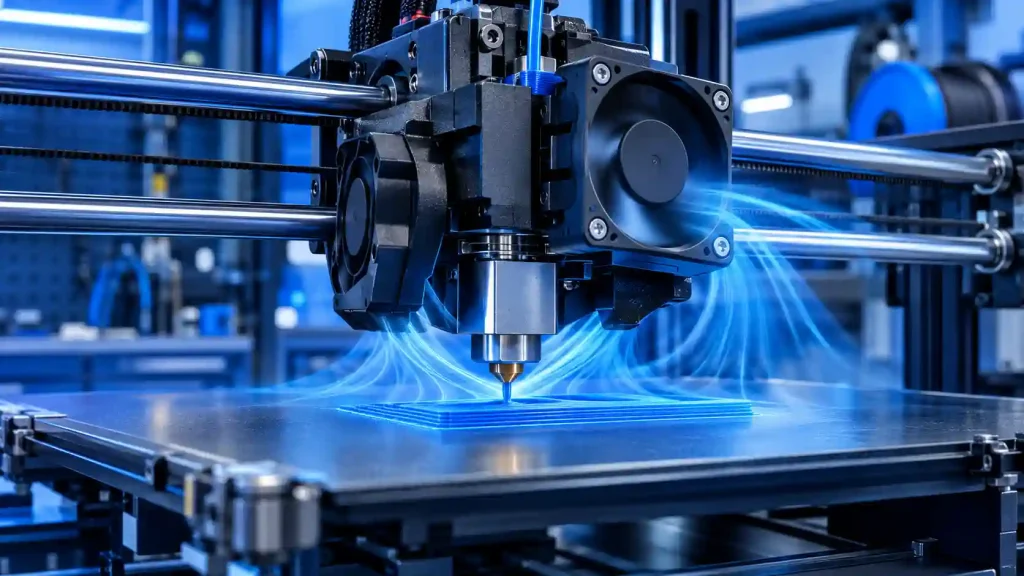
یک دیگر از علت نچسبیدن قطعه به صفحه چاپ پرینتر سه بعدی ، فن خنککننده قطعه برای کیفیت چاپ اهمیت زیادی دارد، اما در برخی شرایط، خنککاری شدید در همان ابتدای چاپ میتواند باعث کاهش چسبندگی شود.
به همین دلیل در بسیاری از تنظیمات چاپ، فن در چند لایه اول خاموش یا با سرعت پایینتری کار میکند و سپس بهتدریج افزایش مییابد.
چه زمانی فن اهمیت بیشتری پیدا میکند؟
تنظیم فن باید بر اساس جنس فیلامنت انجام شود. برای مثال، رفتار PLA با ABS یا ASA یکسان نیست.
بنابراین بهتر است تنظیمات Cooling را در پروفایل همان فیلامنت بررسی کنید.
۷. ارتفاع لایه اول نامناسب است
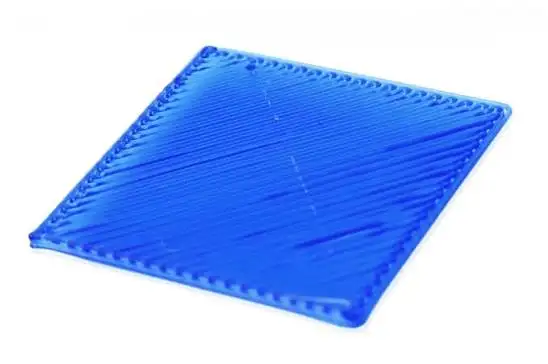
ارتفاع First Layer یکی دیگر از تنظیماتی است که میتواند روی چسبندگی تأثیر بگذارد.
اگر ارتفاع لایه اول با نازل، قطر نازل و تنظیمات دستگاه هماهنگ نباشد، ممکن است فیلامنت بهدرستی روی صفحه قرار نگیرد.
آیا افزایش ارتفاع لایه اول همیشه مشکل را حل میکند؟
خیر.
افزایش ارتفاع لایه اول بهتنهایی راهحل قطعی نیست. اگر مشکل اصلی از Leveling یا Z Offset باشد، تغییر ارتفاع لایه ممکن است فقط مشکل را پنهان کند.
ابتدا باید هندسه مکانیکی و فاصله نازل بررسی شود و سپس تنظیمات اسلایسر اصلاح شوند.
۸. اکستروژن ناکافی و مشکل در خروج فیلامنت
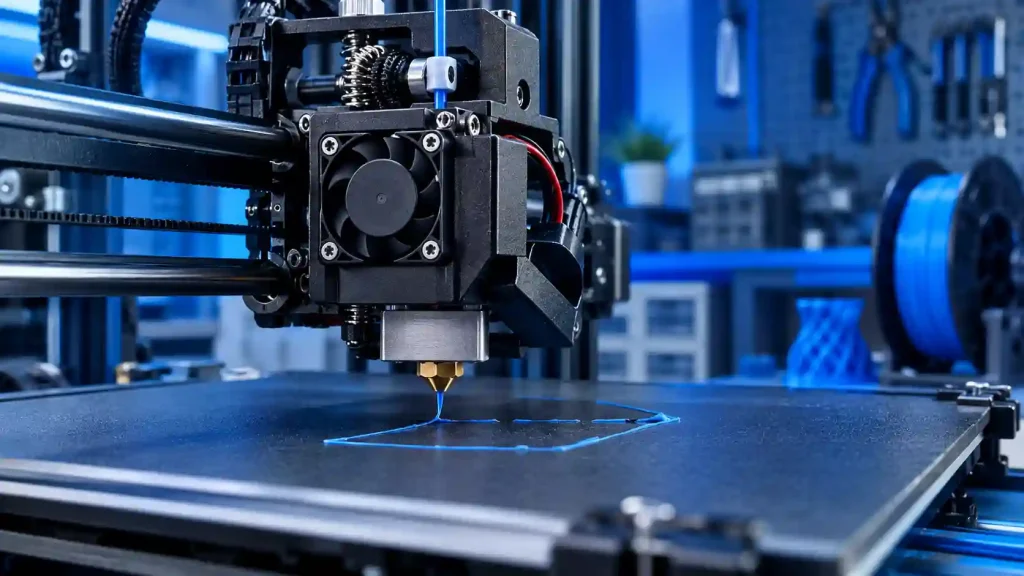
گاهی تصور میکنیم قطعه به صفحه نمیچسبد، در حالی که مشکل از Extrusion است.
اگر مقدار فیلامنت خارجشده از نازل کمتر از مقدار مورد نیاز باشد، خطوط لایه اول باریک و جدا از یکدیگر میشوند.
دلایل اکستروژن ناکافی
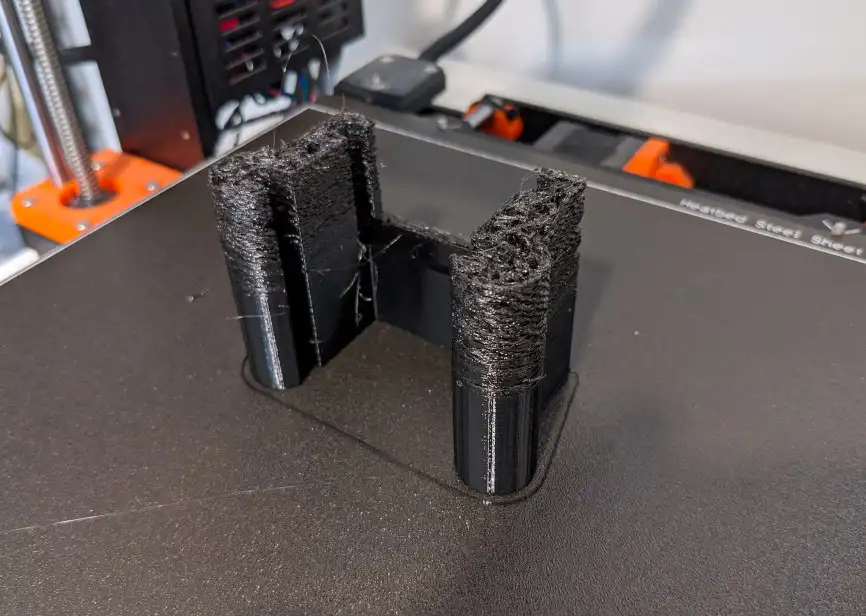
مواردی مانند:
- گرفتگی جزئی نازل
- گرفتگی در هات اند
- تنظیم نادرست Flow
- مشکل در مسیر ورود فیلامنت
- لغزش چرخدنده اکسترودر
- دمای نامناسب Hotend
- کالیبره نبودن Extruder
میتوانند روی مقدار اکستروژن تأثیر بگذارند.
۹. Warping؛ یکی از دلایل اصلی جدا شدن گوشههای قطعه
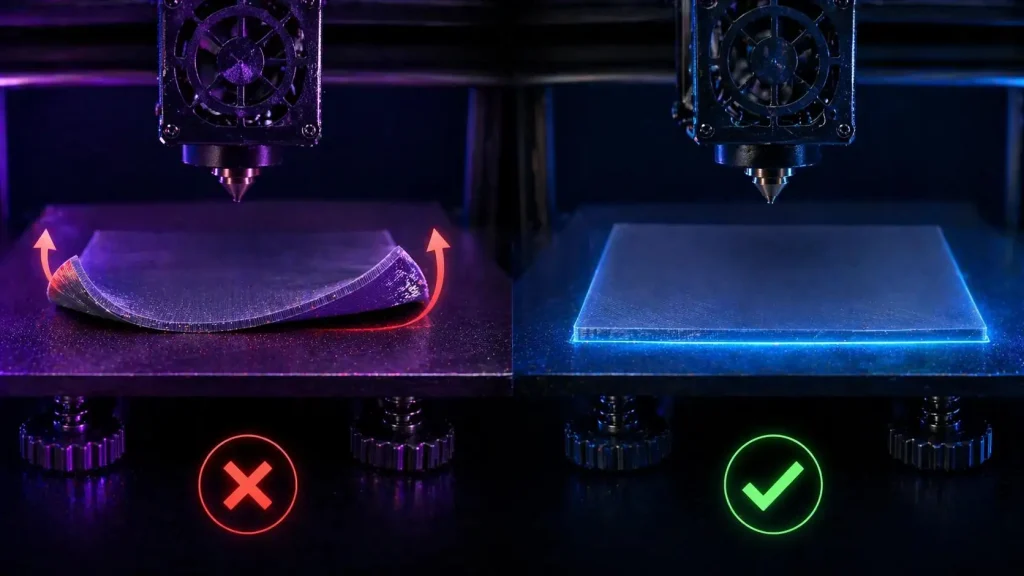
اگر قسمت میانی یا گوشههای قطعه ابتدا به صفحه بچسبند اما بعد از چند لایه بلند شوند، احتمالاً با مشکل Warping مواجه هستید.
این مشکل در بعضی مواد بیشتر دیده میشود و معمولاً به اختلاف دما، انقباض مواد و شرایط محیطی مربوط است.
چگونه Warping را کاهش دهیم؟
بسته به جنس فیلامنت و دستگاه میتوان موارد زیر را بررسی کرد:
- افزایش یا اصلاح دمای Bed
- کنترل دمای محیط
- جلوگیری از جریان هوای ناگهانی
- استفاده از Brim
- تنظیم صحیح First Layer
- استفاده از صفحه مناسب
- انتخاب دمای مناسب Hotend
Brim چه کمکی میکند؟
Brim باعث افزایش سطح تماس اطراف قطعه با صفحه چاپ میشود و در مدلهایی که احتمال بلند شدن گوشههایشان زیاد است، میتواند مفید باشد.
۱۰. تنظیمات اسلایسر برای چسبندگی مناسب نیست
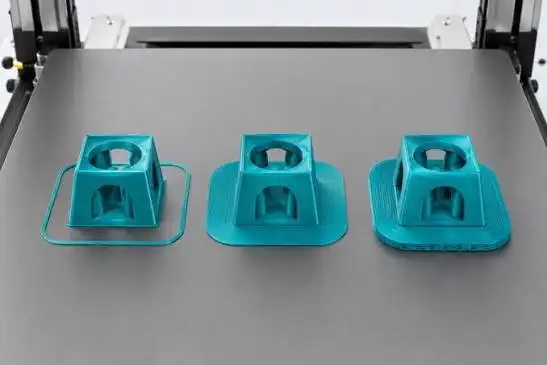
گاهی مشکل از سختافزار نیست و باید تنظیمات نرمافزاری اسلایسر را بررسی کرد.
مواردی مانند:
- First Layer Height
- First Layer Speed
- Bed Temperature
- Nozzle Temperature
- Cooling
- Flow
- Brim
- Raft
- Adhesion Settings
میتوانند روی نتیجه چاپ تأثیر بگذارند.
چه زمانی از Brim یا Raft استفاده کنیم؟
اگر مدل سطح تماس کمی با صفحه دارد یا احتمال Warping آن زیاد است، میتوان از Brim استفاده کرد.
Raft نیز میتواند در شرایط خاص به ایجاد یک پایه جداگانه برای مدل کمک کند، اما معمولاً مصرف فیلامنت و زمان چاپ را افزایش میدهد.
جدول عیبیابی نچسبیدن قطعه به صفحه چاپ
| مشکل مشاهدهشده | علت احتمالی | اقدام پیشنهادی |
|---|---|---|
| کل لایه اول نمیچسبد | Z Offset یا Leveling | تنظیم فاصله نازل |
| فقط یک سمت نمیچسبد | Leveling نامناسب | بررسی تراز صفحه |
| گوشهها بلند میشوند | Warping | بررسی Bed، دما و Brim |
| خطوط لایه اول از هم فاصله دارند | نازل بیش از حد بالا | کاهش Z Offset |
| فیلامنت بیش از حد له شده | نازل بیش از حد پایین | افزایش Z Offset |
| چاپ در شروع خوب است ولی جدا میشود | دما یا Warping | بررسی دمای Bed و محیط |
| لایه اول خیلی باریک است | Extrusion ناکافی | بررسی Flow و اکسترودر |
| چاپ روی سطح چرب جدا میشود | کثیفی صفحه | تمیز کردن صفحه |
بهترین روش برای رفع مشکل نچسبیدن قطعه
اگر نمیدانید مشکل دقیقاً از کجاست، بهتر است این ترتیب را دنبال کنید:
مرحله اول؛ صفحه چاپ را بررسی کنید
صفحه باید تمیز، سالم و مناسب فیلامنت مورد استفاده باشد.
مرحله دوم؛ Leveling را انجام دهید
فاصله نازل تا صفحه را در نقاط مختلف بررسی کنید.
مرحله سوم؛ Z Offset را تنظیم کنید
یک تست First Layer چاپ کنید و وضعیت خطوط را بررسی کنید.
مرحله چهارم؛ چسب ماتیکی یا تافت مو
چسب ماتیکی برای چسبدین لایه اول به صفحه بسیار موثر است.
مرحله پنجم؛ دمای Nozzle و Bed را بررسی کنید
دمای پیشنهادی سازنده فیلامنت را مبنا قرار دهید و در صورت نیاز تست دما انجام دهید.
مرحله ششم؛ سرعت لایه اول را کاهش دهید
اگر چاپ در همان ابتدای کار جدا میشود، سرعت First Layer را بررسی کنید.
مرحله هفتم؛ Cooling را بررسی کنید
مخصوصاً برای موادی که نسبت به تغییرات دمایی حساس هستند، تنظیم فن اهمیت دارد.
مرحله هشتم؛ در صورت نیاز Brim اضافه کنید
برای مدلهایی که سطح تماس کمی دارند یا مستعد Warping هستند، Brim میتواند کمککننده باشد.
آیا نوع صفحه چاپ روی چسبندگی تأثیر دارد؟
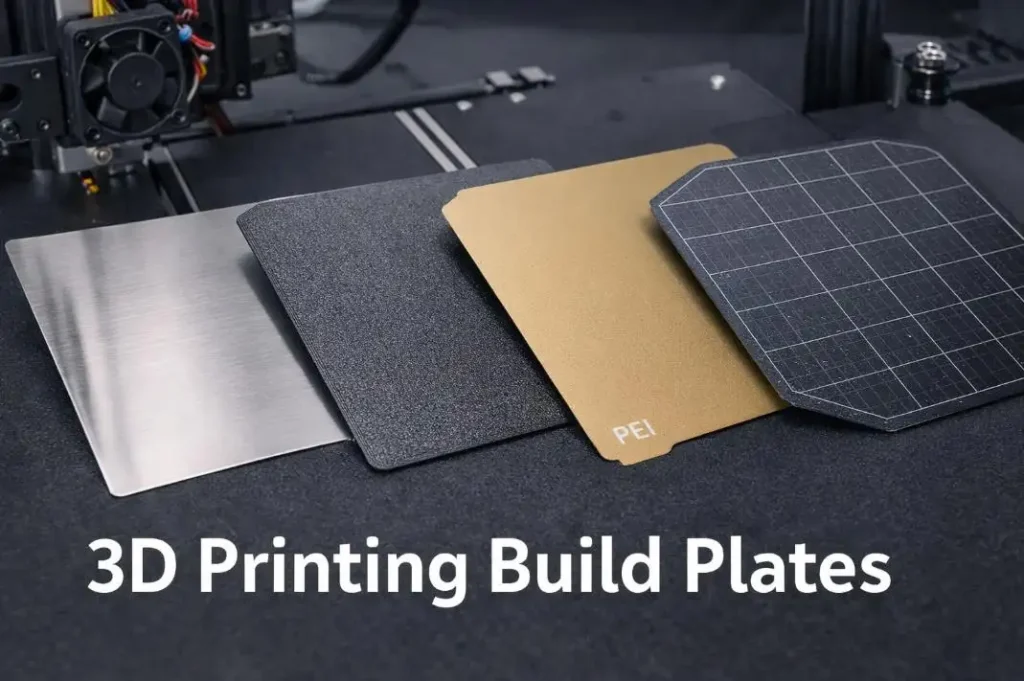
بله. جنس و وضعیت سطح چاپ یکی از عوامل مهم در چسبندگی است.
صفحههای مختلف مانند شیشه، PEI، سطوح پوششدار و سایر Build Plateها رفتار متفاوتی در برابر فیلامنتهای مختلف دارند.
بنابراین انتخاب صفحه باید با توجه به نوع فیلامنت، دمای Bed و شرایط چاپ انجام شود.
پرینتر سه بعدی داتیس پرو و اهمیت کیفیت لایه اول
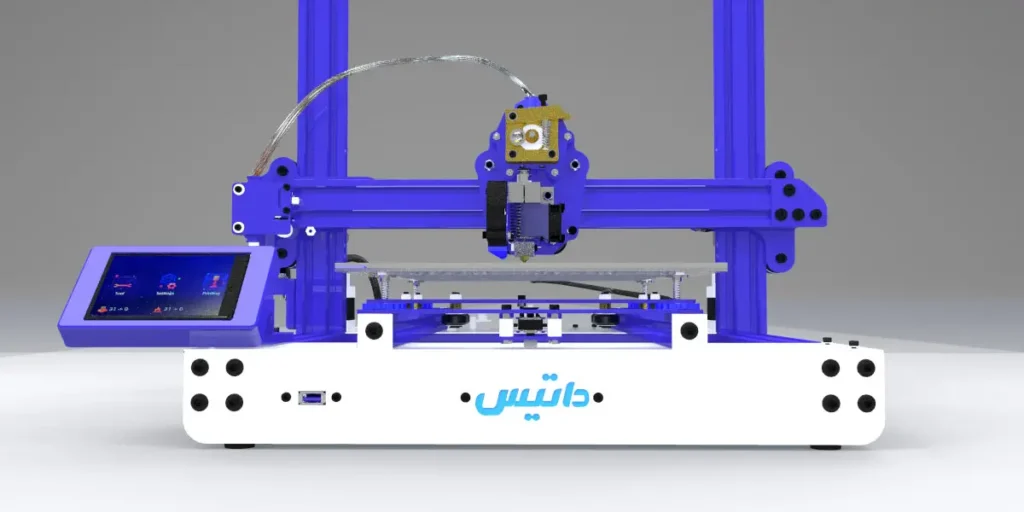
در یک پرینتر سهبعدی FDM، کیفیت مکانیک دستگاه، سیستم حرکتی، صفحه چاپ و امکان تنظیم دقیق فاصله نازل میتواند روی کیفیت لایه اول تأثیر داشته باشد.
پرینتر سه بعدی داتیس پرو با ساختار FDM و امکاناتی مانند صفحه چاپ گرم، سیستم حرکتی V-Slot، اکسترودر Direct Drive و قابلیت تنظیم پارامترهای چاپ، برای چاپ طیف متنوعی از فیلامنتها طراحی شده است.
با این حال، حتی در یک پرینتر مناسب نیز تنظیم صحیح میز کار، دما، سرعت و پروفایل اسلایسر برای رسیدن به چسبندگی مطلوب اهمیت دارد.
اگر هدف شما خرید پرینتر سهبعدی برای استفاده شخصی، آموزشی یا حرفهای است، بررسی مشخصات فنی، قطعات، گارانتی، آموزش و خدمات پس از فروش در کنار قیمت دستگاه اهمیت دارد.
چکلیست سریع رفع نچسبیدن قطعه به صفحه
قبل از شروع یک چاپ جدید، این موارد را بررسی کنید:
- صفحه چاپ تمیز است؟
- Leveling بهدرستی انجام شده است؟
- فاصله نازل تا صفحه مناسب است؟
- Z Offset درست تنظیم شده است؟
- دمای Nozzle مناسب فیلامنت است؟
- دمای Bed مناسب است؟
- سرعت First Layer زیاد نیست؟
- فن در لایه اول بیش از حد کار نمیکند؟
- Flow مناسب است؟
- نازل گرفتگی ندارد؟
- فیلامنت بهدرستی وارد اکسترودر میشود؟
- برای مدلهای مستعد Warping از Brim استفاده شده است؟
جمعبندی؛ چرا قطعه به صفحه چاپ نمیچسبد؟
علت نچسبیدن قطعه به صفحه چاپ پرینتر سه بعدی معمولاً به تنظیم نبودن لایه اول، فاصله نامناسب نازل، کثیف بودن صفحه، دمای نامناسب، سرعت زیاد لایه اول، خنککاری نامناسب یا مشکلات اکستروژن مربوط میشود.
برای رفع مشکل، ابتدا از سادهترین موارد یعنی تمیز بودن صفحه، Leveling و Z Offset شروع کنید. سپس دمای نازل و Bed، سرعت لایه اول، Cooling و تنظیمات اسلایسر را بررسی کنید.
اگر گوشههای قطعه در حین چاپ بلند میشوند، مشکل احتمالاً به Warping و شرایط حرارتی مربوط است و استفاده از Brim، تنظیم دما و کنترل شرایط محیطی میتواند کمککننده باشد.
سوالات متداول درباره نچسبیدن قطعه به صفحه چاپ
چرا لایه اول پرینتر سه بعدی نمیچسبد؟
معمولاً به دلیل Leveling نامناسب، فاصله زیاد نازل از صفحه، کثیف بودن سطح چاپ، دمای نامناسب یا سرعت زیاد لایه اول است.
اگر نازل بیش از حد به صفحه نزدیک باشد چه اتفاقی میافتد؟
فیلامنت بیش از حد فشرده میشود و ممکن است خروج فیلامنت محدود شده یا سطح چاپ آسیب ببیند. در این شرایط باید Z Offset یا فاصله نازل بررسی شود.
چرا فقط گوشههای قطعه از صفحه جدا میشوند؟
این حالت معمولاً با Warping مرتبط است. اختلاف دما، انقباض فیلامنت، دمای Bed، جریان هوا و سطح تماس مدل میتوانند در ایجاد آن نقش داشته باشند.
آیا کثیف بودن صفحه باعث نچسبیدن قطعه میشود؟
بله. چربی، گردوغبار و آلودگی سطح صفحه میتوانند چسبندگی بین لایه اول و Build Plate را کاهش دهند.
آیا کاهش سرعت چاپ باعث افزایش چسبندگی میشود؟
کاهش سرعت لایه اول در بسیاری از شرایط میتواند به قرارگیری بهتر فیلامنت روی صفحه کمک کند؛ اما سرعت مناسب به پرینتر، فیلامنت و تنظیمات چاپ بستگی دارد.
برای جلوگیری از جدا شدن گوشههای قطعه چه کار کنیم؟
Leveling، Z Offset، دمای Bed، شرایط محیطی و First Layer را بررسی کنید. در صورت نیاز میتوانید از Brim برای افزایش سطح تماس مدل با صفحه استفاده کنید