

آموزش Retraction در پرینتر سه بعدی – راهنمای کامل تنظیم ریترکشن
- علی قنبری
- آموزش, آموزش پرینتر سه بعدی
- 1405/07/13


Retraction در پرینتر سه بعدی
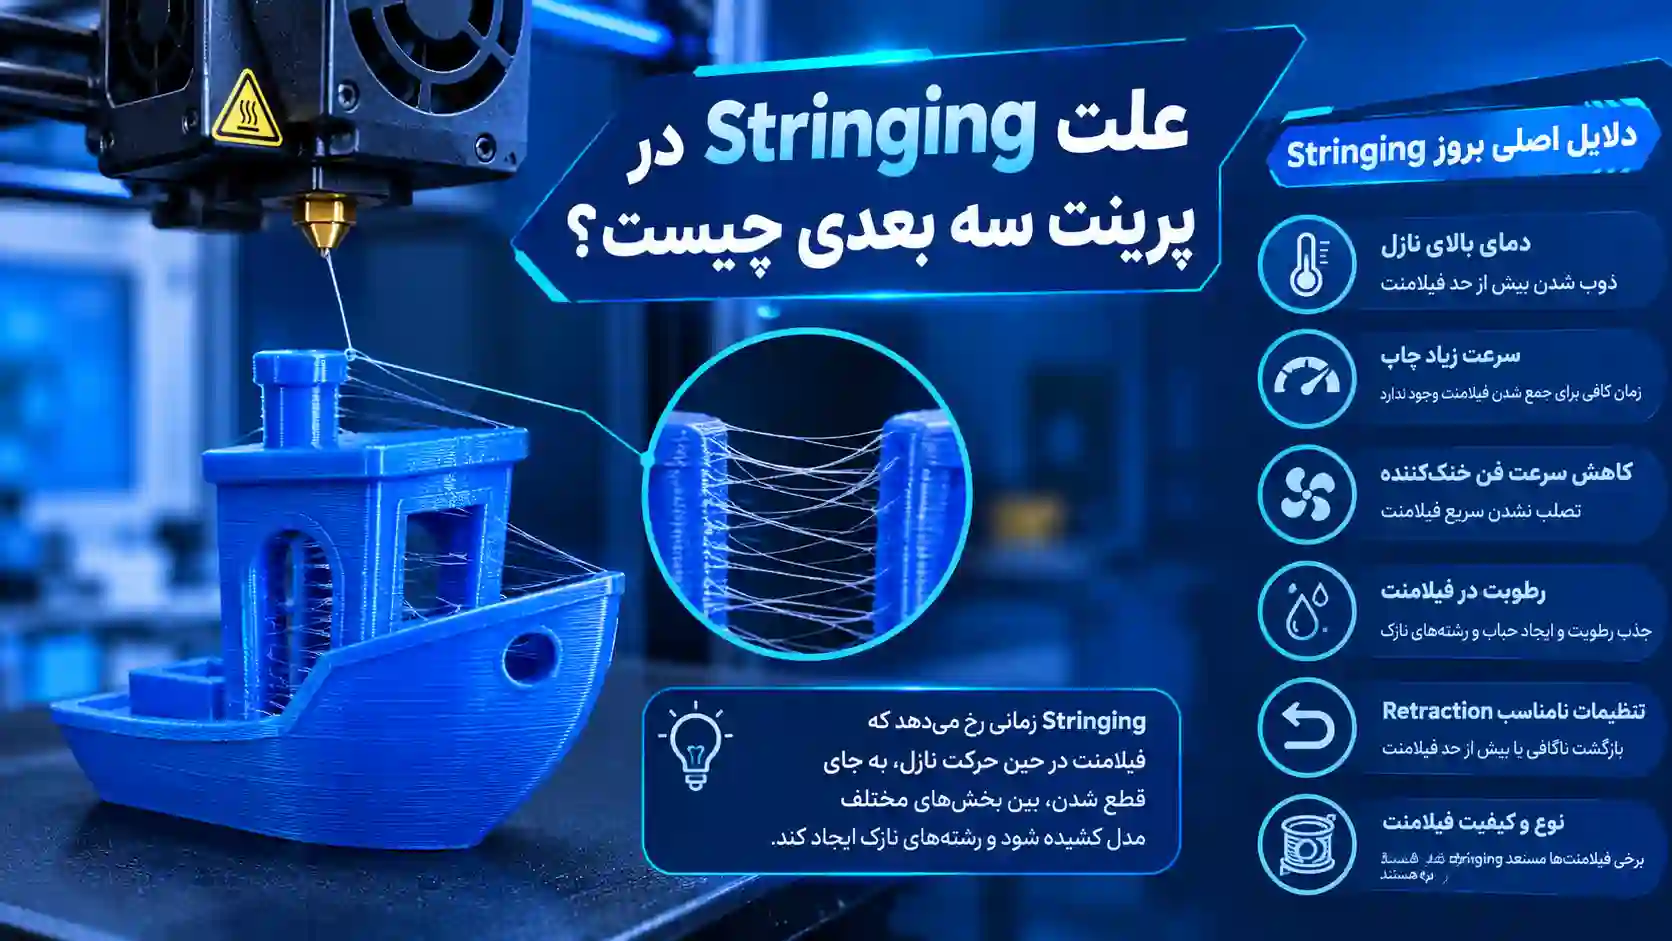
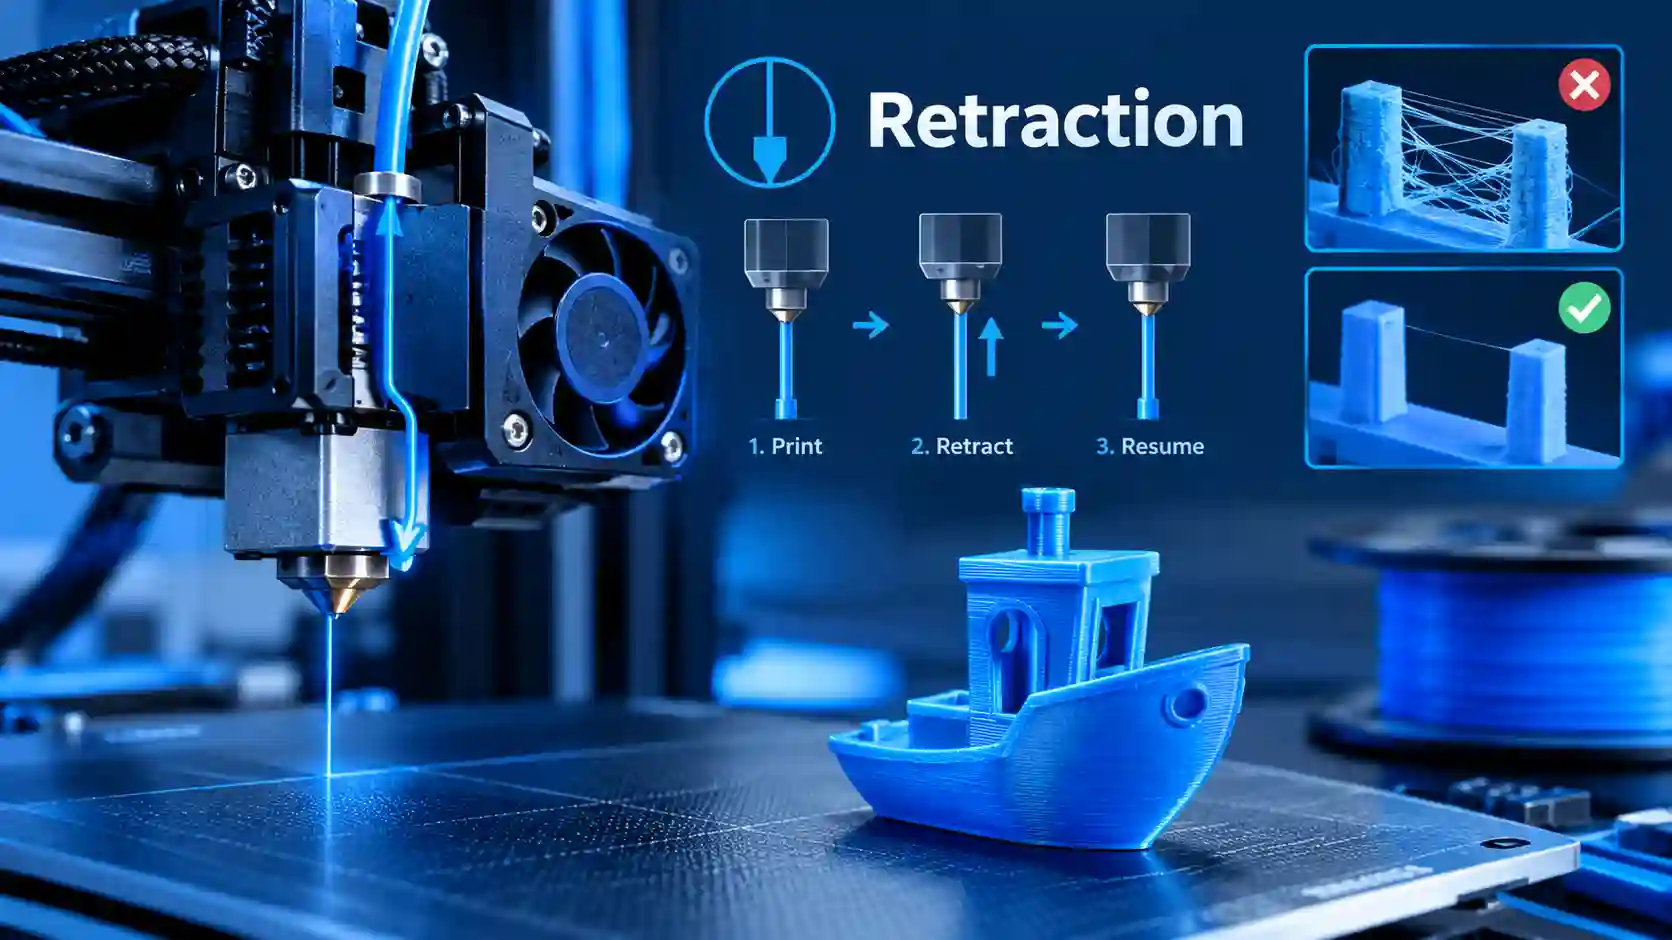
یکی از رایجترین مشکلات در پرینتر سه بعدی FDM، ایجاد رشتههای نازک پلاستیکی بین بخشهای مختلف قطعه است که به آن Stringing یا نخکشی گفته میشود. مهمترین ابزاری که برای جلوگیری از این مشکل در اختیار داریم، تنظیم صحیح Retraction است.
تنظیم صحیح Retraction نقش مهمی در کیفیت نهایی چاپ سهبعدی دارد. با انتخاب مقدار مناسب برای Retraction، میتوان از ایجاد نخکشی (Stringing)، چکه کردن مواد (Oozing) و زائدههای ناخواسته روی قطعه جلوگیری کرد؛ در نتیجه سطوح چاپشده تمیزتر، جزئیات دقیقتر و ظاهر نهایی قطعه حرفهایتر خواهد بود.
Retraction در پرینتر سه بعدی چیست؟
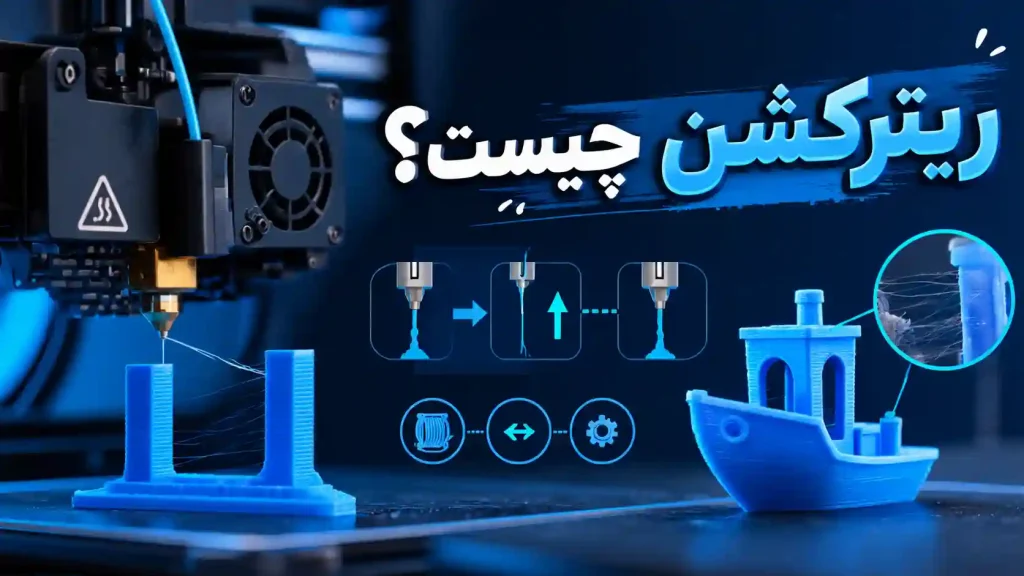
Retraction فرآیندی است که در آن اکسترودر قبل از حرکت نازل به نقطهای دیگر، مقداری از فیلامنت را به عقب میکشد تا فشار داخل هاتاند کاهش یابد تا مواد ذوب شده در نازل با جاذبه به سمت پایین کشیده نشود
هنگامی که نازل از یک بخش قطعه به بخش دیگر حرکت میکند، پلاستیک مذاب تمایل دارد از نازل خارج شود. Retraction با کاهش فشار داخل نازل از این اتفاق جلوگیری میکند.
هدف اصلی Retraction
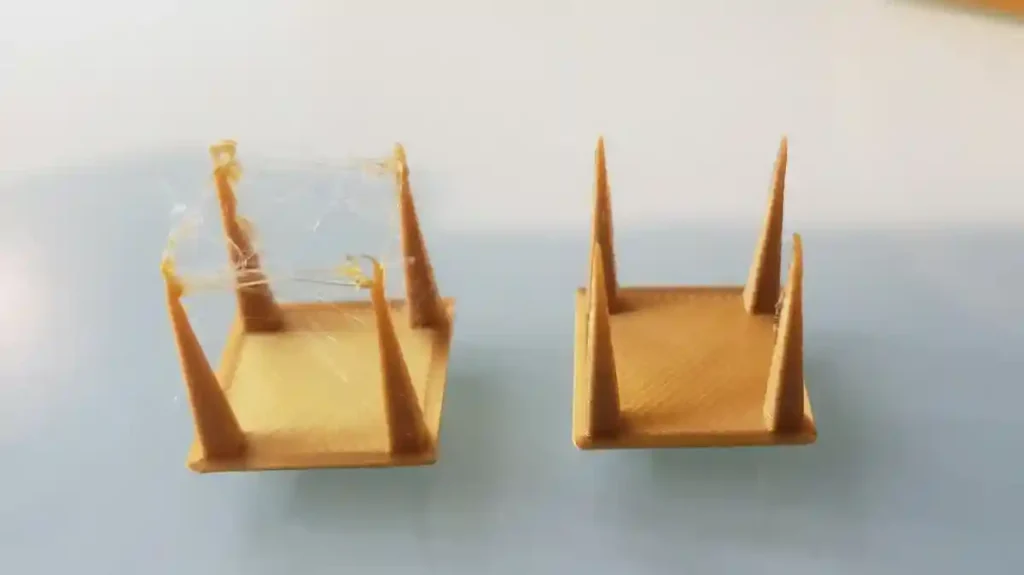
- جلوگیری از Stringing
- کاهش Oozing (چکه کردن فیلامنت)
- افزایش کیفیت سطوح خارجی
- کاهش ایجاد زائده روی قطعه
- بهبود جزئیات چاپ
Retraction چگونه کار میکند؟
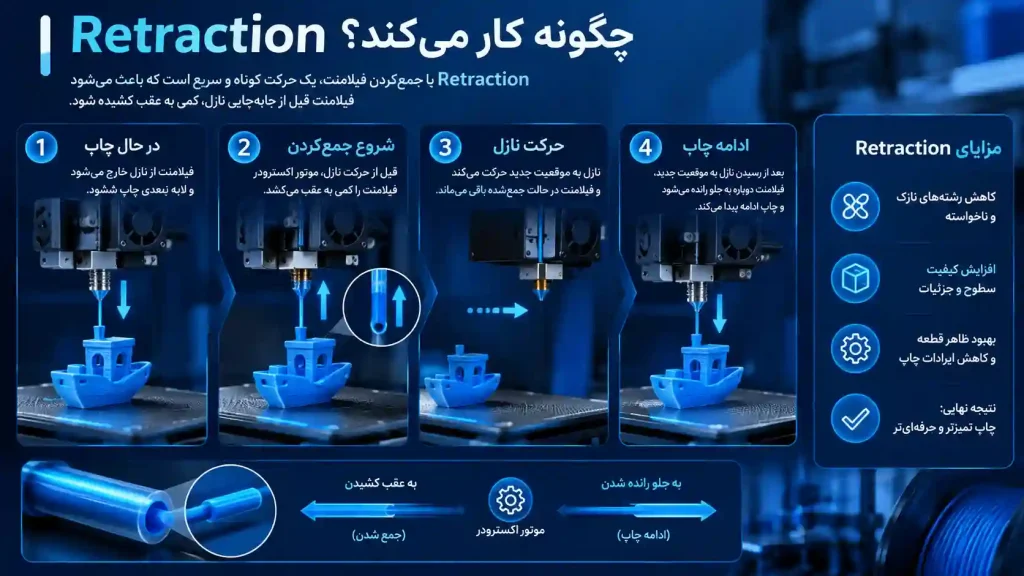
زمانی که پرینتر قصد انجام یک Travel Move را دارد، موتور اکسترودر فیلامنت را چند میلیمتر به سرعت عقب میکشد.
این کار باعث میشود:
- فشار داخل هاتاند کاهش یابد.
- پلاستیک مذاب از نازل خارج نشود.
- حرکت نازل بدون ایجاد نخکشی انجام شود.
پس از پایان حرکت انتقالی (Travel Move)، فیلامنت به میزان مورد نیاز دوباره به داخل هاتاند رانده میشود تا جریان مواد از نازل از سر گرفته شده و چاپ لایه بعدی با دقت ادامه پیدا کند.
مهمترین تنظیمات Retraction در پرینتر سه بعدی
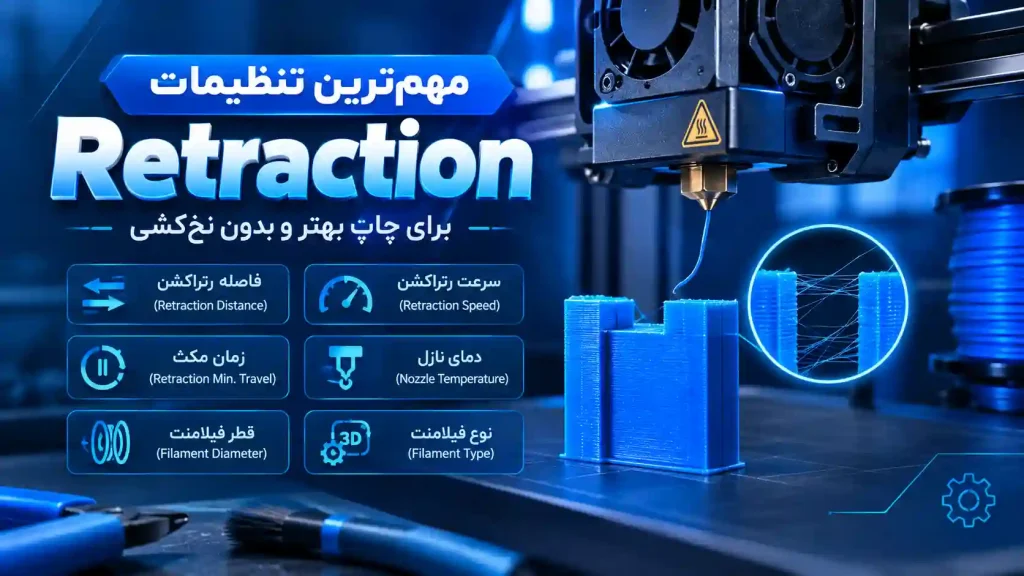
Retraction Distance:
Retraction Distance مقدار عقب کشیدن فیلامنت را مشخص میکند.
واحد آن میلیمتر است.
اگر این مقدار کم باشد:
- Stringing ایجاد میشود.
- پلاستیک از نازل نشت میکند.
اگر این بیش از حد زیاد باشد:
- اکسترودر دچار گیرکردن میشود.
- Under Extrusion رخ میدهد.
- احتمال گرفتگی هاتاند افزایش مییابد.
Retraction Speed:
Retraction Speed میزان سرعت عقب کشیدن مواد هست که مکش در داخل اکسترودر ایجاد کند.
واحد آن میلی متر بر ثانیه است.
اگر این مقدار کم باشد:
- مکش ایجاد شده کمتر می شود.
- پلاستیک از نازل نشت میکند.
اگر این بیش از حد زیاد باشد:
- اکسترودر دچار گیرکردن میشود.
- اکسترودر ممکن است فیلامنت را بساید.
- در فیلامنتهای انعطافپذیر باعث جمع شدن می شود.
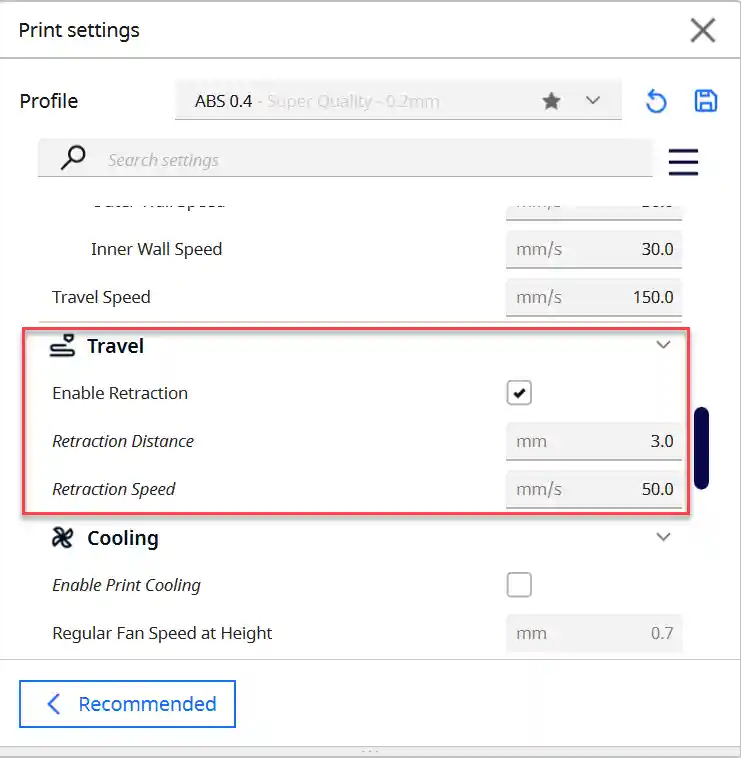
مقدار مناسب Retraction برای انواع اکسترودر
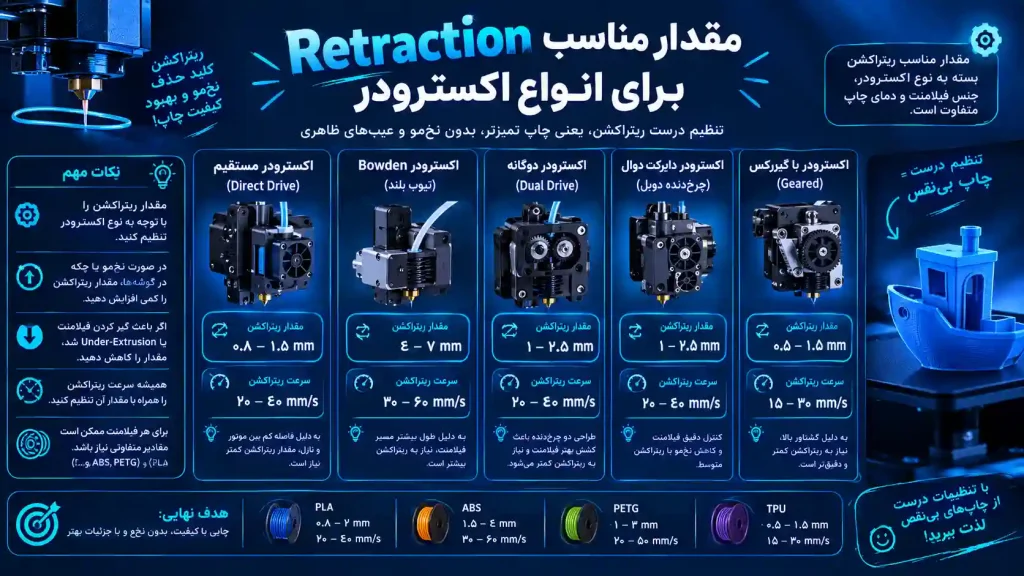
Direct Drive اکسترودر
در اکسترودرهای Direct Drive به دلیل فاصله بسیار کم بین چرخدنده اکسترودر و هاتاند، کنترل جریان فیلامنت با دقت بیشتری انجام میشود. به همین دلیل معمولاً به مقدار Retraction کمتری نیاز دارند و عملکرد بهتری در کاهش Stringing و Oozing ارائه میکنند.
مقادیر پیشنهادی
| فیلامنت | Distance | Speed |
|---|---|---|
| PLA | 0.8 تا 2 میلیمتر | 35 تا 50 mm/s |
| PETG | 0.5 تا 1.5 میلیمتر | 35 تا 45 mm/s |
| ABS | 1 تا 2 میلیمتر | 35 تا 50 mm/s |
| TPU | 0 تا 1 میلیمتر | 20 تا 30 mm/s |
Bowden اکسترودر
در سیستمهای Bowden به دلیل فاصله بیشتر بین اکسترودر و هاتاند و وجود لوله PTFE، فیلامنت هنگام حرکت مقداری فشردگی و کشسانی پیدا میکند. به همین دلیل معمولاً برای کاهش فشار داخل نازل و جلوگیری از نخکشی، به مقدار Retraction بیشتری نسبت به اکسترودرهای Direct Drive نیاز است.
مقادیر پیشنهادی
| فیلامنت | Distance | Speed |
|---|---|---|
| PLA | 4 تا 6 میلیمتر | 40 تا 60 mm/s |
| PETG | 3 تا 5 میلیمتر | 35 تا 50 mm/s |
| ABS | 4 تا 6 میلیمتر | 40 تا 60 mm/s |
داتیس 3D مرجع پرینتر سه بعدی FDM در ایران
چگونه بهترین مقدار Retraction را پیدا کنیم؟
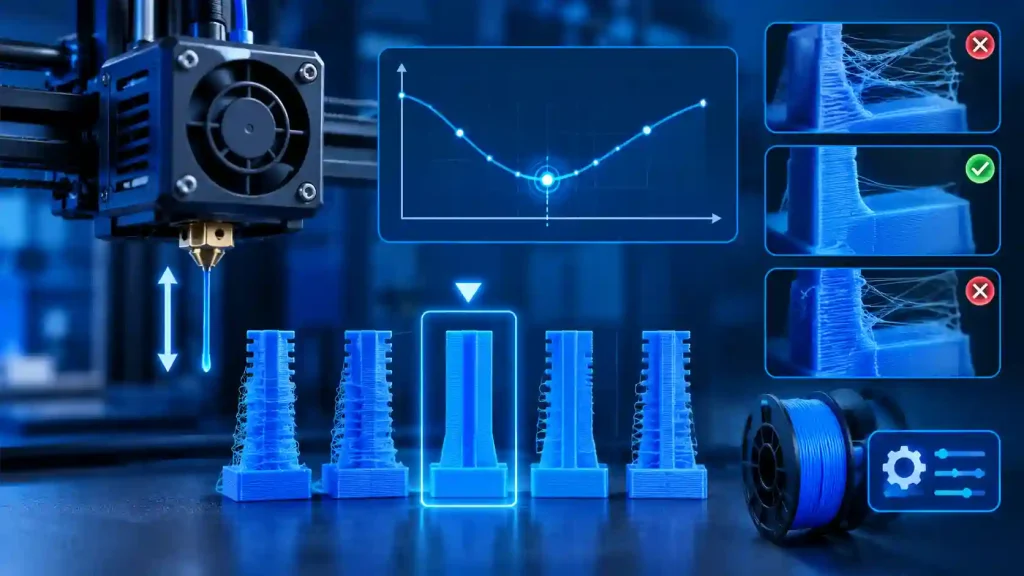
استفاده از Retraction Test
یکی از دقیقترین روشها برای تنظیم Retraction، چاپ مدلهای آزمایشی مخصوص Retraction Test است. این مدلها به شما کمک میکنند مقدار مناسب Retraction Distance و Retraction Speed را بهصورت مرحلهای بررسی کنید و با مقایسه میزان Stringing، کمترین مقدار مؤثر را برای پرینتر و فیلامنت خود پیدا کنید
مراحل تنظیم:
مرحله اول
Retraction را روی مقدار پایه قرار دهید:
- Direct Drive = 1 mm
- Bowden = 5 mm
مرحله دوم
مدل تست را چاپ کنید.
مرحله سوم
در هر تست مقدار Distance را 0.5 میلیمتر تغییر دهید.
مرحله چهارم
کمترین مقداری را انتخاب کنید که Stringing را از بین ببرد.
این روش دقیقترین راه برای تنظیم رتراکشن است.
چرا با وجود کنترل Retraction هنوز Stringing داریم؟
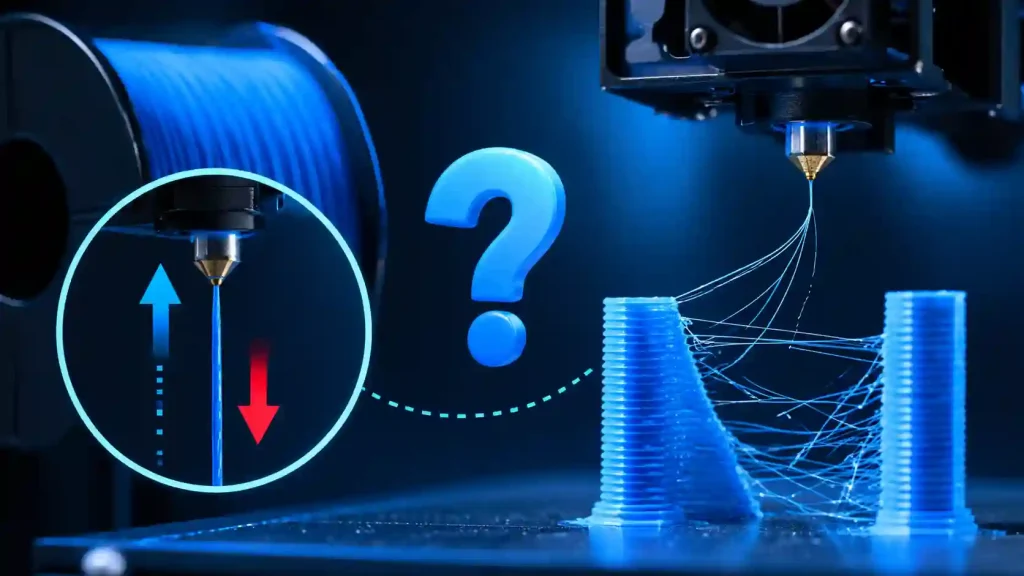
دمای چاپ بیش از حد بالا است
هرچه دمای چاپ فیلامنت بالاتر از محدوده مناسب آن تنظیم شود، ویسکوزیته مواد مذاب کاهش پیدا میکند و فیلامنت راحتتر از نازل خارج میشود. در نتیجه احتمال Oozing و ایجاد Stringing افزایش مییابد.
کاهش 5 تا 10 درجهای دما در بسیاری از مواقع مشکل را حل میکند.
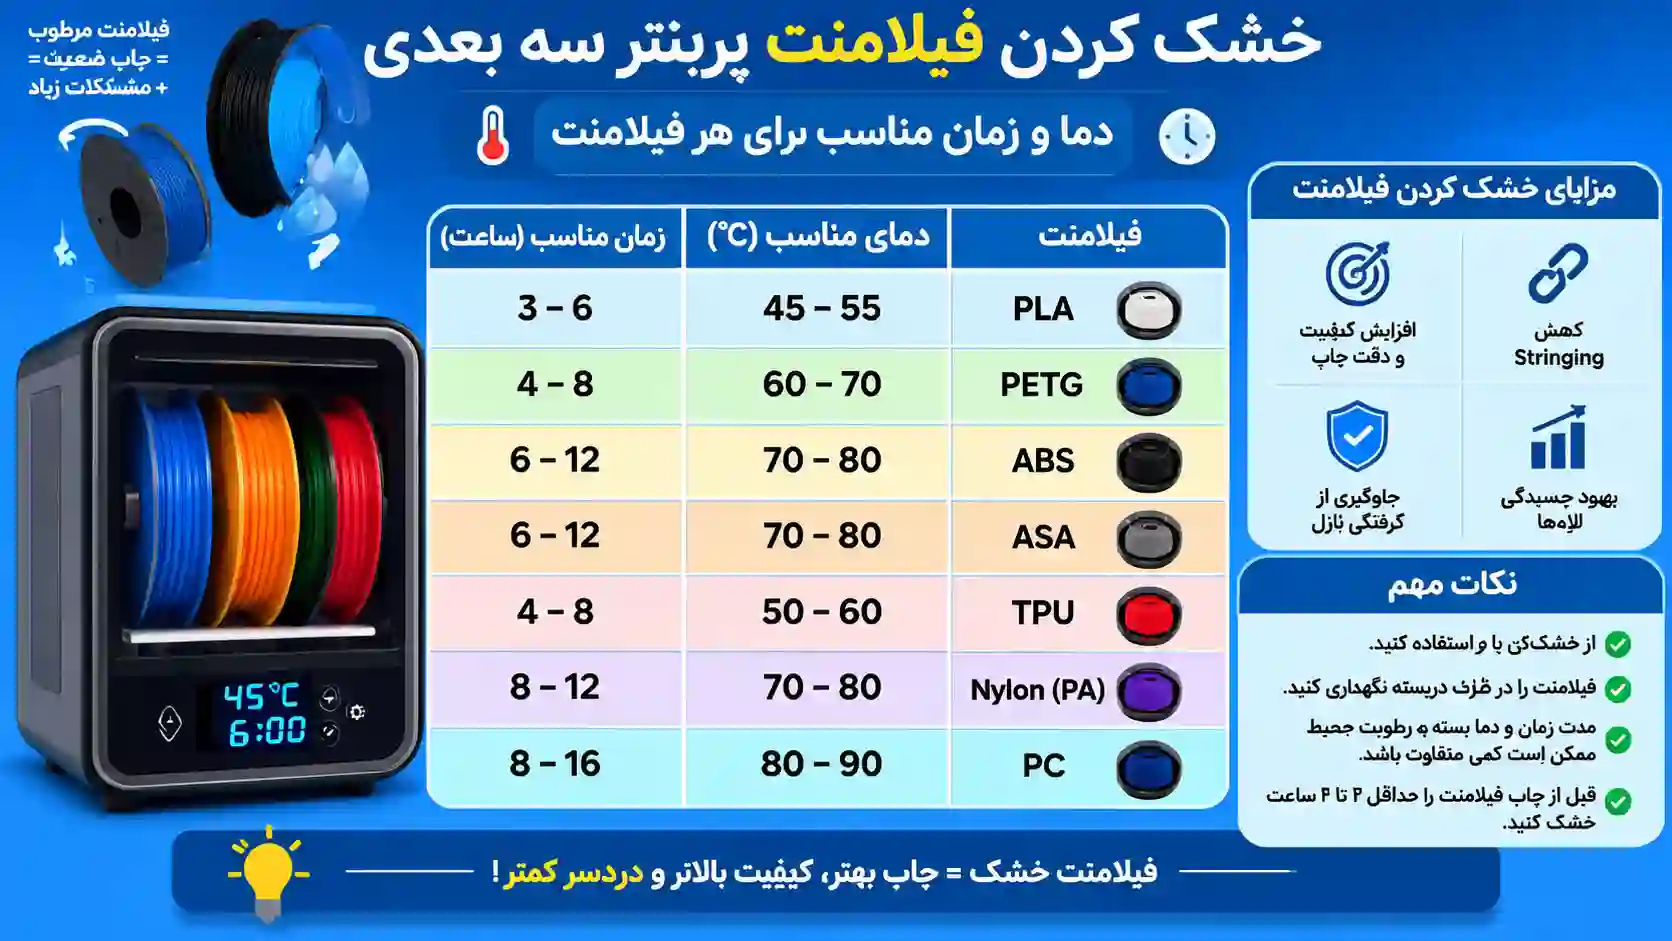
فیلامنت رطوبت جذب کرده است
فیلامنتی که رطوبت جذب کرده باشد، هنگام عبور از نازل داغ، آب جذبشده را به بخار تبدیل میکند. این فرایند میتواند باعث ایجاد حباب، صدای ترکیدن یا هیسهیس، ناپایداری جریان مواد و افزایش Oozing و Stringing شود.
این مشکل در:
- PETG
- TPU
- Nylon
بیشتر دیده میشود.
سرعت Travel پایین است
هرچه حرکت نازل در مسیرهای انتقالی (Travel Move) طولانیتر یا کندتر باشد، فرصت بیشتری برای خروج ناخواسته فیلامنت از نازل ایجاد میشود. به همین دلیل، بهینهسازی سرعت Travel و تنظیم صحیح Retraction میتواند به کاهش Oozing و Stringing کمک کند
افزایش Travel Speed معمولاً به کاهش Stringing کمک میکند.
تنظیمات مکمل Retraction
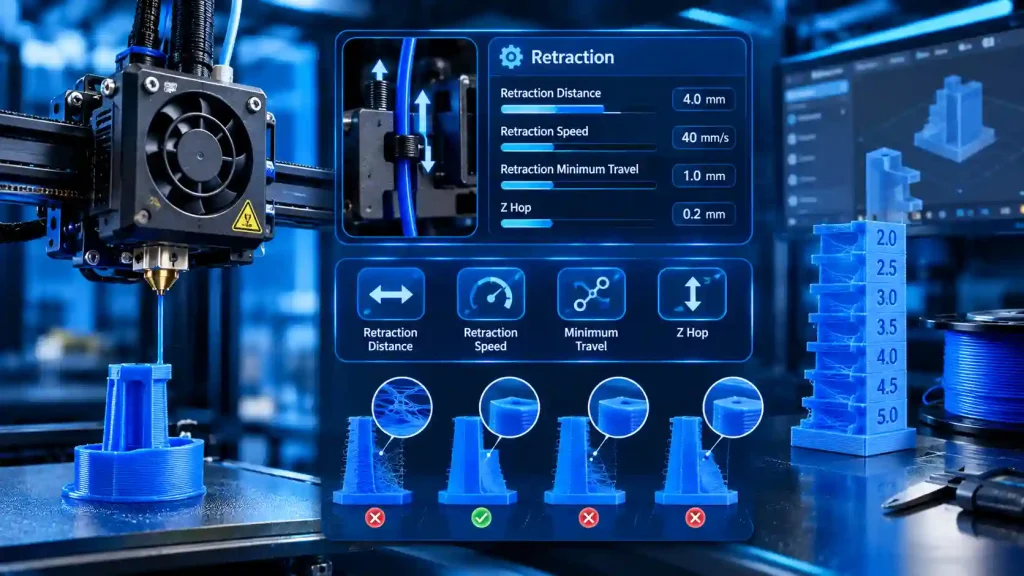
wipe
در قابلیت Wipe، نازل همزمان با انجام Retraction یا بلافاصله پس از آن، برای مسافت کوتاهی در امتداد مسیر چاپ قبلی حرکت میکند. این حرکت به کاهش فشار و جمعشدن مواد اضافی در نوک نازل کمک کرده و میتواند میزان Stringing و ایجاد زائده روی سطح قطعه را کاهش دهد.
Z-Hop
در قابلیت Z-Hop، هنگام انجام حرکت انتقالی (Travel Move)، نازل به اندازه مشخصی در محور Z از سطح قطعه فاصله میگیرد و پس از عبور از ناحیه موردنظر، به ارتفاع قبلی بازمیگردد. این قابلیت میتواند از برخورد نازل با قطعه جلوگیری کند و در برخی شرایط احتمال ایجاد خط و آسیب روی سطح چاپ را کاهش دهد
مزایا:
- جلوگیری از برخورد نازل
- کاهش اثرات Stringing
- مناسب برای قطعات پیچیده
Avoid Crossing Perimeters
این قابلیت مسیر حرکت نازل را از داخل قطعه عبور میدهد تا رشتههای احتمالی روی سطوح خارجی دیده نشوند.
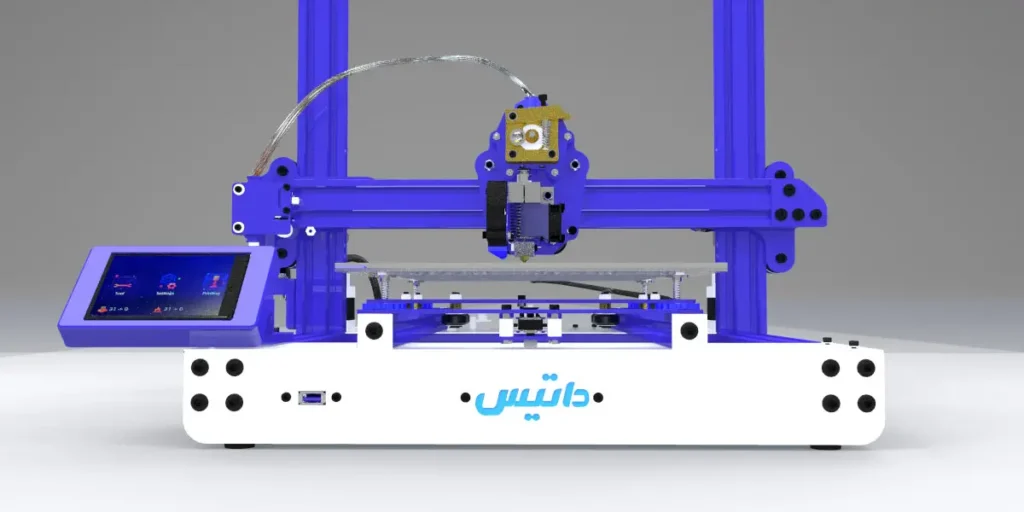
تنظیم Retraction برای پرینتر سه بعدی داتیس پرو
بهترین نقطه شروع برای داتیس پرو
از آنجایی که پرینتر سه بعدی داتیس پرو به اکسترودر Direct Drive مجهز است، کنترل فیلامنت در مسیر ورود به هاتاند با دقت بیشتری انجام میشود و معمولاً به مقدار Retraction کمتری نسبت به سیستمهای Bowden نیاز دارد. مقادیر زیر میتوانند بهعنوان نقطه شروع برای تنظیم Retraction در داتیس پرو در نظر گرفته شوند؛ با این حال، مقدار نهایی باید با توجه به نوع فیلامنت، دمای چاپ و نتایج تست Retraction تنظیم شود.
PLA
- Distance: 2 mm
- Speed: 50 mm/s
PETG
- Distance: 1mm
- Speed: 50mm/s
TPU
- Distance: 1 mm
- Speed: 25 mm/s
با این حال، مقدار مناسب Retraction به عواملی مانند نوع فیلامنت، دمای چاپ، سرعت چاپ و ویژگیهای مدل بستگی دارد. بنابراین، بهتر است تنظیمات اولیه با استفاده از تست Retraction بررسی و بر اساس نتیجه نهاییسازی شود تا کمترین میزان Stringing با بهترین کیفیت چاپ به دست آید.
اشتباهات رایج هنگام تنظیم Retraction
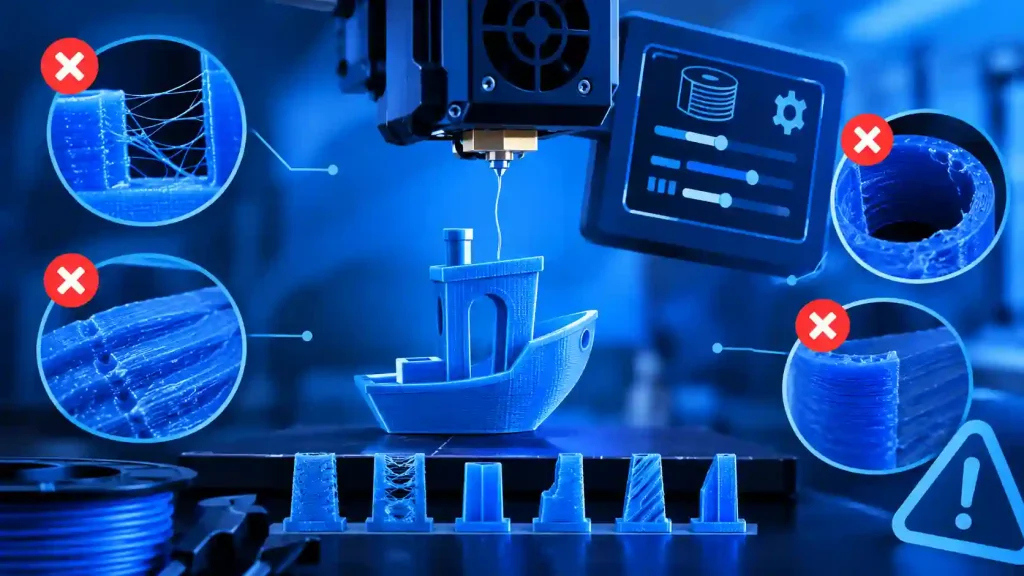
افزایش بیش از حد Distance
باعث مواد زیر میشود:
- گرفتگی نازل
- Under Extrusion
- سایش فیلامنت
افزایش بیش از حد Speed
ممکن است:
- اکسترودر فیلامنت را بجود.
- موتور اکسترودر Step Loss داشته باشد.
نادیده گرفتن دمای چاپ
بسیاری از کاربران ساعتها Retraction را تغییر میدهند در حالی که مشکل اصلی دمای بیش از حد بالاست.
جمعبندی
Retraction یکی از تنظیمات مهم در چاپ سهبعدی FDM است که با کنترل جریان فیلامنت هنگام حرکت نازل، به کاهش Stringing، Oozing و خروج ناخواسته مواد از نازل کمک میکند. با این حال، دستیابی به یک چاپ تمیز فقط با تغییر مقدار Retraction امکانپذیر نیست.
برای رسیدن به بهترین نتیجه، باید عواملی مانند Retraction Distance، Retraction Speed، دمای چاپ، رطوبت فیلامنت، سرعت Travel و تنظیماتی مانند Wipe و Z-Hop را نیز در نظر گرفت. همچنین مقدار مناسب Retraction برای هر پرینتر، اکسترودر و نوع فیلامنت میتواند متفاوت باشد.
بهترین روش این است که با یک Retraction Test، تنظیمات را بهصورت مرحلهای تغییر دهید و کمترین مقداری را که میتواند Stringing را به حداقل برساند پیدا کنید. با تنظیم صحیح این پارامترها میتوان کیفیت سطح، جزئیات و ظاهر نهایی قطعات چاپ سهبعدی را به شکل محسوسی بهبود داد و به چاپی تمیز و حرفهای دست پیدا کرد.
سوالات متداول
Retraction چیست؟
فرآیندی است که در آن فیلامنت قبل از حرکت نازل به عقب کشیده میشود تا از خروج ناخواسته پلاستیک جلوگیری شود.
بهترین مقدار Retraction برای PLA چقدر است؟
برای اکسترودر Direct Drive معمولاً بین 0.8 تا 2 میلیمتر مناسب است.
آیا TPU به Retraction نیاز دارد؟
بله، اما مقدار آن باید کمتر از PLA باشد و معمولاً بین 0 تا 1 میلیمتر تنظیم میشود.
آیا افزایش Retraction همیشه بهتر است؟
خیر، Retraction بیش از حد باعث گرفتگی نازل و Under Extrusion میشود.
Retraction Distance مهمتر است یا Retraction Speed؟
معمولاً Distance تأثیر بیشتری دارد، اما هر دو باید با هم تنظیم شوند تا بهترین نتیجه حاصل شود.
چرا با وجود Retraction هنوز Stringing دارم؟
دمای زیاد، رطوبت فیلامنت یا سرعت Travel پایین میتوانند عامل مشکل باشند