

آموزش کالیبره کردن E-Step پرینتر سهبعدی – تنظیم دقیق اکسترودر(مرحله به مرحله)
- علی قنبری
- آموزش, آموزش پرینتر سه بعدی
- 1405/07/17


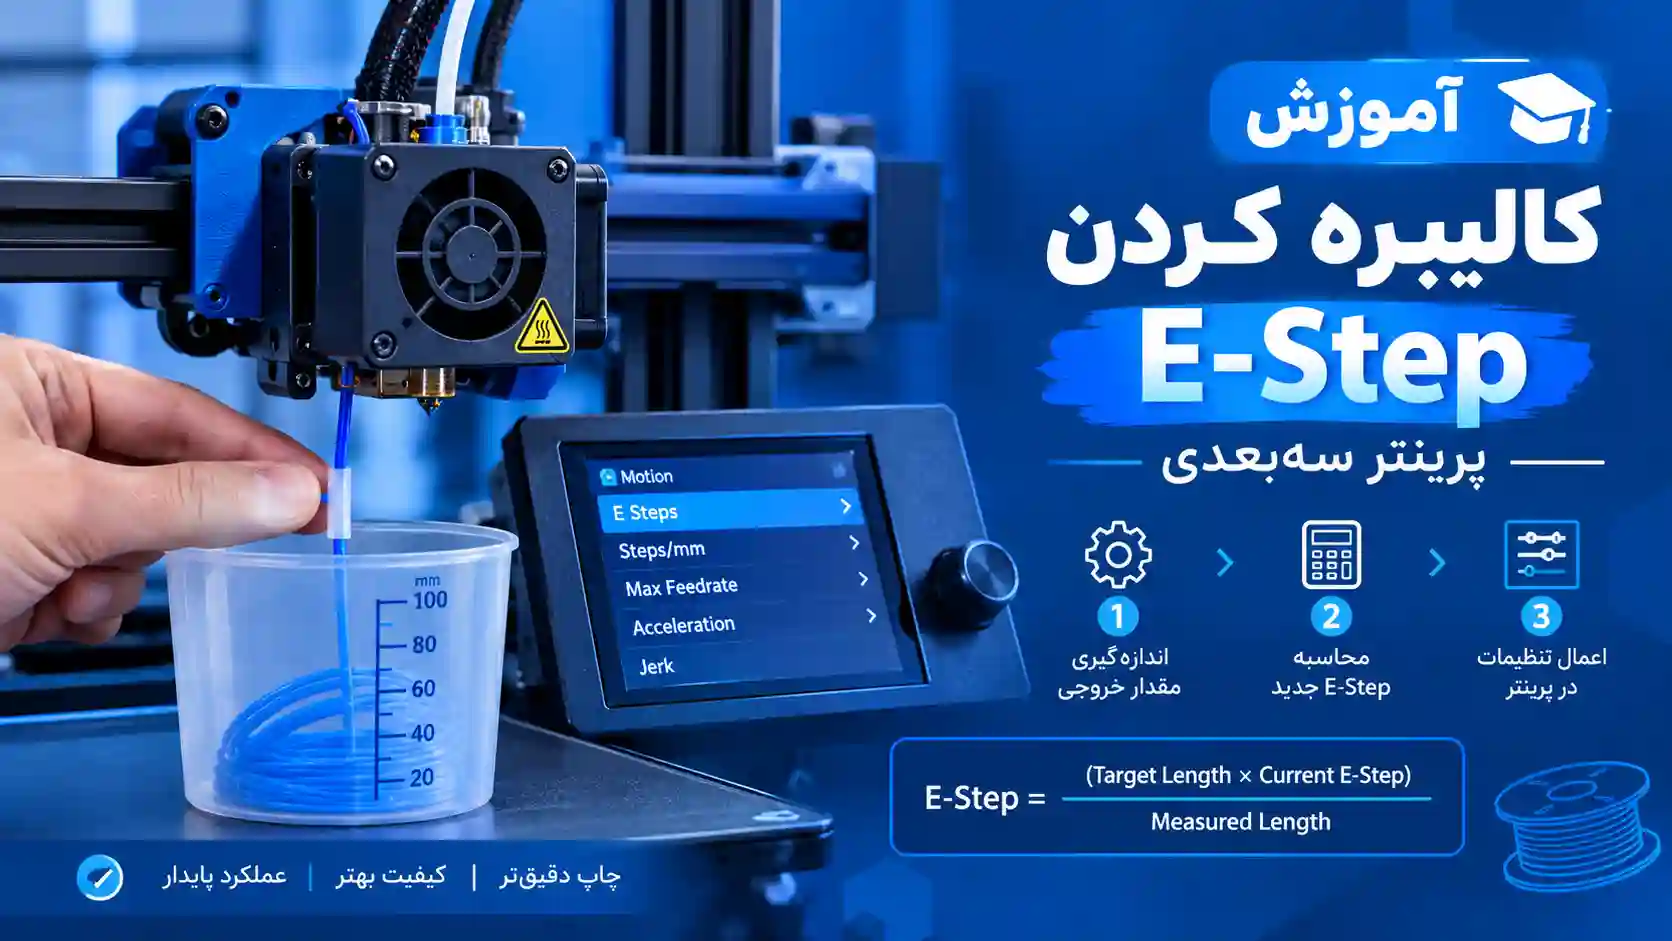
کالیبره کردن E-Step پرینتر سهبعدی یکی از مراحل مهم تنظیم اکسترودر است که به دستگاه کمک میکند مقدار فیلامنت موردنیاز را مطابق فرمان فریمور جابهجا کند. اگر پرینتر سهبعدی شما بهجای ۱۰۰ میلیمتر، فقط ۹۵ میلیمتر فیلامنت حرکت میدهد، یا مقدار بیشتری از حد انتظار تغذیه میکند، بررسی تنظیمات E-Step میتواند یکی از مراحل تشخیص مشکل باشد.
در این مقاله از داتیس 3D، یاد میگیرید E-Step چیست، چگونه مقدار فعلی آن را بخوانید، چطور با اندازهگیری دقیق فیلامنت مقدار جدید را محاسبه کنید و چگونه تنظیمات را در فریمور Marlin ذخیره کنید.
پاسخ سریع: برای کالیبره کردن E-Step، مقدار فعلی استپ اکسترودر را بخوانید، فرمان حرکت ۱۰۰ میلیمتری به اکسترودر بدهید، مقدار واقعی حرکت فیلامنت را اندازه بگیرید و از فرمول زیر استفاده کنید:
E-Step جدید = E-Step فعلی × طول فرماندادهشده ÷ طول واقعی حرکت فیلامنت
این روش برای محاسبه مقدار جدید در فریمورهایی مانند Marlin کاربرد دارد. در Klipper، روش تنظیم متفاوت است و معمولاً از پارامتر rotation_distance استفاده میشود.
E-Step در پرینتر سهبعدی چیست؟
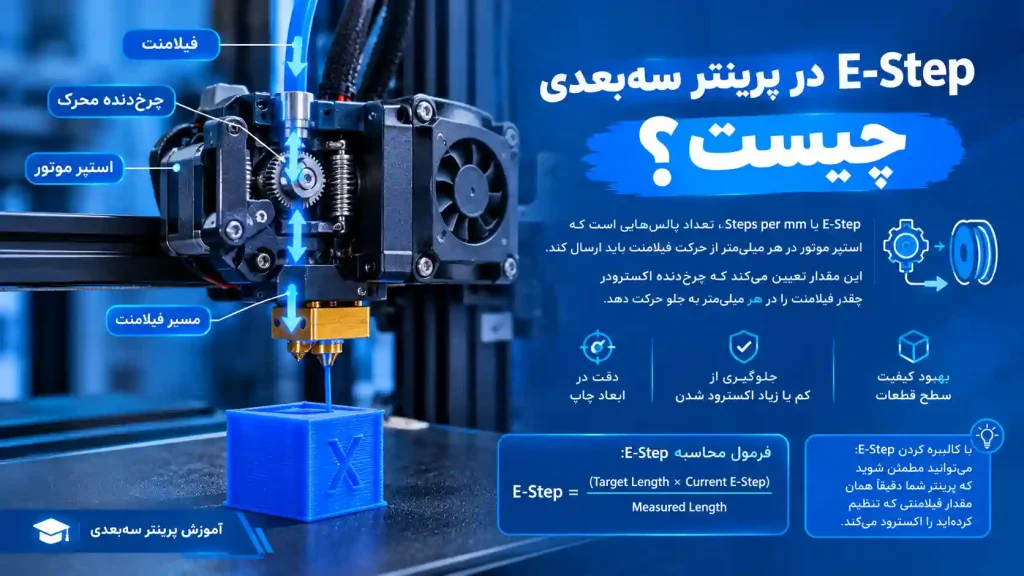
E-Step یا Extruder Steps per Millimeter مشخص میکند که موتور اکسترودر برای جابهجایی هر میلیمتر فیلامنت به چند استپ نیاز دارد. این مقدار معمولاً با واحد steps/mm نمایش داده میشود.
در پرینترهای سهبعدی FDM، موتور اکسترودر فیلامنت را به سمت هاتاند هدایت میکند. فریمور بر اساس مقدار E-Step، فرمان حرکت را به تعداد پالسهای موردنیاز موتور تبدیل میکند.
برای مثال، اگر مقدار E-Step برابر با ۴۰۰ باشد، فریمور برای حرکت اسمی ۱ میلیمتر فیلامنت، تعداد پالس متناسب با ۴۰۰ استپ را محاسبه میکند. البته حرکت واقعی به عواملی مانند نوع اکسترودر، قطر چرخدنده، نسبت انتقال، تنظیمات موتور و میزان لغزش فیلامنت نیز بستگی دارد.
چرا E-Step اهمیت دارد؟
اگر مقدار E-Step با عملکرد واقعی اکسترودر هماهنگ نباشد، ممکن است فیلامنت کمتر یا بیشتر از مقدار مورد انتظار تغذیه شود. این وضعیت میتواند در کیفیت چاپ سهبعدی تأثیر بگذارد.
- Under-extrusion یا کماکستروژن: مقدار فیلامنت خروجی کمتر از مقدار موردنیاز است.
- Over-extrusion یا بیشاکستروژن: مقدار فیلامنت خروجی بیشتر از مقدار موردنیاز است.
- ضعف اتصال لایهها: کمبود مواد میتواند باعث کاهش استحکام قطعه شود.
- ایجاد فاصله بین خطوط چاپ: کماکستروژن ممکن است باعث ایجاد شکاف در دیوارهها یا سطح بالایی قطعه شود.
البته تمام این مشکلات ناشی از E-Step نیستند؛ گرفتگی نازل، دمای نامناسب، فشار بیش از حد در مسیر فیلامنت و تنظیم نادرست Flow Rate نیز میتوانند علائم مشابهی ایجاد کنند.
در کالیبره کردن E-Step پرینتر سهبعدی میخوانیم
چه زمانی باید کالیبره کردن E-Step پرینتر سهبعدی انجام بدی؟
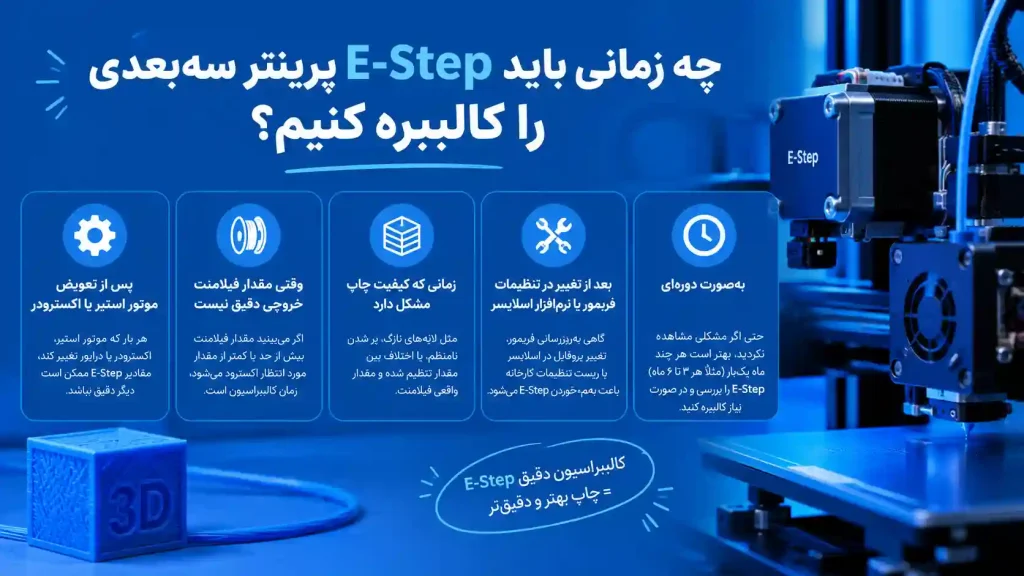
کالیبراسیون E-Step پرینتر سه بعدی معمولاً در شرایط زیر اهمیت پیدا میکند:
- پس از تعویض اکسترودر یا چرخدنده محرک فیلامنت
- پس از تغییر نسبت انتقال اکسترودر
- هنگام مونتاژ یک پرینتر سهبعدی جدید
- زمانی که اندازهگیری دقیق نشان میدهد طول واقعی تغذیه فیلامنت با فرمان دستگاه مطابقت ندارد
- پس از تغییر تنظیمات فریمور که روی استپهای موتور اکسترودر تأثیر میگذارند
اگر فقط یک نوع فیلامنت چاپ نامناسبی دارد، ابتدا دمای نازل، سلامت فیلامنت، گرفتگی نازل و Flow Rate را بررسی کنید. تغییر E-Step برای جبران تمام مشکلات چاپ، روش درستی نیست.
وسایل موردنیاز برای کالیبراسیون E-Step
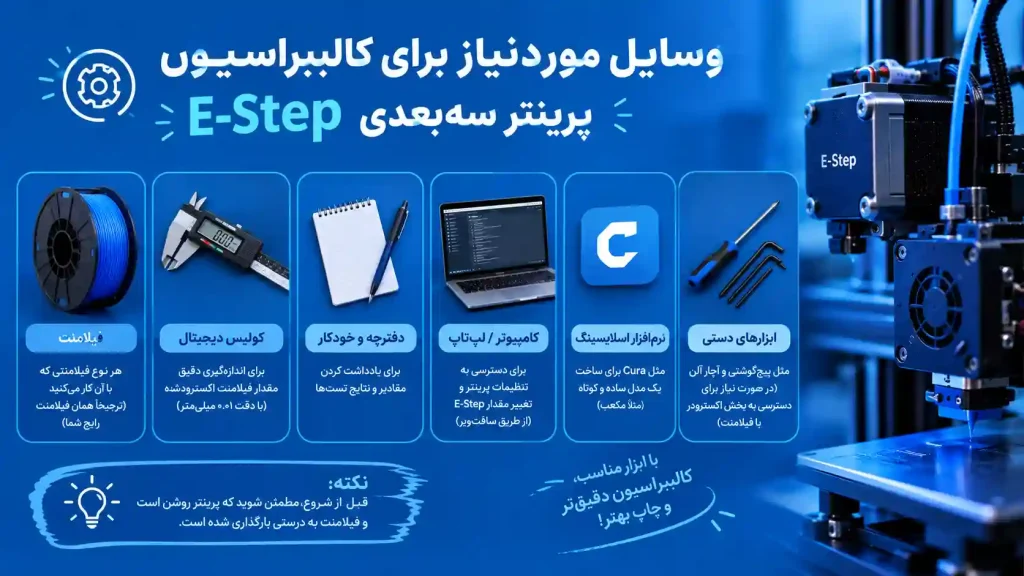
برای انجام این کار به تجهیزات پیچیدهای نیاز ندارید. ابزارهای زیر کافی هستند:
- پرینتر سهبعدی با اکسترودر سالم
- فیلامنت مناسب دستگاه
- خطکش دقیق یا کولیس
- ماژیک با نوک ظریف
- رایانه و نرمافزار ارسال G-code، یا رابطی که امکان ارسال مستقیم دستورات را داشته باشد
پیش از شروع، مطمئن شوید مسیر فیلامنت آزاد است، چرخدنده اکسترودر لغزش ندارد و فیلامنت بهدرستی در مسیر تغذیه قرار گرفته است.
آموزش کالیبره کردن E-Step پرینتر سهبعدی بهصورت مرحلهبهمرحله
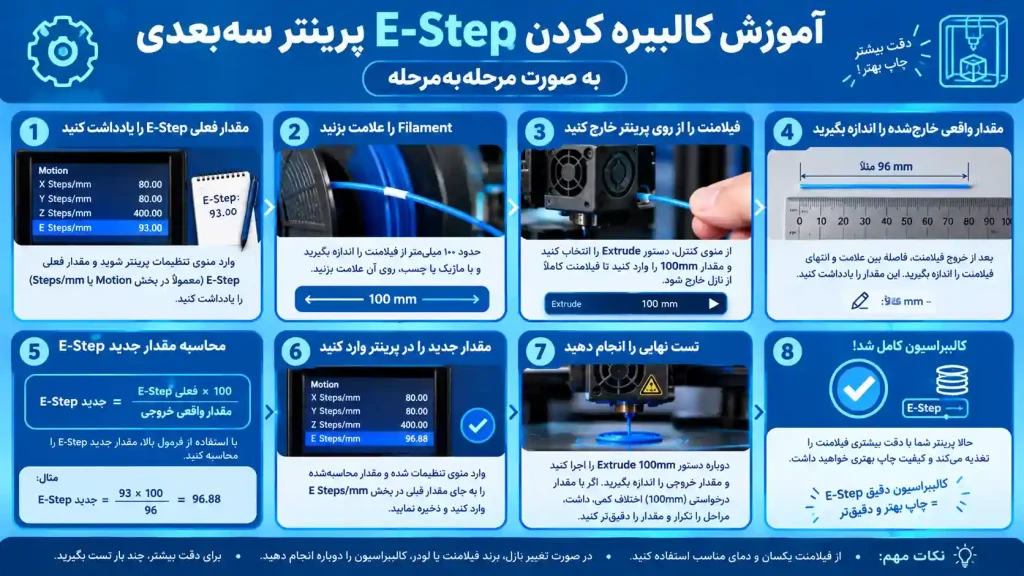
مرحله اول: مقدار فعلی E-Step را پیدا کنید
اگر پرینتر شما از فریمور Marlin استفاده میکند، میتوانید از طریق ترمینال G-code مقدار فعلی استپها را مشاهده کنید.
دستور زیر را ارسال کنید:
M503
در خروجی، به دنبال فرمانی مانند نمونه زیر بگردید:
M92 X80.00 Y80.00 Z400.00 E420.00
در این مثال، مقدار E-Step برابر با ۴۲۰ استپ بر میلیمتر است. این عدد صرفاً نمونه آموزشی است و نباید آن را بدون اندازهگیری برای پرینتر خود استفاده کنید.
اگر رابط کاربری دستگاه امکان مشاهده تنظیمات حرکتی را دارد، ممکن است بتوانید مقدار E-Step را از منوی دستگاه نیز پیدا کنید.
مرحله دوم: فیلامنت را علامتگذاری کنید
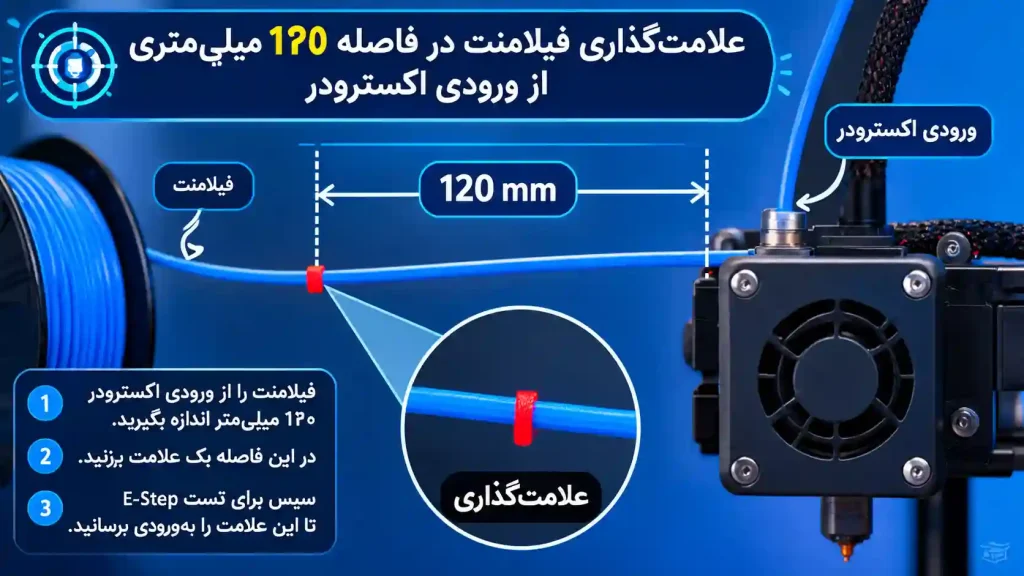
فیلامنت را داخل اکسترودر قرار دهید و نقطه ورود آن به بدنه اکسترودر را مشخص کنید. سپس از همان نقطه، روی فیلامنت فاصله ۱۲۰ میلیمتر را اندازه بگیرید و یک علامت واضح بزنید.
چرا ۱۲۰ میلیمتر؟ چون در مرحله بعد فرمان حرکت ۱۰۰ میلیمتری میدهیم. اگر اکسترودر دقیقاً همین مقدار را حرکت دهد، علامت باید در فاصله ۲۰ میلیمتری ورودی اکسترودر باقی بماند.
نکته: اندازهگیری را از یک نقطه ثابت انجام دهید؛ تغییر محل مرجع اندازهگیری باعث ایجاد خطا در نتیجه میشود.
مرحله سوم: شرایط مناسب برای حرکت اکسترودر را فراهم کنید
در پرینترهای دارای محافظت در برابر اکستروژن سرد، موتور اکسترودر ممکن است تا زمانی که هاتاند به دمای مجاز نرسیده باشد، اجازه حرکت نداشته باشد.
برای انجام آزمایش معمول، هاتاند را به دمای مناسب فیلامنت مورد استفاده برسانید. برای مثال، در صورت استفاده از PLA، دمای معمول چاپ همان فیلامنت را در نظر بگیرید.
پیش از ارسال فرمان، مطمئن شوید نازل مسدود نیست، فیلامنت بهآرامی تغذیه میشود و قرقره آزادانه میچرخد. در این روش، هدف اندازهگیری عملکرد اکسترودر در شرایط عملیاتی عادی است.
مرحله چهارم: فرمان حرکت ۱۰۰ میلیمتری را ارسال کنید
در فریمور Marlin، ابتدا حالت حرکت نسبی اکسترودر را فعال کنید:
M83
سپس فرمان زیر را ارسال کنید:
G1 E100 F100
این فرمان از اکسترودر میخواهد ۱۰۰ میلیمتر فیلامنت را با نرخ ۱۰۰ میلیمتر در دقیقه تغذیه کند. نرخ پایین حرکت به کاهش احتمال لغزش چرخدنده و خطای اندازهگیری کمک میکند.
پس از پایان حرکت، فاصله علامت فیلامنت تا نقطه مرجع ورودی اکسترودر را دوباره اندازه بگیرید.
اگر رابط دستگاه یا فریمور شما از دستورات متفاوتی استفاده میکند، قبل از اجرای فرمانها مستندات همان فریمور را بررسی کنید.
مرحله پنجم: طول واقعی حرکت فیلامنت را محاسبه کنید
فرض کنید علامت اولیه در فاصله ۱۲۰ میلیمتری قرار داشته و پس از اجرای فرمان، علامت در فاصله ۲۵ میلیمتری ورودی اکسترودر باقی مانده است.
طول واقعی حرکت فیلامنت برابر است با:
طول واقعی حرکت = فاصله اولیه علامت − فاصله باقیمانده
در این مثال:
۱۲۰ − ۲۵ = ۹۵ میلیمتر
یعنی اکسترودر بهجای ۱۰۰ میلیمتر، فقط ۹۵ میلیمتر فیلامنت را حرکت داده است.
اگر فاصله باقیمانده ۲۰ میلیمتر باشد، طول واقعی حرکت ۱۰۰ میلیمتر است و نتیجه آزمایش با فرمان دستگاه مطابقت دارد.
فرمول محاسبه E-Step جدید
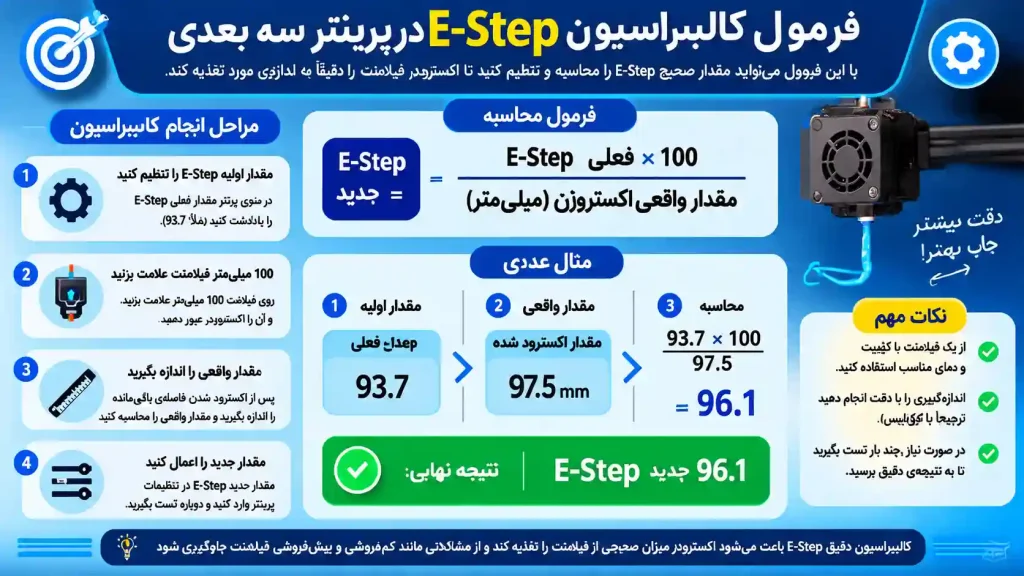
پس از اندازهگیری طول واقعی حرکت فیلامنت، میتوانید مقدار جدید E-Step را محاسبه کنید.
فرمول کالیبراسیون E-Step:
E-Step جدید = E-Step فعلی × طول فرماندادهشده ÷ طول واقعی حرکت
در آزمایش استاندارد ۱۰۰ میلیمتری، فرمول سادهتر میشود:
E-Step جدید = E-Step فعلی × ۱۰۰ ÷ طول واقعی حرکت
مثال عددی برای محاسبه E-Step
فرض کنید:
- مقدار فعلی E-Step برابر با ۴۲۰ است.
- طول فرماندادهشده برابر با ۱۰۰ میلیمتر است.
- طول واقعی حرکت فیلامنت برابر با ۹۵ میلیمتر است.
محاسبه:
E-Step جدید = ۴۲۰ × ۱۰۰ ÷ ۹۵
نتیجه:
E-Step جدید ≈ ۴۴۲٫۱۱
بنابراین مقدار جدید را میتوان بهصورت زیر تنظیم کرد:
M92 E442.11
این عدد فقط برای مثال بالا معتبر است. مقدار مناسب دستگاه شما باید از اندازهگیری واقعی به دست بیاید.
اگر اکسترودر بیشتر از مقدار فرمان حرکت کند چه کنیم؟
فرض کنید E-Step فعلی ۴۲۰ باشد، اما با فرمان حرکت ۱۰۰ میلیمتری، اکسترودر واقعاً ۱۰۵ میلیمتر فیلامنت را جابهجا کند.
در این حالت:
E-Step جدید = ۴۲۰ × ۱۰۰ ÷ ۱۰۵
نتیجه:
E-Step جدید = ۴۰۰
بنابراین مقدار E-Step باید کاهش یابد؛ زیرا اکسترودر بیش از مقدار فرماندادهشده فیلامنت را حرکت داده است.
مستند رسمی دستور M92 در Marlin — تنظیم استپ بر واحد، مشاهده مقدار و ذخیره تنظیمات.
مستند تنظیمات اکسترودر در Marlin — آشنایی با تنظیمات اکسترودر.
راهنمای کالیبراسیون E-Step و فرمول محاسبه — روش اندازهگیری فیلامنت و محاسبه مقدار جدید
داتیس 3D مرجع پرینتر سه بعدی FDM در ایران
تنظیم و ذخیره E-Step در فریمور Marlin
پس از محاسبه مقدار جدید، آن را با دستور M92 تنظیم کنید.
برای مثال:
M92 E442.11
سپس در صورتی که فریمور شما ذخیره تنظیمات در حافظه EEPROM را پشتیبانی میکند و این قابلیت فعال است، دستور زیر را ارسال کنید:
M500
این دستور تنظیمات فعلی را در حافظه ذخیره میکند تا پس از خاموش و روشن شدن دستگاه باقی بمانند.
برای بررسی مقدار ثبتشده، میتوانید دوباره دستور زیر را اجرا کنید:
M503
در خروجی باید مقدار جدید E-Step را مشاهده کنید.
توجه: اگر دستگاه شما از فریمور Klipper استفاده میکند، روش تنظیم معمولاً با تغییر rotation_distance در فایل پیکربندی انجام میشود و نباید دستورالعمل Marlin را بدون تطبیق با فریمور اجرا کنید.
تنظیم و ذخیره E-Step در فریمور Marlin از طریق نمایشگر لمسی
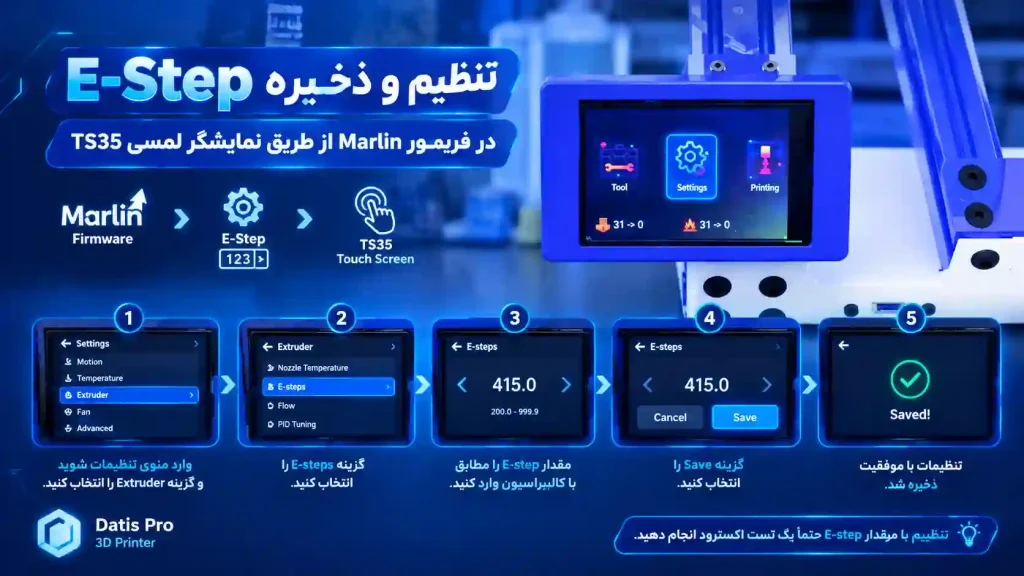
در برخی پرینترهای سهبعدی مجهز به فریمور Marlin و نمایشگر لمسی ، امکان دسترسی به تنظیمات حرکتی از طریق منوهای دستگاه وجود دارد. اگر فریمور نصبشده روی دستگاه این قابلیت را فراهم کرده باشد، میتوانید مقدار E-Step اکسترودر را بدون اتصال مستقیم به رایانه بررسی و تنظیم کنید.
توجه داشته باشید که نام منوها و امکانات نمایشگر ممکن است با توجه به نسخه فریمور و نحوه پیکربندی رابط کاربری متفاوت باشد؛ بنابراین، مسیر دقیق منو باید بر اساس نسخه نصبشده روی دستگاه بررسی شود.
مرحله اول: ورود به منوی تنظیمات دستگاه
ابتدا پرینتر سهبعدی را روشن کنید و وارد منوی تنظیمات یا بخش کنترل حرکتی نمایشگر شوید.
پیدا کردن تنظیمات اکسترودر
در منوهای دستگاه، به دنبال گزینههایی مانند موارد زیر بگردید:
- Control
- Motion
- Steps per mm
- E-Steps یا Extruder Steps
اگر چنین گزینهای وجود نداشت، ممکن است فریمور دستگاه امکان تغییر مستقیم E-Step از طریق نمایشگر را فراهم نکرده باشد.
مرحله دوم: مشاهده و تغییر مقدار E-Step
اگر گزینه تنظیم استپ اکسترودر در نمایشگر وجود دارد، مقدار فعلی را یادداشت کنید. سپس مقدار جدید را بر اساس اندازهگیری واقعی فیلامنت و فرمول کالیبراسیون محاسبه کنید.
مرحله سوم: ذخیره تنظیمات E-Step
پس از وارد کردن مقدار جدید، در صورت وجود گزینهای مانند Save Settings یا Store Settings، آن را انتخاب کنید.
مرحله چهارم: آزمایش مجدد اکسترودر
پس از ذخیره مقدار جدید، آزمایش تغذیه فیلامنت را دوباره انجام دهید. با فرمان حرکت ۱۰۰ میلیمتری، طول واقعی حرکت را اندازه بگیرید و بررسی کنید که نتیجه تا حد دقت اندازهگیری با مقدار درخواستی مطابقت داشته باشد.
اگر اختلاف همچنان زیاد است، پیش از تغییر مجدد E-Step، لغزش چرخدنده، گرفتگی نازل و مقاومت مسیر فیلامنت را بررسی کنید.
نکته مهم: وجود نمایشگر بهتنهایی تضمین نمیکند که تمام گزینههای Marlin در رابط لمسی فعال باشند. اگر گزینه تغییر E-Step یا ارسال G-code در منو وجود ندارد، باید از روش سازگار دیگری برای تنظیم فریمور استفاده کنید.
چگونه مطمئن شویم کالیبراسیون E-Step درست انجام شده است؟
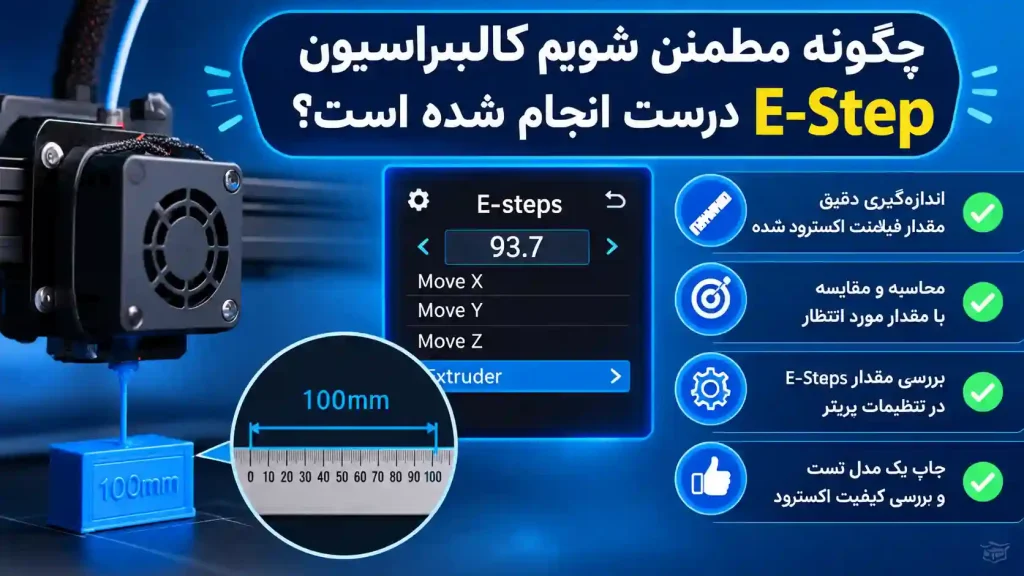
پس از ثبت مقدار جدید، آزمایش را دوباره با همان شرایط تکرار کنید:
۱. فیلامنت را از همان نقطه مرجع در فاصله ۱۲۰ میلیمتری علامتگذاری کنید.
۲. فرمان حرکت ۱۰۰ میلیمتری را اجرا کنید.
۳. فاصله باقیمانده را اندازه بگیرید.
۴. بررسی کنید طول واقعی حرکت تا حد دقت ابزار اندازهگیری به ۱۰۰ میلیمتر نزدیک شده باشد.
اگر هنوز اختلاف قابلتوجهی وجود دارد، محاسبه را با مقدار جدید تکرار کنید. پیش از هر تکرار، مطمئن شوید اکسترودر لغزش ندارد و مسیر فیلامنت یا نازل باعث ایجاد مقاومت غیرعادی نشده است.
تفاوت E-Step و Flow Rate چیست؟
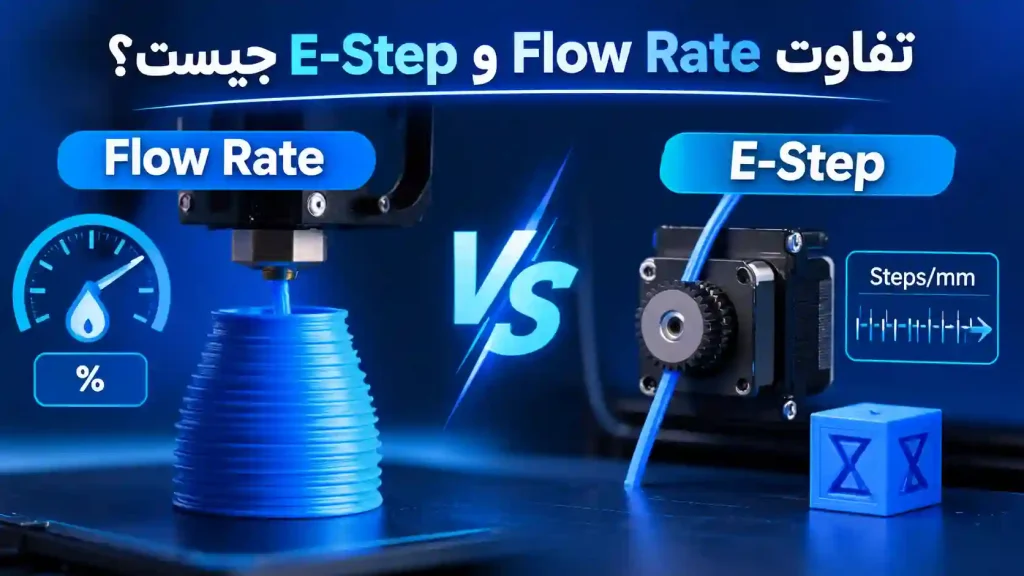
E-Step و Flow Rate هر دو با میزان خروجی مواد در چاپ سهبعدی ارتباط دارند، اما یکسان نیستند.
E-Step میزان حرکت فیلامنت در ازای فرمان فریمور را تنظیم میکند. در مقابل، Flow Rate مقدار مواد مورد استفاده در چاپ را نسبت به مقدار محاسبهشده در اسلایسر تغییر میدهد.
| ویژگی | E-Step | Flow Rate |
|---|---|---|
| وظیفه | کالیبراسیون حرکت اکسترودر | اصلاح مقدار مواد در چاپ |
| محل تنظیم | فریمور یا تنظیمات حرکتی دستگاه | معمولاً اسلایسر |
| زمان استفاده | پس از تغییر سختافزار یا مشاهده خطای واقعی تغذیه | برای تنظیم خروجی متناسب با فیلامنت و شرایط چاپ |
| کاربرد | هماهنگ کردن فرمان با حرکت واقعی | تنظیم دقیق میزان اکستروژن در چاپ |
بهترین روش این است که ابتدا از صحت حرکت اکسترودر مطمئن شوید و سپس در صورت نیاز Flow Rate را با روش مناسب کالیبره کنید. افزایش یا کاهش Flow Rate برای جبران E-Step اشتباه میتواند باعث شود تنظیمات دستگاه بهدرستی تفکیک نشوند.
خطاهای رایج هنگام کالیبره کردن E-Step
تغییر E-Step بدون اندازهگیری
مقادیر پیشنهادی موجود در اینترنت برای همه اکسترودرها مناسب نیستند. حتی دو پرینتر با فریمور مشابه ممکن است بهدلیل تفاوت در موتور، چرخدنده و نسبت انتقال به مقادیر متفاوتی نیاز داشته باشند.
نادیده گرفتن لغزش فیلامنت
اگر چرخدنده اکسترودر فیلامنت را بهدرستی نمیگیرد، محاسبه E-Step بر اساس حرکت واقعی میتواند نتیجه گمراهکنندهای داشته باشد. ابتدا فشار هرزگرد، تمیزی چرخدنده و وضعیت فیلامنت را بررسی کنید.
انجام آزمایش با نازل مسدود
گرفتگی نازل یا مقاومت غیرعادی در مسیر مواد میتواند باعث لغزش اکسترودر شود. اگر جریان مواد یکنواخت نیست، ابتدا مشکل مسیر اکستروژن را برطرف کنید.
اشتباه گرفتن E-Step با تنظیمات Flow Rate
اگر طول واقعی تغذیه فیلامنت صحیح است، اما قطعه همچنان کماکستروژن یا بیشاکستروژن دارد، لزوماً نیازی به تغییر E-Step نیست. دما، قطر واقعی فیلامنت، تنظیمات اسلایسر و سلامت نازل را نیز بررسی کنید.
فراموش کردن ذخیره تنظیمات
در Marlin، تغییر مقدار با M92 لزوماً به معنی ذخیره دائمی آن نیست. اگر دستگاه از ذخیره EEPROM پشتیبانی میکند، پس از تنظیم مقدار مناسب از M500 استفاده کنید.
کالیبره کردن E-Step در پرینتر سهبعدی داتیس پرو
پرینتر سهبعدی داتیس پرو یک پرینتر FDM ساخت ایران است که برای تولید قطعات سهبعدی با استفاده از فیلامنتهای مختلف طراحی شده است. تنظیم صحیح اکسترودر و کالیبراسیون آن میتواند به تغذیه دقیقتر فیلامنت و بهبود کیفیت چاپ کمک کند.
چرا تنظیم E-Step در داتیس پرو اهمیت دارد؟
E-Step مشخص میکند اکسترودر برای جابهجایی هر میلیمتر فیلامنت به چه میزان حرکت موتور نیاز دارد. اگر مقدار تنظیمشده با عملکرد واقعی اکسترودر مطابقت نداشته باشد، ممکن است فیلامنت کمتر یا بیشتر از مقدار مورد انتظار تغذیه شود.
چه زمانی E-Step داتیس پرو را بررسی کنیم؟
- پس از تعویض یا تغییر قطعات مؤثر بر عملکرد اکسترودر
- هنگام مشاهده اختلاف قابلاندازهگیری بین حرکت فرماندادهشده و حرکت واقعی فیلامنت
- پس از تغییر تنظیمات فریمور که بر حرکت اکسترودر تأثیر میگذارند
روش بررسی و کالیبراسیون E-Step در داتیس پرو
برای بررسی E-Step در پرینتر سهبعدی داتیس پرو، ابتدا مقدار فعلی تنظیمات اکسترودر را با روش سازگار با فریمور دستگاه بررسی کنید. سپس طول واقعی حرکت فیلامنت را اندازه بگیرید و با استفاده از فرمول کالیبراسیون، مقدار جدید را محاسبه کنید.
فرمول محاسبه مقدار جدید E-Step
E-Step جدید = E-Step فعلی × طول فرماندادهشده ÷ طول واقعی حرکت فیلامنت
برای مثال، اگر اکسترودر فرمان حرکت ۱۰۰ میلیمتری دریافت کند اما در عمل فقط ۹۵ میلیمتر فیلامنت را جابهجا کند، باید مقدار جدید E-Step با استفاده از فرمول بالا محاسبه شود. اعداد نهایی باید بر اساس اندازهگیری واقعی دستگاه تعیین شوند.
نکته مهم: مقدار E-Step و روش تغییر آن را بدون بررسی مشخصات فریمور و تنظیمات واقعی داتیس پرو فرض نکنید. استفاده از اعداد مربوط به اکسترودرهای دیگر ممکن است باعث تنظیم نادرست دستگاه شود.
آشنایی با پرینتر سهبعدی داتیس پرو
اگر به دنبال یک پرینتر سهبعدی FDM ساخت ایران هستید، میتوانید مشخصات فنی و امکانات پرینتر سهبعدی داتیس پرو را بررسی کنید. آشنایی با تنظیمات اکسترودر، دمای چاپ و پارامترهای حرکتی به شما کمک میکند از قابلیتهای پرینتر سهبعدی خود بهتر استفاده کنید.
پرسشهای متداول درباره E-Step پرینتر سهبعدی
E-Step مناسب برای پرینتر سهبعدی چقدر است؟
مقدار E-Step در پرینترهای سهبعدی عدد ثابتی نیست و به عواملی مانند نوع اکسترودر، نسبت انتقال چرخدندهها، مشخصات موتور و مکانیزم تغذیه فیلامنت بستگی دارد. برای تعیین مقدار صحیح E-Step، ابتدا مقدار فعلی را از فریمور بخوانید، سپس با اندازهگیری طول واقعی حرکت فیلامنت و استفاده از فرمول کالیبراسیون، مقدار جدید را محاسبه کنید. به این ترتیب، اکسترودر میتواند فیلامنت را با دقت بیشتری مطابق فرمان دستگاه تغذیه کند.
آیا کالیبره کردن E-Step کیفیت چاپ را بهتر میکند؟
اگر اکسترودر واقعاً کمتر یا بیشتر از فرمان فیلامنت حرکت کند، اصلاح E-Step میتواند به بهبود یکنواختی اکستروژن و کیفیت چاپ کمک کند. بااینحال، این کار مشکلاتی مانند لرزش مکانیکی، تنظیم نادرست Z Offset یا گرفتگی نازل را برطرف نمیکند.
هر چند وقت یک بار باید E-Step را کالیبره کنیم؟
کالیبراسیون دورهای ثابت برای همه دستگاهها ضروری نیست. پس از تعویض اکسترودر یا قطعات مؤثر بر انتقال حرکت، تغییر فریمور یا مشاهده اختلاف قابلاندازهگیری در تغذیه فیلامنت، بررسی مجدد منطقی است.
آیا برای هر نوع فیلامنت باید E-Step جداگانه تنظیم شود؟
در حالت معمول، E-Step مشخصه مکانیکی اکسترودر است و برای هر فیلامنت جداگانه تغییر داده نمیشود. تفاوت مواد بیشتر از طریق دما، Flow Rate و سایر تنظیمات فرایند چاپ مدیریت میشود؛ مگر اینکه تغییرات خاصی در سختافزار یا شرایط تغذیه ایجاد شده باشد.
تفاوت کالیبراسیون E-Step در Marlin و Klipper چیست؟
در Marlin معمولاً مقدار استپ بر میلیمتر اکسترودر با دستور M92 تنظیم میشود. در Klipper، پارامتر rotation_distance برای تعیین مسافت حرکت متناظر با چرخش موتور به کار میرود و فرمول اصلاح آن با فرمول E-Step تفاوت دارد.
جمعبندی
کالیبره کردن E-Step یکی از مراحل پایه برای اطمینان از عملکرد صحیح اکسترودر پرینتر سهبعدی است. برای انجام این کار، مقدار فعلی استپها را بخوانید، ۱۰۰ میلیمتر حرکت واقعی فیلامنت را اندازه بگیرید، مقدار جدید را با فرمول محاسبه کنید و تنظیمات را در فریمور ذخیره کنید.
به خاطر داشته باشید که E-Step باید بر اساس عملکرد واقعی سختافزار تنظیم شود، نه برای جبران تمام مشکلات چاپ. پس از کالیبراسیون اکسترودر، میتوانید سایر پارامترهای چاپ مانند Flow Rate، دمای نازل و تنظیمات لایه اول را جداگانه بررسی کنید.
برای آشنایی بیشتر با تنظیمات و عملکرد پرینترهای سهبعدی FDM، سایر آموزشهای تخصصی داتیس 3D را نیز مطالعه کنید.