

علت Layer Shift در پرینتر سه بعدی چیست؟ بررسی دلایل و روشهای رفع جابهجایی لایهها
- علی قنبری
- آموزش, آموزش پرینتر سه بعدی
- 1405/08/08


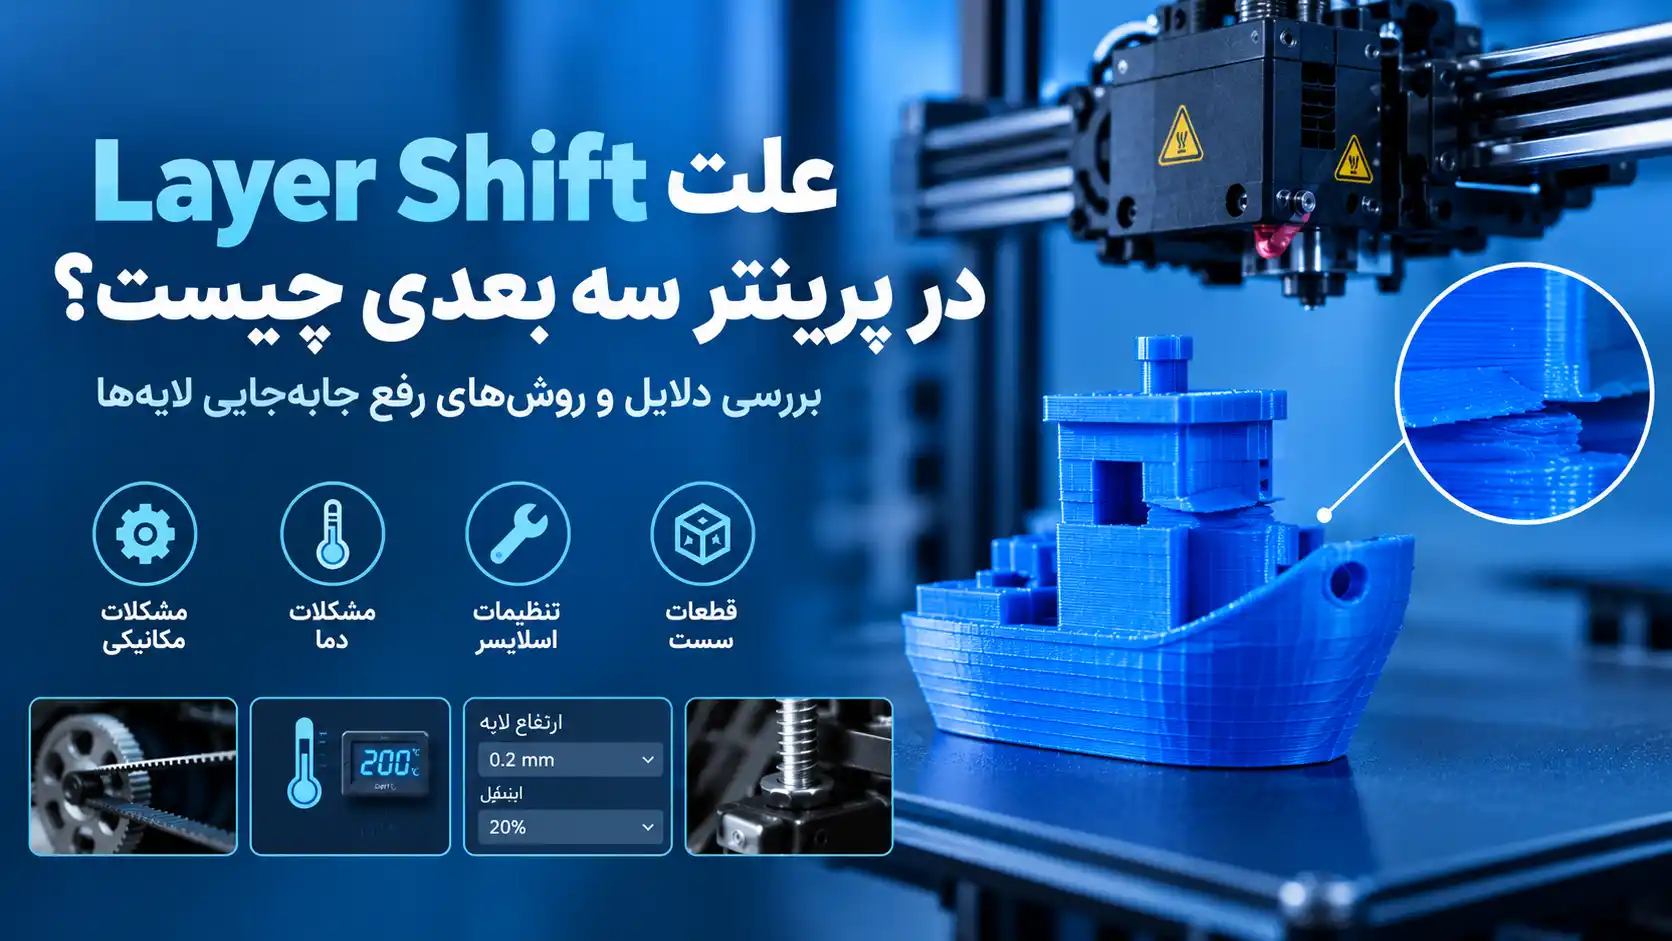
اگر هنگام چاپ سهبعدی متوجه شدهاید که بخشی از قطعه ناگهان به سمت چپ، راست، جلو یا عقب جابهجا شده و لایههای بعدی در موقعیت اشتباهی چاپ میشوند، احتمالاً پرینتر شما دچار Layer Shift (جابهجایی لایهها) شده است.
مهمترین علت Layer Shift در پرینتر سه بعدی، اختلال در حرکت دقیق محورهای X و Y است. شل بودن تسمه، لغزش پولی روی شفت موتور، گیر مکانیکی محورها، داغ شدن درایور استپر موتور، تنظیم نامناسب جریان موتور و بالا بودن شتاب حرکتی از عوامل اصلی این مشکل هستند.
برای رفع این ایراد باید ابتدا سیستم حرکتی و قطعات مکانیکی بررسی شوند و سپس سراغ درایورها، اتصالات الکتریکی، منبع تغذیه و تنظیمات فریمور بروید. در ادامه، تمام علتها و روشهای تشخیص و رفع آنها را بهصورت مرحلهبهمرحله بررسی میکنیم.
Layer Shift در پرینتر سه بعدی چیست؟
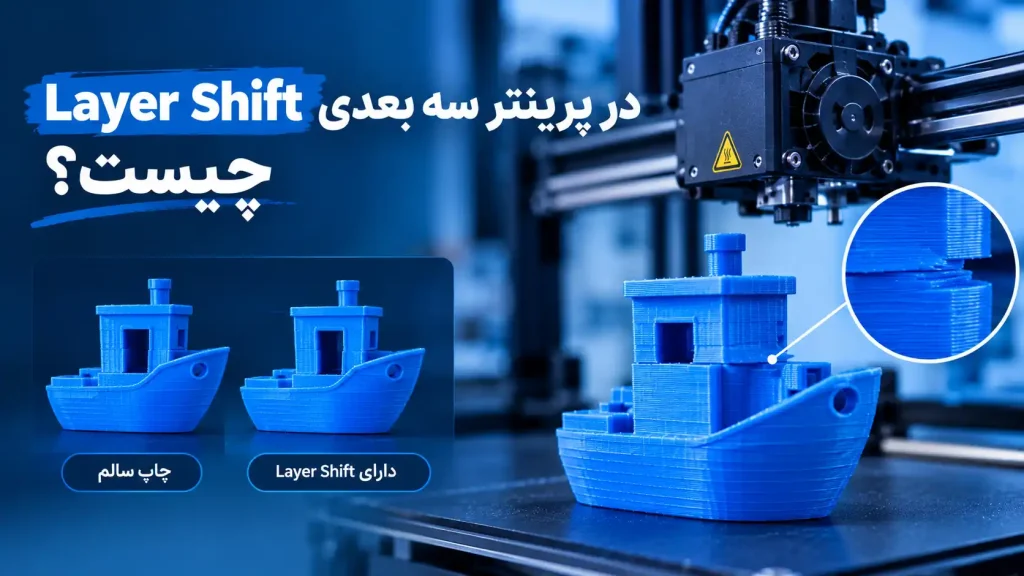
Layer Shift یا جابهجایی لایهها، یکی از مشکلات حرکتی پرینترهای سهبعدی FDM است که در آن یک یا چند لایه نسبت به موقعیت واقعی خود در مدل سهبعدی جابهجا چاپ میشوند.
این اتفاق معمولاً زمانی رخ میدهد که موتورهای محور X یا Y نتوانند موقعیت موردنظر فریمور را بهدرستی اجرا کنند. در نتیجه، هد چاپ یا صفحه متحرک از موقعیت مورد انتظار خارج میشود و لایههای بعدی نیز با همان خطای موقعیتیابی چاپ خواهند شد.
چرا لایههای پرینتر سه بعدی جابهجا میشوند؟

در پرینترهای FDM، موقعیت نازل با استفاده از موتورهای پلهای، تسمهها، پولیها و سیستم حرکتی کنترل میشود. اگر یکی از این اجزا بلغزد، گیر کند یا نتواند فرمان حرکتی را اجرا کند، موتور ممکن است تعدادی از گامهای خود را از دست بدهد.
به این اتفاق Missed Steps (از دست رفتن گامهای موتور) گفته میشود.
از آنجا که بسیاری از سیستمهای حرکتی موقعیت موتور را صرفاً از روی تعداد پالسهای فرماندادهشده تخمین میزنند، از دست رفتن گامها میتواند باعث شود فریمور تصور کند محور در موقعیت صحیح قرار دارد، در حالی که موقعیت واقعی آن تغییر کرده است.
نحوه ایجاد Layer Shift در محورهای X و Y
در پرینترهای Cartesian معمولی، دو محور اصلی در حرکت افقی عبارتاند از:
- محور X: معمولاً مسئول حرکت هد چاپ به سمت چپ و راست است.
- محور Y: معمولاً مسئول حرکت صفحه چاپ به جلو و عقب یا در بعضی طراحیها حرکت مجموعه هد است.
اگر موتور محور X گام از دست بدهد، موقعیت نازل در جهت چپ و راست تغییر میکند. در صورت بروز همین مشکل در محور Y، جابهجایی در جهت جلو و عقب اتفاق میافتد.
البته در پرینترهای CoreXY، عملکرد موتورها متفاوت است و هر دو موتور در ایجاد حرکت X و Y مشارکت دارند.
تفاوت Layer Shift با Warping و تغییر شکل قطعه
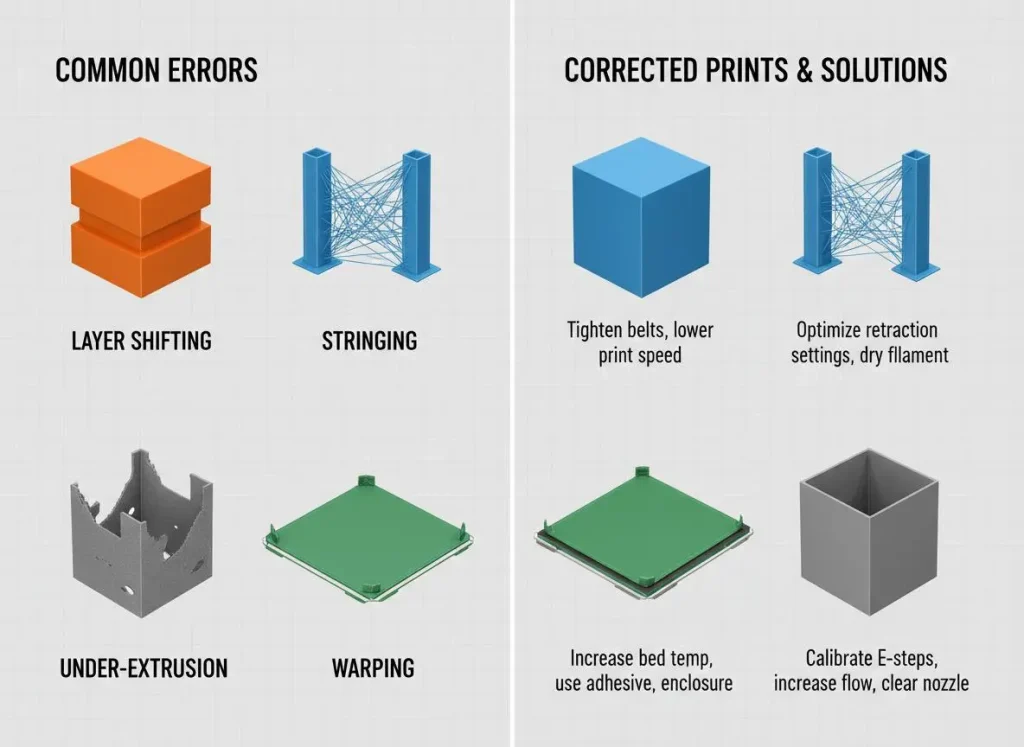
یکی از اشتباهات رایج هنگام عیبیابی پرینتر سهبعدی، یکسان دانستن Layer Shift و Warping است.
| ویژگی | Layer Shift | Warping |
|---|---|---|
| ماهیت مشکل | جابهجایی موقعیت لایهها | تاب برداشتن قطعه |
| ظاهر قطعه | ایجاد پله یا اختلاف موقعیت | بلند شدن گوشهها یا خمیدگی |
| علت اصلی | اختلال در حرکت محورها | انقباض حرارتی و چسبندگی نامناسب |
| محور درگیر | معمولاً X یا Y | لزوماً محور خاصی ندارد |
| راهکار اصلی | بررسی سیستم حرکتی | کنترل دما و چسبندگی بستر |
در Warping، ممکن است گوشههای قطعه از صفحه چاپ جدا شوند، اما موقعیت حرکتی نازل همچنان صحیح باشد. در مقابل، در Layer Shift موقعیت چاپ لایهها نسبت به لایههای قبلی تغییر میکند.
البته این دو مشکل میتوانند همزمان رخ دهند؛ برای مثال، گوشه بلندشده قطعه ممکن است با نازل برخورد کند و باعث از دست رفتن گام موتور شود.
تفاوت جابهجایی ناگهانی با انحراف تدریجی چاپ

Layer Shift معمولاً به دو شکل دیده میشود:
- جابهجایی ناگهانی: چند لایه تا ارتفاع مشخصی کاملاً منظم چاپ میشوند، اما ناگهان یک پله افقی ایجاد شده و لایههای بعدی در موقعیت جدید قرار میگیرند.
- انحراف تدریجی: موقعیت چاپ بهمرور تغییر میکند. این وضعیت میتواند ناشی از لغزش تدریجی پولی، تسمه فرسوده، شل بودن اتصالات مکانیکی یا اختلال متناوب در انتقال حرکت باشد.
تشخیص این تفاوت به انتخاب مسیر صحیح عیبیابی کمک میکند.
تأثیر Layer Shift بر کیفیت و استحکام قطعه
جابهجایی لایهها فقط یک ایراد ظاهری نیست و میتواند مشکلات جدیتری ایجاد کند:
- تغییر ابعاد نهایی قطعه و کاهش دقت هندسی.
- ایجاد پله و ناهمواری در دیوارهها.
- کاهش سطح تماس و کیفیت اتصال بین بخشهای مختلف قطعه.
- کاهش استحکام در قسمتهای جابهجاشده.
- برخورد نازل با بخشهای چاپشده و تشدید خرابی.
- غیرقابل استفاده شدن قطعات مهندسی که به تلرانس ابعادی مشخص نیاز دارند.
از کجا بفهمیم پرینتر سه بعدی دچار Layer Shift شده است؟
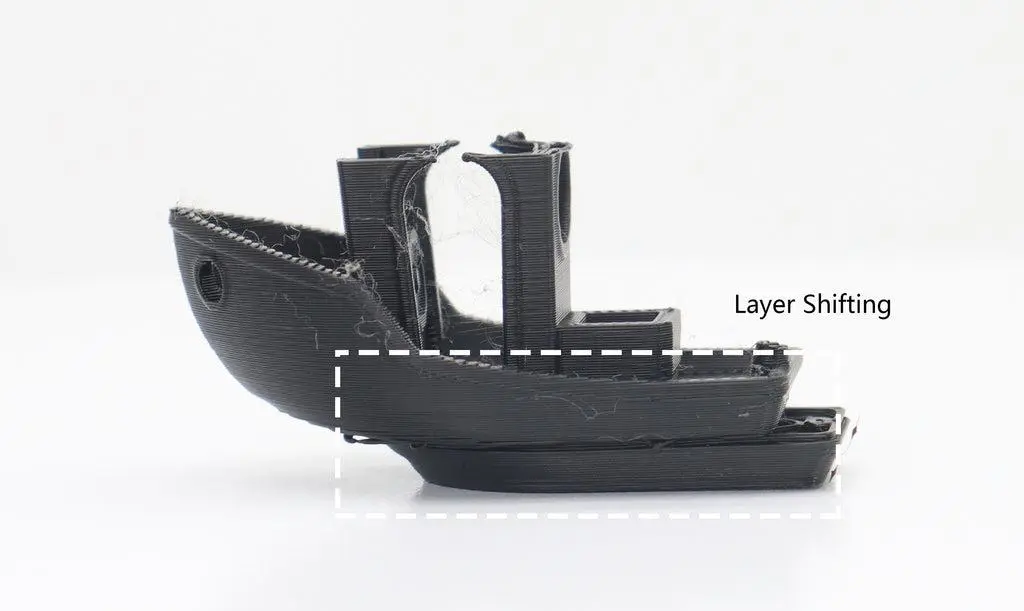
برای تشخیص صحیح این مشکل، ابتدا باید ظاهر قطعه را بررسی کنید. جهت جابهجایی و شکل ایجادشده روی دیوارهها اطلاعات مهمی درباره محور معیوب در اختیار شما قرار میدهد.
جابهجایی ناگهانی تمام لایهها در یک جهت
در این حالت، چاپ تا ارتفاع مشخصی طبیعی است، اما ناگهان تمام لایههای بعدی نسبت به قسمت پایینی جابهجا میشوند.
برای مثال، اگر یک قطعه مکعبی چاپ کنید، ممکن است نیمه بالایی آن چند میلیمتر به سمت راست منتقل شده باشد.
دلایل احتمالی:
- شل بودن پیچ مغزی پولی موتور.
- لغزش تسمه روی پولی.
- از دست رفتن گام استپر موتور.
- گیر کردن لحظهای محور.
- افزایش بیش از حد شتاب حرکتی.
- داغ شدن درایور موتور.
اگر جابهجایی ناگهانی در میانه چاپ اتفاق میافتد، بررسی پولیها و احتمال از دست رفتن گام موتور اهمیت زیادی دارد.
جابهجایی لایهها در محور X

اگر لایهها به سمت چپ یا راست جابهجا شوند، احتمال وجود اختلال در سیستم حرکتی X مطرح است.
نشانههای احتمالی:
- ایجاد پله افقی در دیوارههای قطعه.
- تغییر ناگهانی موقعیت هد چاپ.
- ایجاد اختلاف بین لبههای قطعه در راستای چپ و راست.
- بروز مشکل هنگام تغییر جهت سریع حرکت هد.
مواردی که باید بررسی شوند:
- کشش تسمه X.
- محکم بودن پیچهای پولی.
- وضعیت موتور X.
- آزاد بودن مسیر حرکت هد.
- سلامت کابل موتور و کانکتور آن.
در CoreXY باید مسیر هر دو تسمه و عملکرد هر دو موتور بررسی شود؛ زیرا نسبت دادن مستقیم یک موتور به محور X در این معماری همیشه درست نیست.
جابهجایی لایهها در محور Y

اگر لایههای قطعه در جهت جلو و عقب جابهجا شوند، باید سیستم حرکتی محور Y را بررسی کنید.
در پرینترهای Bed Moving، موتور Y علاوه بر صفحه چاپ، جرم قطعه در حال ساخت را نیز جابهجا میکند. به همین دلیل، شتاب بالا و اینرسی زیاد میتوانند فشار بیشتری به این محور وارد کنند.
دلایل احتمالی عبارتاند از:
- شل بودن تسمه Y.
- لغزش پولی موتور Y.
- گیر مکانیکی صفحه چاپ.
- تنظیم نبودن چرخهای حرکتی.
- برخورد صفحه یا قطعه با اجزای دستگاه.
- تنظیم بیش از حد شتاب حرکتی.
انحراف تدریجی و نامنظم لایهها
اگر جابهجایی بهصورت تدریجی و نامنظم اتفاق میافتد، ممکن است مشکل از لغزش مداوم در سیستم انتقال حرکت باشد.
در چنین شرایطی باید به موارد زیر توجه کنید:
- پیچهای پولی بهدرستی محکم نشده باشند.
- تسمه فرسوده یا دندانههای آن آسیبدیده باشند.
- مسیر حرکت محور مقاومت متغیر داشته باشد.
- کابلها در بعضی موقعیتها به بدنه گیر کنند.
- موتور یا درایور در اثر افزایش دما عملکرد ناپایدار داشته باشد.
اگر جابهجایی در هر چاپ دقیقاً در یک ارتفاع اتفاق میافتد، محل برخورد احتمالی، مسیر کابلها، هندسه مدل و دستورهای حرکتی فایل G-code را نیز بررسی کنید.
تفاوت Layer Shift با مشکل لرزش و Ghosting
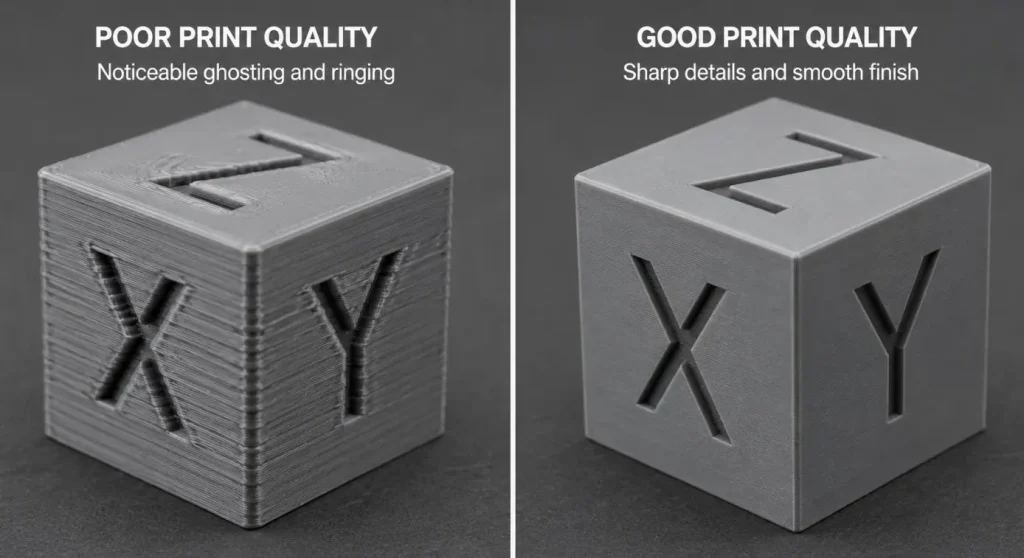
یا Ringing به ایجاد موجها و خطوط تکراری در اطراف گوشهها و تغییرات ناگهانی مسیر چاپ گفته میشود.
در این حالت، موقعیت کلی قطعه معمولاً حفظ میشود، اما ارتعاشات مکانیکی روی سطح آن نقش میبندند.
در مقابل، Layer Shift باعث جابهجایی واقعی موقعیت لایهها میشود.
| نشانه | Layer Shift | Ghosting |
|---|---|---|
| پله افقی در قطعه | معمولاً وجود دارد | وجود ندارد |
| موج کنار گوشهها | ممکن است | نشانه اصلی |
| تغییر موقعیت لایهها | بله | معمولاً خیر |
| ارتباط با شتاب | دارد | دارد |
| ارتباط با تسمه | دارد | دارد |
شل بودن تسمه میتواند در هر دو مشکل نقش داشته باشد؛ بنابراین مشاهده موجهای سطحی بهتنهایی به معنی Layer Shift نیست.
مهمترین علتهای Layer Shift در پرینتر سه بعدی
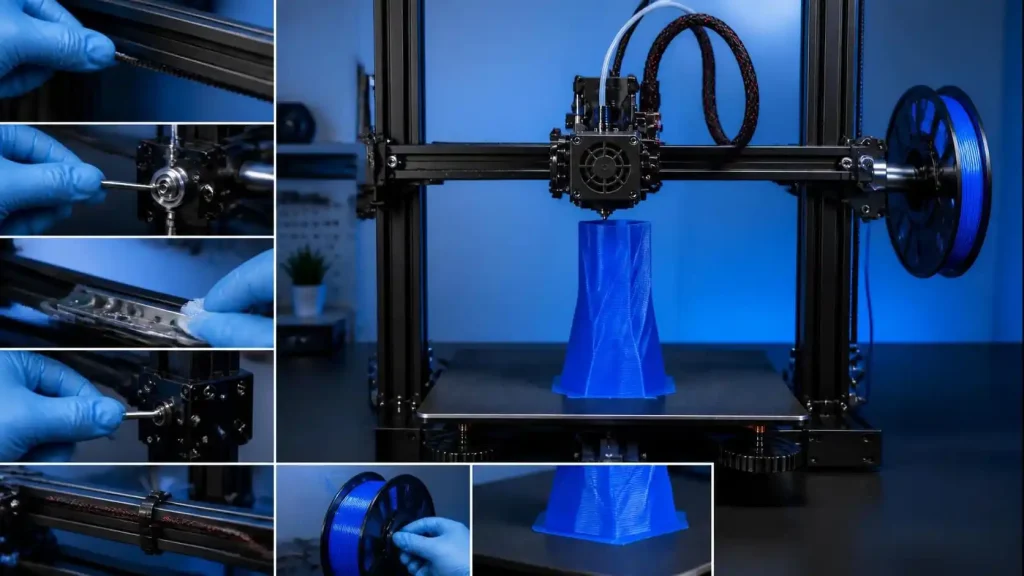
در این قسمت ۱۲ علت اصلی جابهجایی لایهها را بررسی میکنیم. برای هر مورد، نشانهها، روش تشخیص و راهکار رفع مشکل ارائه شده است.
۱. شل بودن تسمه محور X و Y
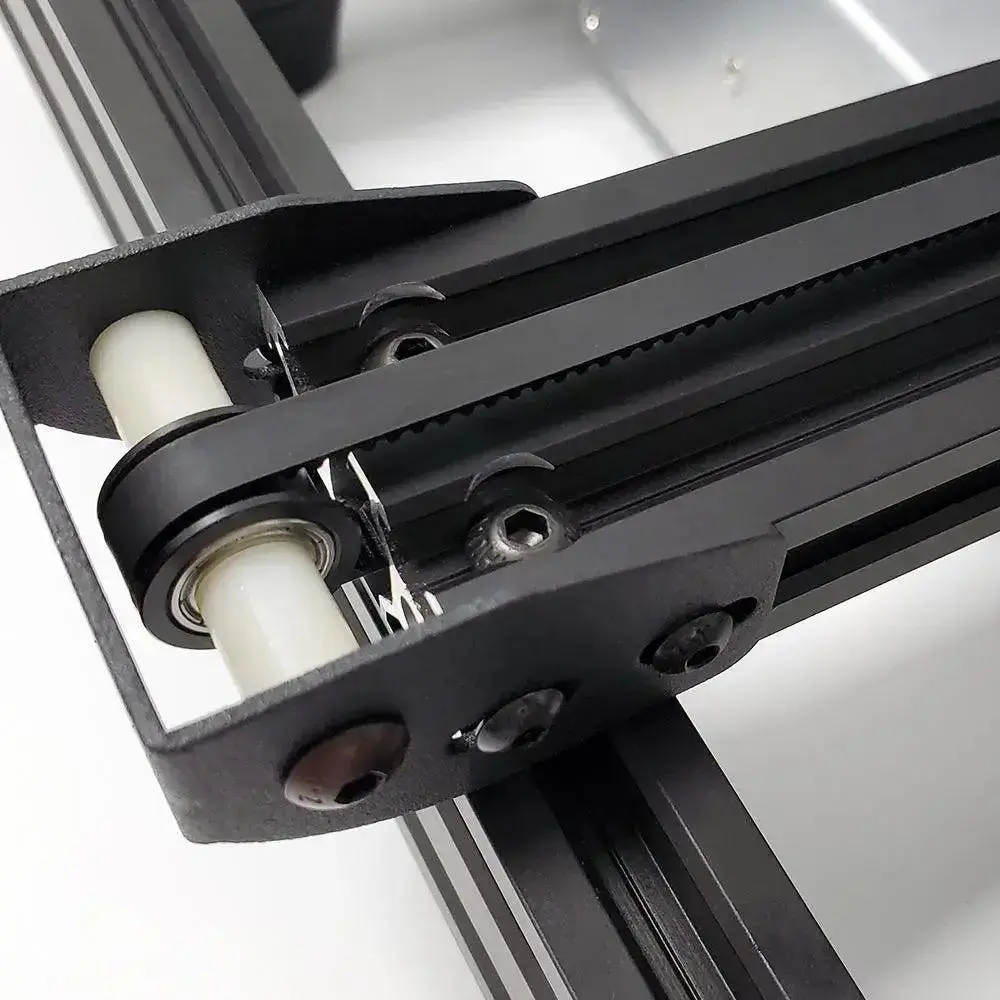
تسمه یکی از مهمترین اجزای انتقال حرکت در پرینترهای سهبعدی FDM است. در بسیاری از دستگاهها از تسمه تایمینگ دندانهدار مانند GT2 استفاده میشود تا حرکت موتور استپر به محورهای X و Y منتقل شود.
موتور استپر با چرخاندن پولی، تسمه را حرکت میدهد و در نتیجه هد چاپ یا صفحه متحرک در موقعیت موردنظر قرار میگیرد.
اگر تسمه بیش از حد شل باشد، احتمال لغزش، تأخیر در انتقال حرکت و ناهماهنگی موقعیت محور افزایش پیدا میکند. در شرایطی که نیروی حرکتی از توان اصطکاک و درگیری دندانهها بیشتر شود، تسمه ممکن است روی پولی دندانه رد کند.
نشانههای شل بودن تسمه
- صدای غیرعادی هنگام حرکت محور.
- لرزش بیشتر هد یا صفحه چاپ.
- مشاهده افت دقت حرکتی.
- جابهجایی لایهها در حرکتهای سریع.
- حرکت نامنظم محور در بعضی قسمتهای مسیر.
روش تشخیص
ابتدا دستگاه را خاموش کنید و اجازه دهید موتورها غیرفعال شوند. سپس تسمه را از نظر فرسودگی، ترک، آسیب دندانهها و کشش بررسی کنید.
در صورت امکان، محور را با دست و بهآرامی در تمام طول مسیر حرکت دهید. تسمه نباید آنقدر شل باشد که دندانههای آن از درگیری صحیح خارج شوند.
برای بررسی کشش، میتوانید با انگشت به قسمت آزاد تسمه فشار ملایمی وارد کنید. تسمه باید مقدار مشخصی انعطاف داشته باشد، اما نباید کاملاً آزاد و آویزان باشد.
راهکار رفع مشکل
- پیچهای نگهدارنده تسمه را بررسی کنید.
- در صورت وجود مکانیزم تنظیم کشش، آن را مطابق دستورالعمل دستگاه تنظیم کنید.
- تسمه فرسوده یا دندانهخراب را تعویض کنید.
- از همراستایی تسمه و پولی اطمینان حاصل کنید.
نکته مهم این است که تسمه نباید بیش از حد سفت شود. کشش زیاد میتواند بار اضافی به شفت موتور، پولی هرزگرد، بلبرینگها و اتصالات مکانیکی وارد کند.
همچنین هر Layer Shift الزاماً به معنی شل بودن تسمه نیست. گاهی تسمه سالم است، اما پولی روی شفت موتور لغزش دارد.
۲. خنک نشدن صحیح درایورهای استپر موتور
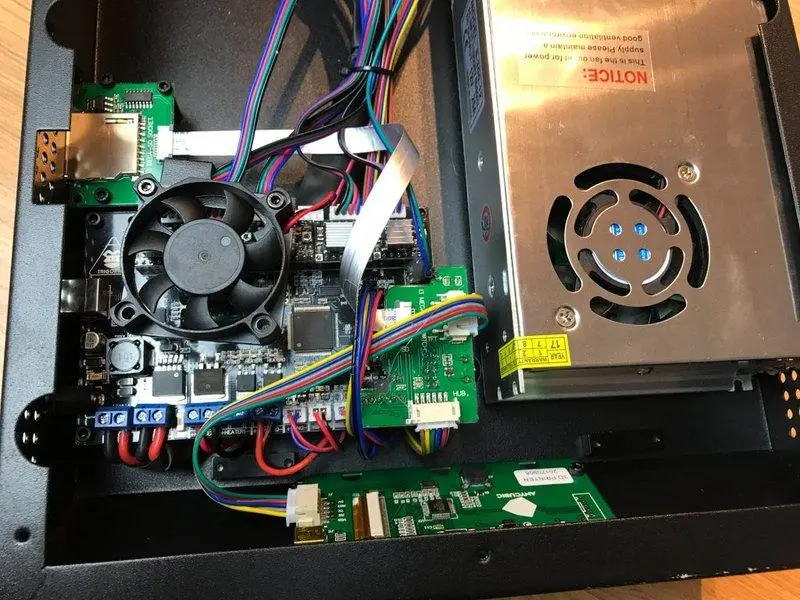
یکی از علتهای مهم و گاهی نادیدهگرفتهشده Layer Shift، افزایش بیش از حد دمای درایورهای استپر موتور است.
برای درک این مشکل، ابتدا باید با عملکرد درایور آشنا شویم.
درایور استپر موتور چیست؟
Stepper Driver یا درایور موتور پلهای، قطعهای الکترونیکی است که فرمانهای حرکتی فریمور را به سیگنالهای الکتریکی مناسب برای کنترل موتور تبدیل میکند.
در پرینتر سهبعدی، درایورها وظیفه کنترل حرکت موتورهای X، Y، Z و اکسترودر را بر عهده دارند.
این قطعات با کنترل جریان سیمپیچهای موتور، امکان چرخش مرحلهای و تنظیم Microstepping (ریزگامبرداری) را فراهم میکنند.
درایورهای متداولی مانند TMC2208، TMC2209 و A4988 در پرینترهای FDM استفاده میشوند.
چرا درایور استپر موتور داغ میشود؟
درایور هنگام کنترل جریان موتور مقداری انرژی را به شکل گرما تلف میکند. میزان این گرما به عوامل مختلفی وابسته است:
- جریان تنظیمشده برای موتور.
- نوع و معماری درایور.
- ولتاژ تغذیه.
- فرکانس و شرایط کاری.
- کیفیت تهویه محفظه الکترونیک.
- دمای محیط.
- نحوه نصب هیتسینک.
اگر حرارت تولیدشده بهدرستی دفع نشود، دمای تراشه افزایش پیدا میکند.
بعضی درایورها دارای محافظ حرارتی هستند. با بالا رفتن دما به صورت لحظه ای خاموش میشون
البته داغ بودن موتور الزاماً به معنی داغ شدن درایور نیست و تشخیص دمای غیرمجاز باید بر اساس مشخصات سازنده و اندازهگیری مناسب انجام شود.
نقش تهویه نامناسب محفظه الکترونیک
در بسیاری از پرینترها، برد اصلی و درایورهای موتور در محفظهای قرار دارند که برای دفع گرما به جریان هوای مناسب نیاز دارد.
اگر فن خنککننده خراب باشد، مسیر ورودی هوا مسدود شود یا گردوغبار روی هیتسینکها تجمع پیدا کند، انتقال گرما کاهش مییابد.
در نتیجه، درایورها در چاپهای طولانی ممکن است بیش از محدوده مجاز گرم شوند.
۳. بالا بودن سرعت چاپ و شتاب حرکتی
سرعت چاپ بالا یکی دیگر از عواملی است که میتواند باعث جابهجایی لایهها شود؛ البته افزایش سرعت بهتنهایی همیشه علت مشکل نیست.
برای بررسی این موضوع باید تفاوت سرعت، شتاب و توان سیستم حرکتی را در نظر بگیریم.
تأثیر سرعت بر عملکرد استپر موتور
Stepper Motor یا موتور پلهای برای حرکت به تعداد مشخصی پالس الکتریکی نیاز دارد.
با افزایش سرعت، موتور باید در مدتزمان کوتاهتری تعداد بیشتری گام را اجرا کند. در سرعتهای بالا، گشتاور قابل دسترس موتور معمولاً کاهش پیدا میکند.
اگر موتور نتواند در شرایط حرکتی موردنظر گشتاور کافی تولید کند، احتمال از دست رفتن گامها افزایش مییابد.
تفاوت Print Speed و Travel Speed
- Print Speed: سرعت حرکت نازل هنگام اکسترود کردن فیلامنت.
- Travel Speed: سرعت حرکت نازل هنگام جابهجایی بدون اکستروژن.
این دو سرعت ممکن است متفاوت باشند و هر دو بر عملکرد محورهای حرکتی تأثیر بگذارند.
برای مثال، ممکن است سرعت چاپ مناسب باشد، اما سرعت حرکت آزاد نازل بیش از توان حرکتی دستگاه تنظیم شده باشد.
نقش Acceleration و Jerk
Acceleration یا شتاب مشخص میکند سرعت محور با چه نرخ زمانی افزایش یا کاهش پیدا کند.
هرچه شتاب بیشتر باشد، موتور برای تغییر سریع سرعت به گشتاور بیشتری نیاز دارد.
Jerk در اصطلاح تنظیمات کلاسیک Marlin به میزان تغییر لحظهای سرعت مجاز بین حرکتها اشاره میکند. این مفهوم را نباید با Jerk در مدلهای حرکتی دیگر یا اصطلاح فیزیکی تغییر شتاب یکسان دانست.
تنظیم نامناسب شتاب و Jerk میتواند باعث لرزش، افزایش بار مکانیکی و از دست رفتن گامهای موتور شود.
در فریمور Marlin، پارامترهای حرکتی مانند M201، M203، M204 و M205 در کنترل محدودیتهای حرکت نقش دارند. مقادیر آنها باید متناسب با دستگاه تنظیم شوند. Marlin Firmware+1
تأثیر وزن هد چاپ و صفحه متحرک
هرچه جرم مجموعه متحرک بیشتر باشد، برای ایجاد شتاب مشخص به نیروی بیشتری نیاز است.
برای مثال، در پرینترهای Bed Moving، موتور Y باید جرم صفحه چاپ بهعلاوه قطعه در حال ساخت را جابهجا کند.
به همین دلیل، تنظیم شتاب محور Y باید با توجه به وزن صفحه، قطعه، توان موتور و ساختار مکانیکی انجام شود.
راهکارهای رفع مشکل
- ابتدا سرعت چاپ را بهصورت تدریجی کاهش دهید.
- سرعت Travel را نیز بررسی کنید.
- در صورت ادامه مشکل، شتاب محورهای X و Y را کاهش دهید.
- چاپ آزمایشی را با تنظیمات محافظهکارانهتر انجام دهید.
- از مقادیر حرکتی متناسب با توان دستگاه استفاده کنید.
- پس از هر تغییر، نتیجه را با چاپ آزمایشی مقایسه کنید.
بهعنوان یک روش آزمایشی، میتوانید سرعت را حدود ۱۰ تا ۲۰ درصد کاهش دهید و نتیجه را بررسی کنید. این مقدار نسخه ثابت برای تمام پرینترها نیست.
۴. فرمت نامناسب فلش یا کارت حافظه و مشکلات فایلسیستم FAT32

پرینترهای سهبعدی برای اجرای عملیات چاپ به فایل G-code نیاز دارند. این فایل شامل دستورهای مربوط به حرکت محورها، دما، اکستروژن و سایر عملیات دستگاه است.
در بسیاری از پرینترها، فایل از طریق کارت حافظه یا فلش USB در اختیار کنترلر قرار میگیرد.
اگر حافظه با کنترلر سازگار نباشد یا فایل بهدرستی خوانده نشود، ممکن است اختلال در اجرای چاپ ایجاد شود.
نقش FAT32 در پرینتر سه بعدی
FAT32 یک فایلسیستم رایج است که بسیاری از کنترلرهای پرینتر سهبعدی از آن پشتیبانی میکنند.
برخی کنترلرهای قدیمیتر یا محدودتر ممکن است در خواندن حافظههای دارای فایلسیستمهایی مانند exFAT یا NTFS مشکل داشته باشند.
بااینحال، پشتیبانی از فایلسیستم به مدل کنترلر، فریمور و طراحی دستگاه وابسته است.
برای مثال، بعضی پرینترهای Prusa از FAT32 پشتیبانی میکنند و exFAT را برای مدلهای مشخص خود پشتیبانی نمیکنند.
۵. شل بودن پیچهای پولی موتور استپر

Pulley یا پولی، قطعهای است که روی شفت موتور استپر نصب میشود و با درگیر شدن با تسمه، حرکت دورانی موتور را به حرکت خطی تبدیل میکند.
پولی معمولاً با یک یا چند پیچ مغزی (Grub Screw) روی شفت موتور محکم میشود.
اگر این پیچها شل شوند، ممکن است موتور بچرخد اما پولی بهصورت کامل با آن نچرخد.
در نتیجه، حرکت واقعی تسمه با حرکت مورد انتظار فریمور هماهنگ نخواهد بود.
نشانههای خرابی یا شل بودن پولی
- ایجاد جابهجایی ناگهانی لایهها.
- شنیدن صدای غیرعادی هنگام تغییر جهت.
- مشاهده حرکت موتور بدون انتقال کامل حرکت به تسمه.
- تکرار Layer Shift در چاپهای مختلف.
روش تشخیص
دستگاه را خاموش کنید و اتصال پولی به شفت را بررسی کنید.
به محل پیچ مغزی توجه داشته باشید. اگر شفت موتور دارای قسمت تخت باشد، یکی از پیچها باید مطابق طراحی پولی روی همین قسمت قرار بگیرد.
در بعضی طراحیها دو پیچ مغزی وجود دارد که هر دو باید بهدرستی محکم شوند.
راهکار رفع مشکل
- پیچهای مغزی را با آچار آلن مناسب بررسی کنید.
- پولی را در موقعیت صحیح قرار دهید.
- در صورت وجود سطح تخت روی شفت، پیچ را روی همان قسمت تنظیم کنید.
- از همراستایی پولی و تسمه مطمئن شوید.
- در صورت آسیب دیدن رزوه یا پولی، قطعه را تعویض کنید.
محکم کردن بیش از حد پیچها نیز توصیه نمیشود؛ زیرا ممکن است رزوه آسیب ببیند.
شل بودن پولی یکی از علتهای مهم جابهجایی پلهای لایهها محسوب میشود.
۶. گیر مکانیکی محورهای حرکتی
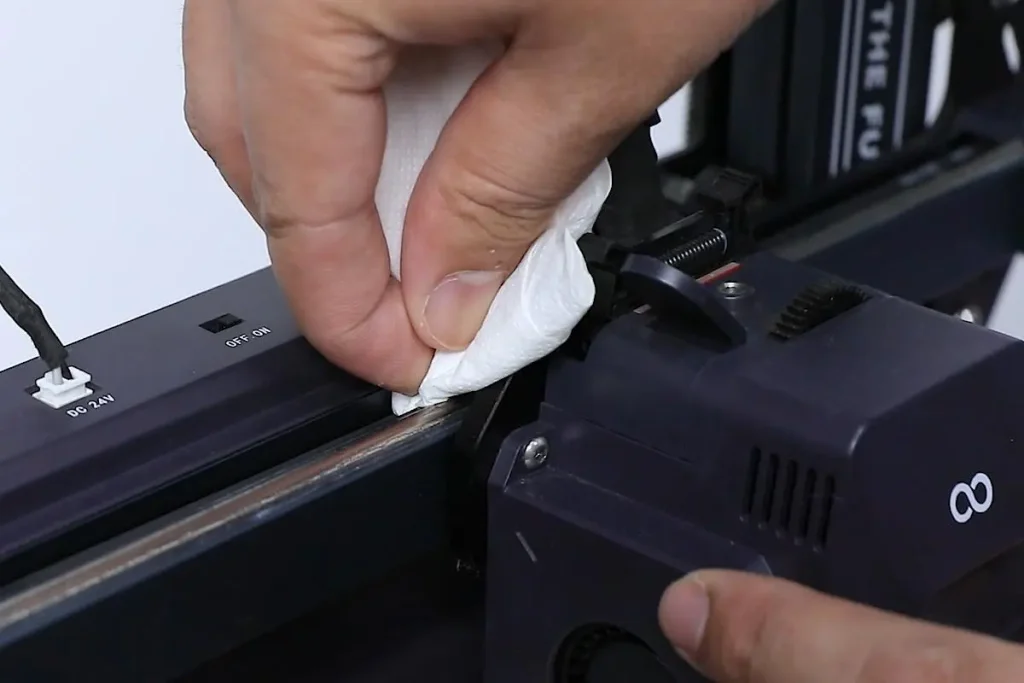
حرکت محورها در پرینتر سهبعدی باید روان، یکنواخت و بدون مقاومت غیرعادی باشد.
اگر هد چاپ یا صفحه متحرک در بخشی از مسیر گیر کند، موتور برای ادامه حرکت به گشتاور بیشتری نیاز خواهد داشت.
در صورت کافی نبودن گشتاور، ممکن است موتور گام از دست بدهد.
علتهای گیر مکانیکی
- تجمع گردوغبار و ذرات فیلامنت روی ریلها.
- خشک بودن یا خرابی بلبرینگها.
- تنظیم نبودن چرخهای V-Wheel.
- سفت بودن بیش از حد مهرههای خارج از مرکز (Eccentric Nuts).
- ناهمراستایی محورهای حرکتی.
- برخورد کابلها با بدنه دستگاه.
- وجود مانع در مسیر حرکت هد یا صفحه.
روش تشخیص
ابتدا دستگاه را خاموش کنید و مطمئن شوید موتورها در وضعیت آزاد حرکتی قرار دارند.
سپس هد چاپ و صفحه متحرک را بهآرامی در طول مسیر جابهجا کنید.
اگر در بخشی از مسیر مقاومت بیشتر، صدای غیرعادی یا گیرکردن احساس میکنید، احتمال مشکل مکانیکی وجود دارد.
راهکار رفع مشکل
1. ریلها و میلههای حرکتی را تمیز کنید.
2. وضعیت بلبرینگها را بررسی کنید.
3. در صورت نیاز، اجزای حرکتی را مطابق توصیه سازنده روانکاری کنید.
4. چرخهای V-Wheel را تنظیم کنید.
5. از موازی بودن ریلها و حرکت آزاد محور اطمینان حاصل کنید.
6. کابلهای متحرک را از مسیر قطعات مکانیکی دور نگه دارید.
نکته مهم: روانکاری همه قطعات یکسان نیست. بعضی ریلها به روغن مخصوص و برخی یاتاقانها به گریس مناسب نیاز دارند. روانکار نامناسب میتواند بهجای رفع مشکل، باعث جذب گردوغبار و افزایش سایش شود.
۷. تنظیم نبودن جریان استپر موتور
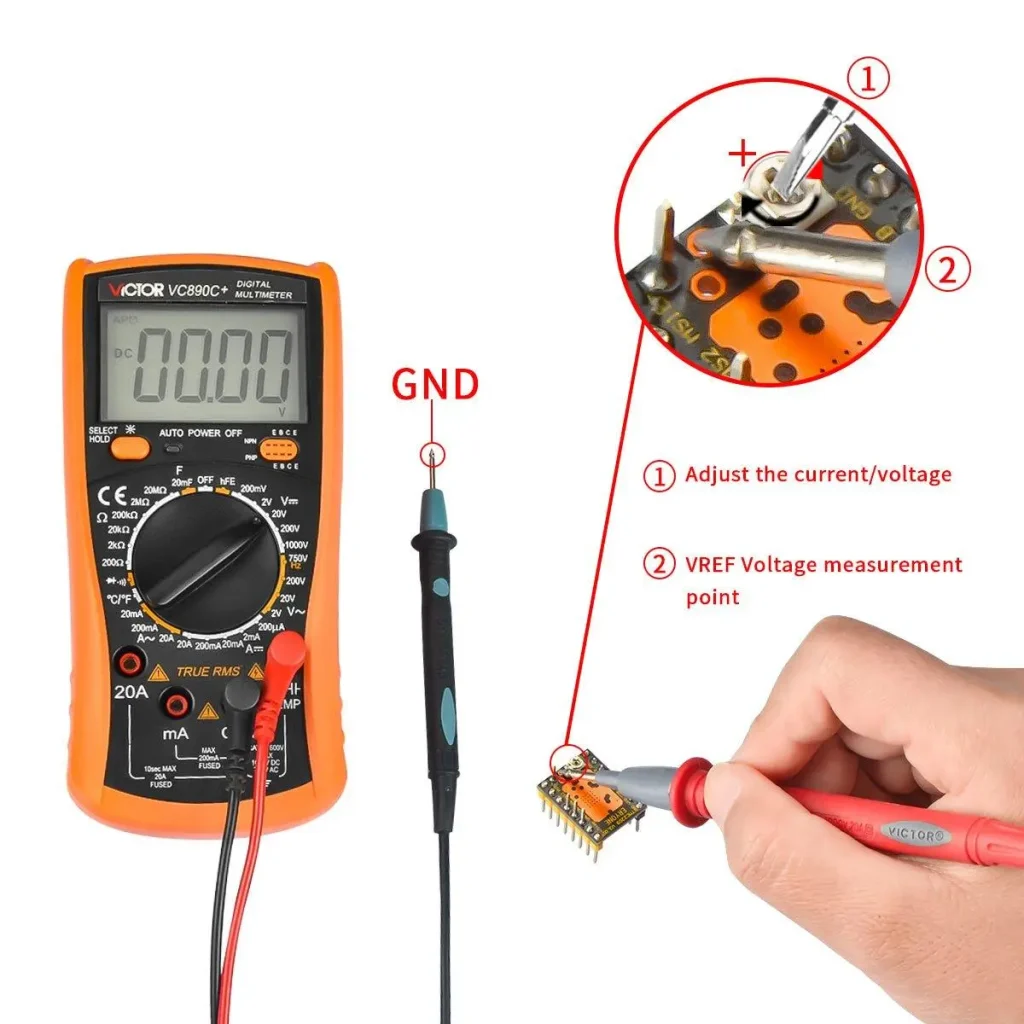
جریان کاری موتور یکی از پارامترهای مهم در عملکرد سیستم حرکتی است.
موتورهای استپر برای تولید گشتاور به جریان مشخصی در سیمپیچهای خود نیاز دارند. اگر جریان بیش از حد پایین باشد، موتور ممکن است توان کافی برای حرکت محور را نداشته باشد.
از طرف دیگر، جریان بیش از حد نیز میتواند باعث افزایش دمای موتور و درایور شود.
نشانههای جریان نامناسب
- از دست رفتن گام در حرکتهای سریع.
- کاهش توان حرکتی موتور.
- افزایش دمای غیرعادی موتور.
- هشدار حرارتی درایور.
- تکرار جابهجایی لایهها هنگام چاپهای سنگین.
روش تشخیص
ابتدا مدل موتور و درایور را شناسایی کنید.
سپس مقدار جریان تنظیمشده را با مشخصات سازنده مقایسه کنید.
در درایورهای دارای ارتباط نرمافزاری، ممکن است امکان مشاهده جریان از طریق فریمور و دستورات تشخیصی وجود داشته باشد.
در بعضی مدلها نیز اندازهگیری و تنظیم به تجهیزات و روشهای تخصصی نیاز دارد.
راهکار رفع مشکل
- مشخصات جریان نامی موتور را بررسی کنید.
- نوع درایور را شناسایی کنید.
- جریان تنظیمشده را با اطلاعات فنی تطبیق دهید.
- در صورت نیاز، جریان را با روش صحیح و ابزار مناسب تنظیم کنید.
- پس از تنظیم، دمای موتور و درایور و عملکرد حرکتی را بررسی کنید.
توجه داشته باشید جریان بیش از حد همیشه به معنی گشتاور بهتر نیست. محدودیت حرارتی موتور و درایور باید رعایت شود.
درایورهای TMC نیز بسته به حالت کاری و تنظیمات خود رفتار متفاوتی دارند.
۸. مشکلات منبع تغذیه و افت ولتاژ
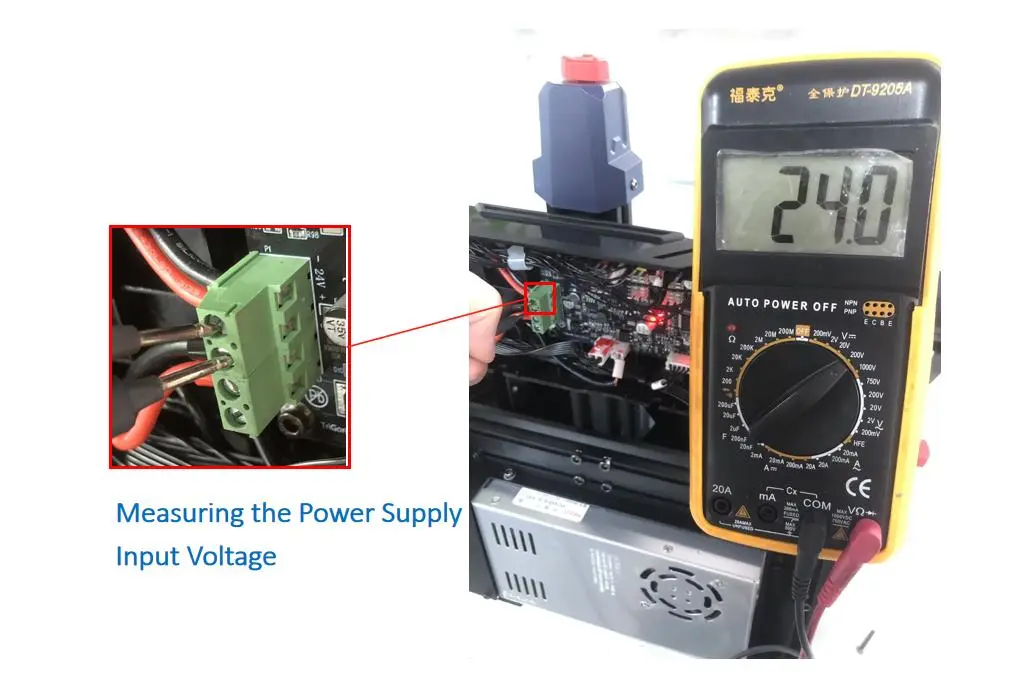
منبع تغذیه یا Power Supply وظیفه تأمین انرژی الکتریکی موردنیاز برد اصلی، موتورهای استپر، هیترها و فنها را بر عهده دارد.
اگر ولتاژ خروجی منبع تغذیه پایدار نباشد یا اتصالات الکتریکی مقاومت غیرعادی داشته باشند، عملکرد سیستم الکترونیکی دستگاه ممکن است مختل شود.
علائم احتمالی
- ریست شدن دستگاه هنگام گرم شدن همزمان نازل و بستر.
- خاموش و روشن شدن نمایشگر.
- توقف غیرمنتظره چاپ.
- بروز خطاهای الکترونیکی.
- اختلال حرکتی همزمان با فعال شدن بارهای الکتریکی سنگین.
روش تشخیص
- مشخصات ولتاژ خروجی منبع تغذیه را بررسی کنید.
- توان منبع را با نیاز واقعی دستگاه مقایسه کنید.
- وضعیت کابلها و ترمینالها را بررسی کنید.
- در صورت نیاز، ولتاژ را با تجهیزات اندازهگیری مناسب بررسی کنید.
راهکار رفع مشکل
اگر منبع تغذیه توان کافی ندارد یا ولتاژ آن ناپایدار است، باید توسط فرد متخصص بررسی و در صورت لزوم تعویض شود.
همچنین اتصالات شل و سوخته باید اصلاح شوند.
نکته ایمنی: اندازهگیری یا بررسی قسمتهای برقدار منبع تغذیه میتواند خطر برقگرفتگی داشته باشد. این کار باید توسط فرد دارای مهارت فنی و با رعایت الزامات ایمنی انجام شود.
۹. تنظیمات نامناسب Firmware و Steps per Millimeter
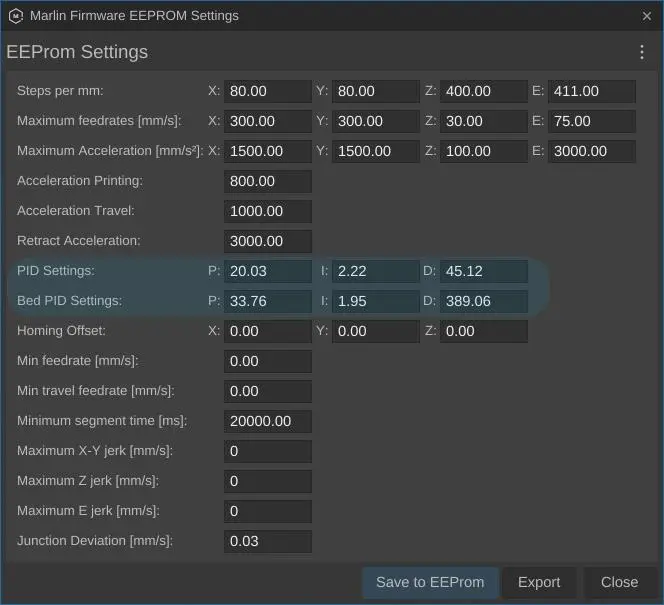
Firmware یا فریمور، نرمافزار داخلی پرینتر سهبعدی است که وظیفه پردازش فرمانها و کنترل عملکرد قطعات الکترونیکی و حرکتی را بر عهده دارد.
یکی از تنظیمات مهم در فریمور، Steps per Millimeter است.
این پارامتر مشخص میکند موتور برای حرکت هر میلیمتر از محور به چه تعداد گام نیاز دارد.
برای مثال، در فریمور Marlin پارامترهای مربوط به استپ بر میلیمتر معمولاً از طریق تنظیمات DEFAULT_AXIS_STEPS_PER_UNIT یا دستور M92 قابل مدیریت هستند.
تفاوت خطای Steps/mm با Layer Shift
تنظیم اشتباه Steps/mm معمولاً باعث میشود محور مسافتی متفاوت از مقدار فرماندادهشده حرکت کند.
برای مثال، اگر محور باید ۱۰۰ میلیمتر حرکت کند اما به دلیل تنظیم نادرست فقط ۹۵ میلیمتر حرکت کند، ابعاد و موقعیت قطعه دچار خطا میشوند.
این مشکل با Layer Shift ناگهانی متفاوت است.
بااینحال، تنظیمات اشتباه فریمور، مقادیر حرکتی ناسازگار، محدودیتهای نامناسب سرعت و شتاب یا پیکربندی اشتباه میتوانند در ایجاد مشکلات حرکتی نقش داشته باشند.
روش تشخیص
- مقدار Steps/mm محورها را بررسی کنید.
- مقادیر تنظیمشده را با مشخصات مکانیکی دستگاه مقایسه کنید.
- نسخه فریمور و سازگاری آن با برد را بررسی کنید.
- در صورت مشاهده خطای ابعادی ثابت، حرکت واقعی محور را اندازهگیری کنید.
راهکار رفع مشکل
- از فایل پیکربندی معتبر و متناسب با مدل دستگاه استفاده کنید.
- مقادیر حرکتی را بدون اندازهگیری تغییر ندهید.
- تنظیمات فریمور را با مشخصات موتور، پولی، تسمه و پیچ انتقال هماهنگ کنید.
- پس از هر تغییر، حرکت محورها را آزمایش کنید.
توجه: تغییر E-Step اکسترودر برای رفع Layer Shift راهکار مناسبی نیست؛ زیرا E-Step مربوط به تغذیه فیلامنت است، نه موقعیتیابی محورهای X و Y.
برای آشنایی بیشتر میتوانید مقاله آموزش کالیبره کردن E-Step پرینتر سهبعدی را مطالعه کنید.
۱۰. شل بودن اتصالات موتور و کابلها

موتورهای استپر از طریق کابل و کانکتور به برد اصلی متصل میشوند.
اگر یکی از سیمها آسیب دیده باشد یا کانکتور اتصال مناسبی نداشته باشد، انتقال جریان به سیمپیچهای موتور ممکن است دچار اختلال شود.
در نتیجه، موتور ممکن است حرکت نامنظم داشته باشد یا در بعضی شرایط گام از دست بدهد.
نشانههای احتمالی
- توقف متناوب یکی از محورها.
- صدای غیرعادی موتور.
- بروز مشکل هنگام حرکت کابل یا هد.
- تفاوت عملکرد دستگاه در موقعیتهای مختلف محور.
- ایجاد خطای الکتریکی در فریمورهای دارای قابلیت تشخیص.
روش تشخیص
دستگاه را خاموش کنید و برق آن را کاملاً قطع کنید.
سپس کابل موتور را از ابتدا تا انتها از نظر موارد زیر بررسی کنید:
- پارگی یا ساییدگی روکش.
- لهشدگی کابل.
- شل بودن کانکتور.
- آسیب دیدن پینها.
- قطع شدن رشتههای داخلی.
راهکار رفع مشکل
در صورت آسیبدیدگی کابل یا کانکتور، قطعه معیوب را تعویض کنید.
همچنین مسیر کابلها را به شکلی تنظیم کنید که هنگام حرکت محور تحت کشش شدید قرار نگیرند.
هشدار مهم: هرگز کانکتور موتور استپر را در حالت روشن به برد متصل یا از آن جدا نکنید. پیش از بررسی اتصالات، دستگاه را خاموش و برق را قطع کنید. جدا کردن کابل موتور در حالت برقدار میتواند به درایور آسیب بزند.
۱۱. فشار مکانیکی ناشی از وزن زیاد هد چاپ یا صفحه
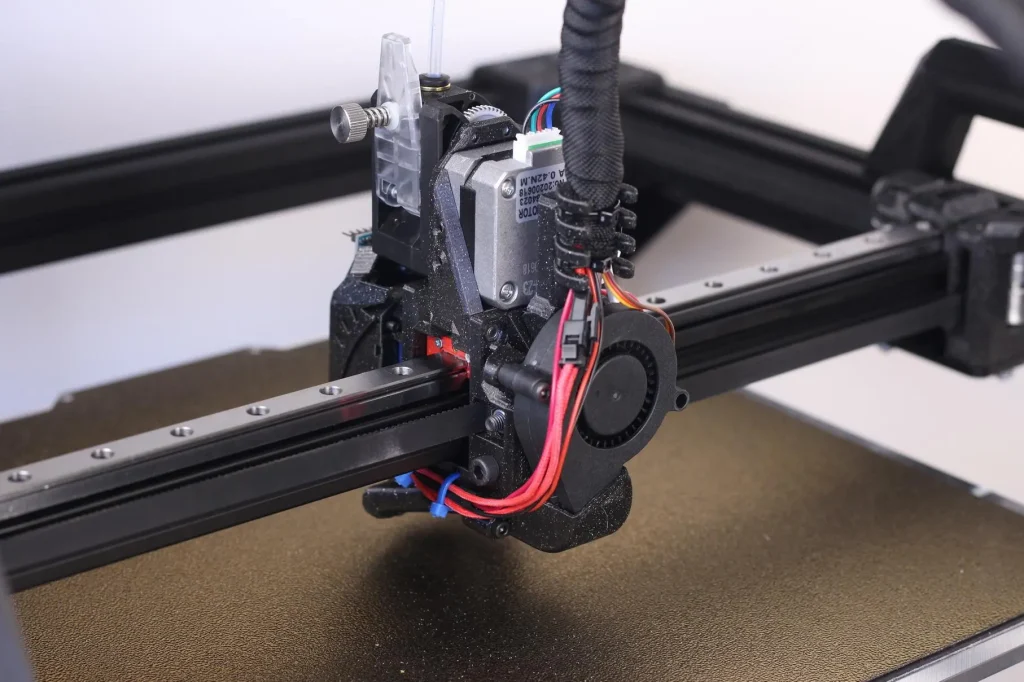
وزن مجموعه متحرک یکی از عواملی است که بر عملکرد سیستم حرکتی تأثیر میگذارد.
برای مثال، اگر هد چاپ به دلیل نصب تجهیزات اضافی بیش از حد سنگین شود، موتور محور X برای شتاب دادن و متوقف کردن آن به نیروی بیشتری نیاز خواهد داشت.
در پرینترهای Bed Moving نیز افزایش وزن صفحه و قطعه چاپشده، بار موتور محور Y را بیشتر میکند.
نشانههای احتمالی
- جابهجایی لایهها در شتابهای بالا.
- افزایش لرزش محور.
- صدای غیرعادی موتور.
- بروز مشکل پس از اضافه کردن تجهیزات جدید.
- کاهش دقت حرکتی پس از تغییر ساختار دستگاه.
روش تشخیص
بررسی کنید آیا پس از نصب دوربین، سنسور، هاتاند جدید یا تجهیزات جانبی، مشکل شروع شده است یا خیر.
همچنین وضعیت حرکت محور و سلامت پایههای نگهدارنده را بررسی کنید.
راهکار رفع مشکل
- از نصب تجهیزات سنگین و غیرضروری روی هد خودداری کنید.
- تعادل مجموعه حرکتی را حفظ کنید.
- در صورت تغییر وزن، شتاب را متناسب با ساختار جدید تنظیم کنید.
- از سلامت ریلها و یاتاقانها مطمئن شوید.
- در صورت نیاز، طراحی مکانیکی مجموعه را اصلاح کنید.
۱۲. برخورد نازل یا هد چاپ با قطعه در حال ساخت
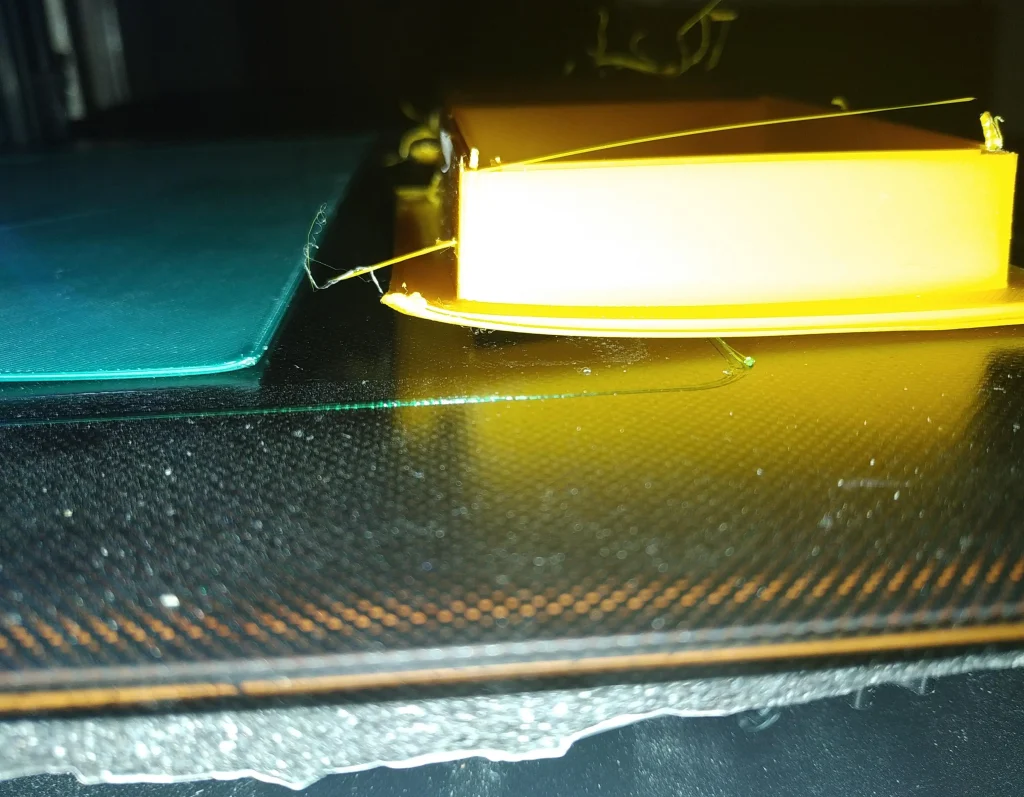
برخورد نازل با قطعه در حال چاپ یکی دیگر از دلایل احتمالی Layer Shift است.
اگر نازل هنگام حرکت به قسمت برجسته یا بلندشده قطعه برخورد کند، نیروی مکانیکی واردشده ممکن است باعث توقف لحظهای محور یا از دست رفتن گامهای موتور شود.
دلایل برخورد نازل
- بلند شدن گوشههای قطعه در اثر Warping.
- بیرونزدگی بیش از حد مواد از نازل.
- ساپورتهای ناپایدار.
- بلند شدن بخشهای کوچک قطعه.
- تنظیم نامناسب ارتفاع و مسیر حرکتی.
- تغییر شکل قطعه در اثر خنککاری نامناسب.
روش تشخیص
سطح قطعه را بررسی کنید و به دنبال آثار خراش، ضربه یا برخورد نازل بگردید.
همچنین اگر هنگام چاپ صدای برخورد یا ضربه شنیده میشود، احتمال این مشکل بیشتر است.
راهکار رفع مشکل
- چسبندگی قطعه به صفحه را اصلاح کنید.
- در صورت نیاز از Brim استفاده کنید.
- تنظیمات Cooling را متناسب با فیلامنت تغییر دهید.
- ساپورتهای ضعیف را اصلاح کنید.
- مسیر حرکت نازل را بررسی کنید.
- در صورت مناسب بودن شرایط دستگاه و فریمور، از Z-hop استفاده کنید.
نکته: افزایش Z-hop در همه شرایط بهترین راهکار نیست؛ زیرا ممکن است زمان چاپ و احتمال ایجاد رشتههای اضافی را افزایش دهد. ابتدا علت برخورد را شناسایی کنید.
جدول جامع علتهای Layer Shift و روش رفع آنها
جدول زیر خلاصهای از مهمترین دلایل جابهجایی لایهها را نشان میدهد و میتواند بهعنوان چکلیست اولیه عیبیابی مورد استفاده قرار گیرد.
| علت احتمالی | نشانه قابل مشاهده | روش بررسی | راهکار |
|---|---|---|---|
| شل بودن تسمه X یا Y | لرزش و جابهجایی لایهها | بررسی کشش و دندانهها | تنظیم کشش یا تعویض تسمه |
| داغ شدن درایور | اختلال پس از مدتی چاپ | بررسی فن و هشدار حرارتی | اصلاح خنککاری |
| سرعت و شتاب زیاد | مشکل در حرکتهای سریع | کاهش سرعت و شتاب | تنظیم حرکتی متناسب با دستگاه |
| حافظه ناسازگار | خطای خواندن فایل یا توقف چاپ | آزمایش حافظه دیگر | استفاده از حافظه سازگار و G-code سالم |
| شل بودن پولی | ایجاد پله ناگهانی | بررسی پیچ مغزی | محکم کردن صحیح پولی |
| گیر مکانیکی محورها | حرکت سخت یا نامنظم | حرکت دستی محورها | تمیزکاری و تنظیم اجزای حرکتی |
| جریان نامناسب موتور | کاهش گشتاور یا گرمای زیاد | بررسی مشخصات موتور و درایور | تنظیم تخصصی جریان |
| افت ولتاژ | ریست یا اختلال الکترونیکی | بررسی منبع تغذیه | تعمیر یا تعویض منبع |
| فریمور نامناسب | خطای حرکتی یا ابعادی | بررسی تنظیمات و نسخه فریمور | اصلاح پیکربندی |
| خرابی کابل موتور | توقف متناوب محور | بررسی کابل و کانکتور | تعمیر یا تعویض کابل |
| وزن زیاد مجموعه متحرک | مشکل در شتاب بالا | بررسی تغییرات مکانیکی | کاهش وزن و اصلاح شتاب |
| برخورد نازل با قطعه | صدای ضربه و جابهجایی ناگهانی | بررسی آثار برخورد و Warping | اصلاح چسبندگی و مسیر حرکت |
آموزش مرحلهبهمرحله رفع Layer Shift در پرینتر سه بعدی

مرحله اول: بررسی ظاهر قطعه و تعیین محور جابهجایی
ابتدا قطعه خرابشده را بررسی کنید.
مشخص کنید جابهجایی در جهت چپ و راست (X) اتفاق افتاده یا جلو و عقب (Y).
همچنین مشخص کنید مشکل ناگهانی بوده یا بهصورت تدریجی ایجاد شده است.
نتیجه: با تشخیص جهت جابهجایی میتوانید محدوده بررسی سیستم حرکتی را مشخص کنید.
مرحله دوم: بررسی تسمههای X و Y
کشش تسمهها را بررسی کنید.
به دنبال شل بودن، فرسودگی، پارگی یا آسیب دندانهها باشید.
اگر تسمه بیش از حد شل است، آن را مطابق دستورالعمل دستگاه تنظیم کنید.
نتیجه: اگر مشکل ناشی از کشش نامناسب تسمه باشد، پس از تنظیم صحیح باید حرکت محور روانتر شود.
مرحله سوم: بررسی پیچهای پولی
پیچهای مغزی پولی موتورهای استپر را بررسی کنید.
مطمئن شوید پولی روی شفت موتور لغزش ندارد و در راستای صحیح با تسمه قرار گرفته است.
نتیجه: اگر پولی روی شفت حرکت نسبی داشته باشد، محکمکاری صحیح آن میتواند مشکل جابهجایی ناگهانی را برطرف کند.
مرحله چهارم: بررسی روان بودن حرکت محورها
پرینتر را خاموش کنید و برق آن را قطع کنید.
هد چاپ و صفحه متحرک را با دست و بدون اعمال نیروی زیاد جابهجا کنید.
اگر حرکت در بخشی از مسیر سخت است، ریلها، بلبرینگها، چرخهای V-Wheel و کابلها را بررسی کنید.
نتیجه: وجود مقاومت مکانیکی میتواند نشاندهنده گیرکردن یا تنظیم نبودن اجزای حرکتی باشد.
مرحله پنجم: بررسی فن و خنککاری درایورهای استپر
عملکرد فن خنککننده محفظه الکترونیک را بررسی کنید.
مطمئن شوید مسیر گردش هوا باز است و هیتسینکها بهدرستی نصب شدهاند.
اگر دستگاه پس از مدت مشخصی چاپ دچار Layer Shift میشود، این مرحله اهمیت بیشتری پیدا میکند.
نتیجه: رفع مشکل تهویه میتواند از افزایش بیش از حد دمای درایور جلوگیری کند.
مرحله ششم: بررسی سرعت، شتاب و تنظیمات حرکتی
سرعت Print و Travel را بررسی کنید.
در صورت بالا بودن شتاب، آن را بهصورت تدریجی کاهش دهید.
یک چاپ آزمایشی با تنظیمات محافظهکارانهتر انجام دهید.
نتیجه: اگر مشکل در سرعتهای پایینتر برطرف شود، احتمال ناسازگاری تنظیمات حرکتی با توان مکانیکی دستگاه مطرح است.
مرحله هفتم: بررسی کابلها و اتصالات در حالت خاموش
دستگاه را خاموش و از برق جدا کنید.
کابل موتورهای X و Y و اتصالات آنها را از نظر پارگی، شل بودن یا آسیب بررسی کنید.
اگر کابل هنگام حرکت محور کشیده میشود، مسیر آن را اصلاح کنید.
نتیجه: در صورت وجود اتصال ناپایدار، تعمیر یا تعویض کابل و کانکتور میتواند عملکرد موتور را به حالت طبیعی بازگرداند.
مرحله هشتم: بررسی حافظه، فایل G-code و فرمت FAT32
اگر دستگاه خطای خواندن فایل میدهد یا در اجرای دستورها متوقف میشود، حافظه را بررسی کنید.
در صورت پشتیبانی کنترلر، از حافظه FAT32 استفاده کنید.
فایل G-code را مجدداً از اسلایسر خروجی بگیرید و با یک حافظه سالم آزمایش کنید.
نتیجه: اگر مشکل از فایل یا حافظه باشد، باید اختلال در خواندن و اجرای دستورها برطرف شود. این مرحله جایگزین بررسی مکانیکی در Layer Shift واقعی نیست.
مرحله نهم: بررسی تنظیمات جریان موتور و فریمور
اگر مراحل قبلی نتیجه نداشتند، تنظیمات جریان موتور، نوع درایور، محدودیتهای حرکتی و نسخه فریمور باید بررسی شوند.
در این مرحله ممکن است نیاز به اندازهگیری ولتاژ، جریان یا بررسی خطاهای درایور باشد.
نتیجه: اگر جریان موتور نامناسب باشد یا فریمور با سختافزار سازگار نباشد، اصلاح تخصصی تنظیمات میتواند مشکل را برطرف کند.
این مرحله بهتر است توسط تعمیرکار آشنا با مدارهای پرینتر سهبعدی انجام شود.
مرحله دهم: انجام چاپ آزمایشی
پس از رفع مشکل، یک قطعه تست ساده با دیوارههای عمودی و گوشههای مشخص چاپ کنید.
در طول چاپ، موارد زیر را بررسی کنید:
- حرکت روان هد و صفحه.
- نبود صدای غیرعادی.
- ثابت ماندن موقعیت لایهها.
- عدم برخورد نازل با قطعه.
- حفظ ابعاد و شکل هندسی مدل.
اگر چاپ بدون جابهجایی لایهها به پایان رسید، احتمالاً مشکل برطرف شده است.
چگونه از بروز Layer Shift جلوگیری کنیم؟
پیشگیری از جابهجایی لایهها به نگهداری صحیح اجزای مکانیکی و الکترونیکی پرینتر بستگی دارد.
برای کاهش احتمال بروز این مشکل، اقدامات زیر را بهصورت دورهای انجام دهید.
۱. سرویس تسمهها
کشش تسمههای X و Y را بررسی کنید. تسمهها نباید بیش از حد شل یا سفت باشند.
۲. بررسی پیچهای پولی
پیچهای مغزی پولی موتورهای استپر را بهصورت دورهای بررسی کنید تا اتصال آنها به شفت موتور محکم باقی بماند.
۳. تمیزکاری و روانکاری محورهای حرکتی
ریلها، میلهها، بلبرینگها و چرخهای حرکتی را مطابق دستورالعمل سازنده تمیز و نگهداری کنید.
۴. اطمینان از خنککاری صحیح درایورها
فن محفظه الکترونیک باید عملکرد مناسبی داشته باشد. تجمع گردوغبار روی هیتسینکها و مسیر جریان هوا را نیز کنترل کنید.
۵. انتخاب سرعت و شتاب مناسب
از تنظیمات حرکتی متناسب با وزن هد، صفحه چاپ، نوع موتور و ساختار دستگاه استفاده کنید.
۶. بررسی دورهای کابلها
کابلهای متحرک باید به شکلی نصب شوند که هنگام حرکت محورها کشیده نشوند یا با قطعات دیگر برخورد نکنند.
۷. استفاده از فایل G-code سالم
فایلهای چاپ را از اسلایسر معتبر خروجی بگیرید و در صورت مشاهده خطا، از حافظه سالم استفاده کنید.
۸. انتخاب حافظه سازگار با دستگاه
ظرفیت و فایلسیستم حافظه را مطابق مشخصات کنترلر انتخاب کنید.
۹. جلوگیری از تغییرات غیراصولی فریمور
مقادیر حرکتی و جریان موتور را بدون شناخت سختافزار تغییر ندهید.
۱۰. بررسی سلامت مکانیکی دستگاه
در سرویسهای دورهای، وضعیت شاسی، پایه موتورها، اتصالات محورها، بلبرینگها و مجموعه حرکتی را بررسی کنید.
آیا Layer Shift به نوع پرینتر سه بعدی بستگی دارد؟
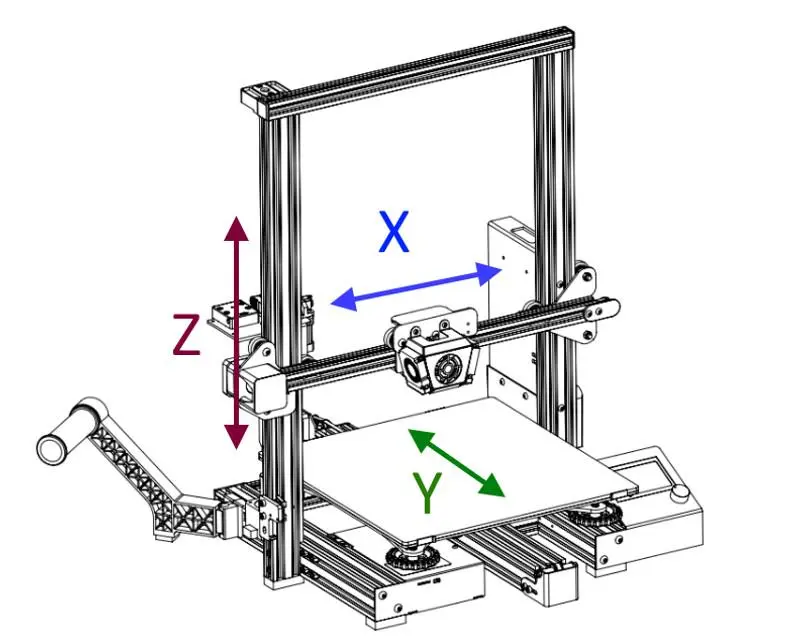
بله. معماری مکانیکی پرینتر سهبعدی تأثیر مستقیمی بر نحوه ایجاد جابهجایی لایهها و روش عیبیابی آن دارد.
دو ساختار رایج در پرینترهای FDM عبارتاند از Cartesian و CoreXY.
پرینترهای Cartesian
در ساختار Cartesian، معمولاً هر محور موتور مستقل خود را دارد.
برای مثال:
- موتور X حرکت هد چاپ را کنترل میکند.
- موتور Y حرکت صفحه چاپ یا مجموعه متحرک مربوط به این محور را کنترل میکند.
- موتور Z حرکت عمودی محور یا بستر را کنترل میکند.
در این ساختار، عیبیابی معمولاً سادهتر است؛ زیرا ارتباط موتور و محور مشخصتر است.
در پرینترهای Bed Moving، جرم صفحه و قطعه چاپشده روی عملکرد محور Y تأثیر میگذارد. به همین دلیل، این محور ممکن است در شتابهای بالا بیشتر تحت فشار قرار بگیرد.
پرینترهای CoreXY
در سیستم CoreXY، دو موتور از طریق مسیر تسمه مشترک در ایجاد حرکتهای X و Y مشارکت دارند.
در این معماری:
- حرکت خالص در X با همکاری هر دو موتور ایجاد میشود.
- حرکت خالص در Y نیز به همکاری هر دو موتور نیاز دارد.
- ترکیب جهت چرخش موتورها تعیینکننده مسیر حرکت هد است.
به همین دلیل، خرابی یا لغزش یکی از تسمهها یا موتورها ممکن است روی هر دو محور اثر بگذارد.
در این دستگاهها باید مسیر کامل تسمه، همراستایی پولیها و هماهنگی موتورها بررسی شود.
تفاوت وزن هد و صفحه چاپ
در پرینترهای Bed Moving، صفحه چاپ و قطعه در حال ساخت حرکت میکنند.
در مقابل، در بسیاری از پرینترهای CoreXY، صفحه در راستای Z جابهجا میشود و هد چاپ در صفحه XY حرکت میکند.
این تفاوت در جرم متحرک و مسیر انتقال نیرو باعث میشود تنظیم سرعت، شتاب و کشش تسمهها در این دو معماری یکسان نباشد.
نتیجه: برای رفع Layer Shift نباید یک دستورالعمل ثابت را برای تمام پرینترها اجرا کرد. ابتدا معماری حرکتی دستگاه را شناسایی کنید و سپس اجزای مرتبط را بررسی کنید.
آیا Layer Shift در پرینتر سه بعدی داتیس پرو رخ میدهد؟
پرینتر سهبعدی داتیس پرو یکی از دستگاههای تولید مجموعه داتیس3D است که برای کاربردهای آموزشی، مهندسی، تولیدی و چاپهای طولانیمدت طراحی شده است.
بر اساس مشخصات منتشرشده در صفحه محصول، این دستگاه از ویژگیهای زیر برخوردار است:
- سیستم حرکتی V-Slot.
- درایورهای استپر موتور سری TMC.
- برد کنترلی اختصاصی Datis Bord V2.
- پردازنده STM32F407.
- اکسترودر Direct Drive.
- حجم ساخت ۳۱ × ۳۱ × ۴۰ سانتیمتر.
- سرعت چاپ حداکثر ۲۵۰ میلیمتر بر ثانیه.
- فریمور Marlin 2.1.2.
وجود این امکانات به معنی مصون بودن دستگاه از تمام خطاهای حرکتی نیست. مانند هر پرینتر سهبعدی دیگری، نگهداری صحیح و تنظیمات اصولی برای حفظ کیفیت چاپ اهمیت دارد.
چه مواردی را در داتیس پرو برای جلوگیری از Layer Shift بررسی کنیم؟
۱. وضعیت تسمهها و اجزای حرکتی
کشش تسمهها، همراستایی پولیها و وضعیت چرخهای V-Slot را مطابق دستورالعمل دستگاه بررسی کنید.
۲. خنککاری سیستم الکترونیکی
از عملکرد صحیح فنها و گردش هوای مناسب در محفظه الکترونیک مطمئن شوید. درایورهای TMC نیز باید در شرایط حرارتی مجاز خود فعالیت کنند.
۳. انتخاب سرعت مناسب چاپ
اگر با جابهجایی لایهها مواجه شدید، سرعت و شتاب حرکتی را متناسب با مدل چاپ و شرایط مکانیکی دستگاه بررسی کنید.
حداکثر سرعت اعلامشده برای دستگاه، به معنی مناسب بودن همان سرعت برای تمام قطعات و فیلامنتها نیست.
۴. بررسی حافظه و فایل G-code
مطابق مشخصات محصول، داتیس پرو امکان چاپ از طریق فلش را دارد. بنابراین استفاده از حافظه سالم و فایل G-code سازگار با کنترلر اهمیت دارد.
۵. بررسی فنی توسط پشتیبانی
در صورت ادامه Layer Shift پس از بررسیهای اولیه، بهتر است تنظیمات درایور، جریان موتور، کابلها و فریمور توسط فرد متخصص بررسی شوند.
معرفی پرینتر سه بعدی داتیس پرو
اگر به دنبال پرینتری برای چاپ قطعات مهندسی، تولید نمونههای اولیه و انجام پروژههای طولانیمدت هستید، میتوانید مشخصات فنی و امکانات داتیس پرو را بررسی کنید.
صفحه محصول: مشاهده پرینتر سه بعدی داتیس پرو
سؤالات متداول درباره Layer Shift در پرینتر سه بعدی
در این قسمت به ۱۰ سؤال رایج کاربران درباره جابهجایی لایهها پاسخ میدهیم.
۱. چرا لایههای پرینتر سه بعدی ناگهان جابهجا میشوند؟
معمولاً به دلیل از دست رفتن گام موتور استپر، لغزش پولی، شل بودن تسمه، گیر مکانیکی محور یا داغ شدن درایور، موقعیت محورهای X و Y تغییر میکند.
۲. آیا شل بودن تسمه باعث Layer Shift میشود؟
بله. شل بودن تسمه میتواند باعث اختلال در انتقال حرکت و لغزش دندانهها روی پولی شود. البته تسمه بیش از حد سفت نیز به اجزای حرکتی فشار وارد میکند.
۳. داغ شدن درایور استپر موتور چه تأثیری بر جابهجایی لایهها دارد؟
افزایش بیش از حد دمای درایور ممکن است باعث محدود شدن جریان یا فعال شدن محافظ حرارتی شود. در این شرایط موتور ممکن است گام از دست بدهد و لایهها جابهجا شوند.
۴. آیا سرعت بالای چاپ باعث Layer Shift میشود؟
بله، اگر سرعت یا شتاب از توان حرکتی دستگاه بیشتر باشد، احتمال از دست رفتن گام موتور افزایش پیدا میکند. سرعت مناسب به موتور، درایور، وزن محور و تنظیمات دستگاه بستگی دارد.
۵. آیا فرمت نکردن فلش با FAT32 میتواند باعث Layer Shift شود؟
بهصورت مستقیم خیر. فرمت ناسازگار معمولاً باعث شناسایی نشدن حافظه یا خطای خواندن G-code میشود. بااینحال، استفاده از حافظه سازگار برای اجرای صحیح فایل چاپ ضروری است.
۶. چرا Layer Shift بیشتر در محور Y اتفاق میافتد؟
در پرینترهای Bed Moving، موتور Y باید صفحه چاپ و وزن قطعه را حرکت دهد. این جرم متحرک میتواند فشار بیشتری به موتور وارد کند و در شتابهای بالا احتمال از دست رفتن گام را افزایش دهد.
۷. چگونه بفهمیم موتور استپر گام از دست داده است؟
اگر موقعیت واقعی محور با موقعیت مورد انتظار فریمور متفاوت شود، احتمال Missed Steps وجود دارد. ایجاد پله ناگهانی در قطعه، شنیدن صدای غیرعادی موتور یا توقف لحظهای محور از نشانههای احتمالی آن هستند.
۸. آیا شل بودن پیچ پولی باعث جابهجایی لایهها میشود؟
بله. اگر پیچ مغزی پولی شل باشد، پولی ممکن است روی شفت موتور بلغزد. در این حالت موتور میچرخد، اما حرکت بهدرستی به تسمه منتقل نمیشود.
۹. برای رفع Layer Shift باید سرعت چاپ را چقدر کاهش دهیم؟
عدد ثابتی برای تمام پرینترها وجود ندارد. بهتر است ابتدا سرعت را حدود ۱۰ تا ۲۰ درصد کاهش دهید و نتیجه را بررسی کنید. اگر مشکل ادامه داشت، شتاب و Travel Speed را نیز بررسی کنید.
۱۰. آیا مشکل فریمور میتواند باعث جابهجایی لایهها شود؟
بله. تنظیمات نادرست Steps/mm، محدودیت سرعت و شتاب نامناسب یا ناسازگاری فریمور با سختافزار میتوانند باعث خطای حرکتی شوند. البته Steps/mm اشتباه معمولاً خطای ابعادی ایجاد میکند و علت معمول جابهجایی ناگهانی لایهها نیست.
جمعبندی
Layer Shift در پرینتر سه بعدی یکی از مشکلات مهم سیستم حرکتی دستگاه است که میتواند باعث کاهش دقت ابعادی، ایجاد پله روی قطعه و حتی غیرقابل استفاده شدن محصول نهایی شود.
مهمترین علتهای این مشکل عبارتاند از:
- شل بودن تسمههای محور X و Y.
- محکم نبودن پیچهای پولی موتور.
- گیر مکانیکی در سیستم حرکتی.
- داغ شدن درایورهای استپر موتور.
- تنظیم نامناسب جریان موتور.
- بالا بودن سرعت و شتاب حرکتی.
- اختلال در کابلها و منبع تغذیه.
- برخورد نازل با قطعه در حال چاپ.
برای رفع این مشکل بهتر است ابتدا اجزای مکانیکی مانند تسمه، پولی و محورهای حرکتی را بررسی کنید. سپس سراغ سیستم الکترونیکی، خنککاری درایورها، اتصالات و منبع تغذیه بروید. در نهایت نیز تنظیمات فریمور، سرعت، شتاب و فایل G-code را بررسی کنید.
به خاطر داشته باشید که تغییر تصادفی تنظیمات فریمور یا جریان موتور ممکن است مشکلات جدیدی ایجاد کند. عیبیابی باید بر اساس نشانههای واقعی و مشخصات سختافزاری دستگاه انجام شود.
اگر به دنبال افزایش مهارت خود در نگهداری و تنظیم پرینتر سهبعدی هستید، پیشنهاد میکنیم سایر آموزشهای داتیس3D درباره تنظیم E-Step، Flow Rate، Retraction، Leveling و رفع گرفتگی نازل را نیز مطالعه کنید.
هدف از نگهداری اصولی پرینتر سهبعدی، فقط رفع یک ایراد نیست؛ بلکه حفظ دقت حرکتی، افزایش عمر قطعات و دستیابی به چاپهای پایدار و باکیفیت است.